Na subcontratación de compoñentes metálicos, os proxectos que fallan na fase de produción en masa son xeralmente aqueles nos que se superpoñen dúas esixencias: a precisión de alineación e a consistencia lote a lote dunha peza estirada, e a taxa de rendemento cando un único compoñente debe soportar máis dun proceso de tratamento superficial. Recentemente completamos un caso moi representativo para un cliente industrial estranxeiro: un compoñente metálico que primeiro se procesa mediante fabricación de chapas metálicas e despois se forma por estirado. Requiría ferramentas personalizadas, e a súa superficie tiña que ser pintada con forno de maneira uniforme, mentres que áreas específicas necesitaban revestimento por inmersión.
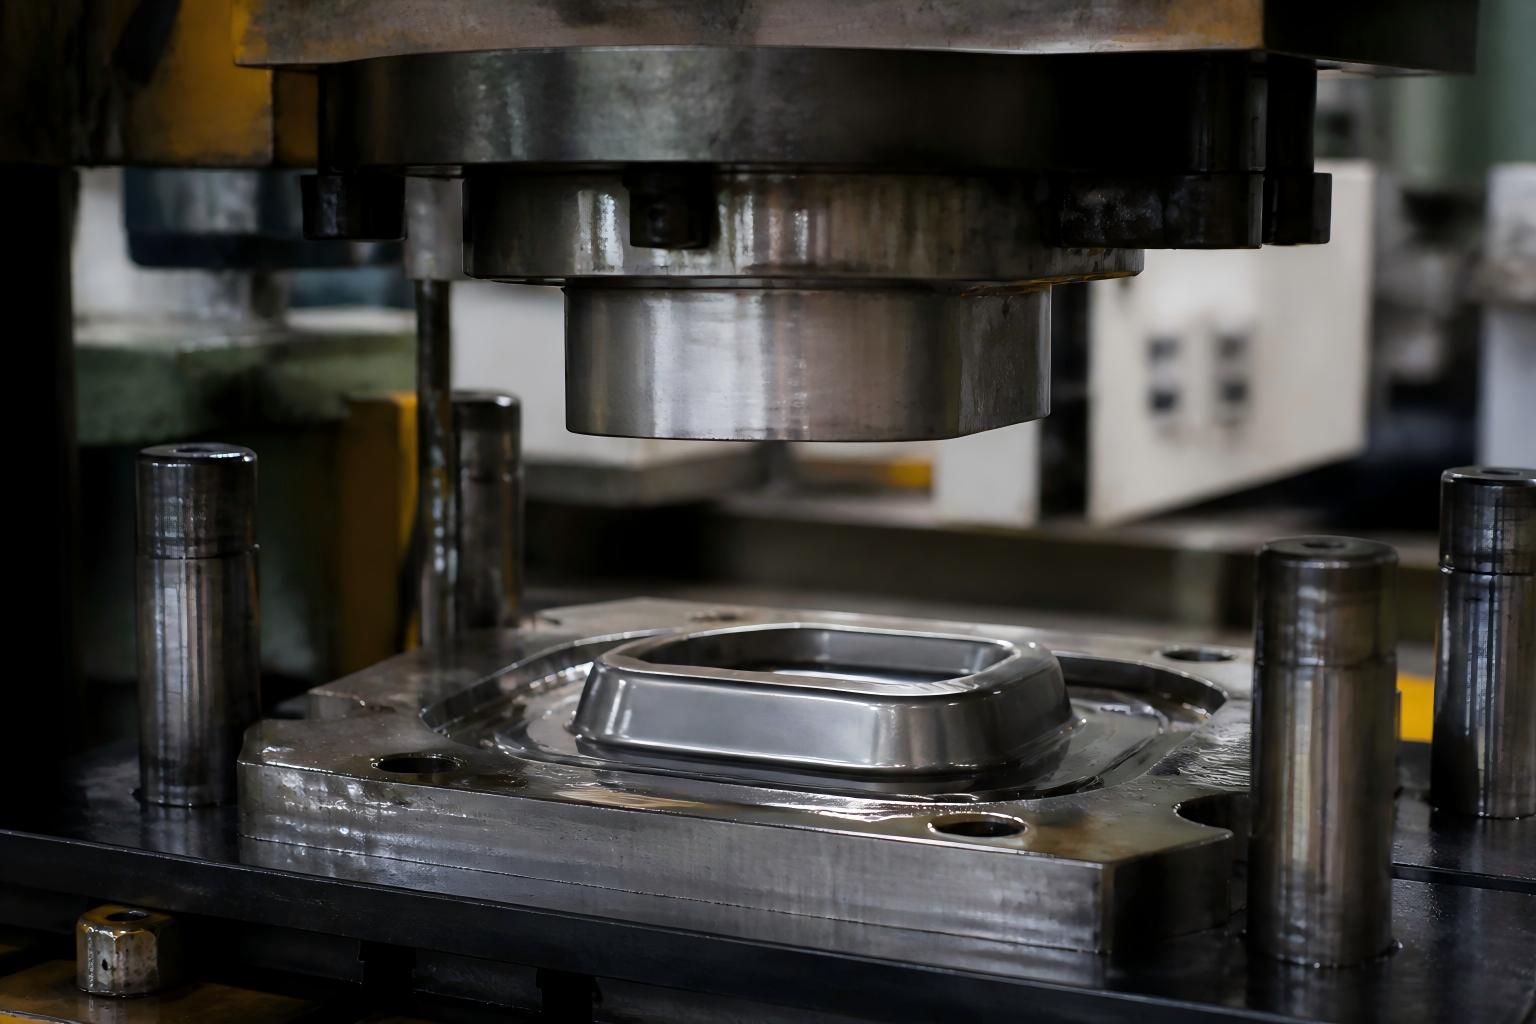
O compoñente parece sinxelo, pero impón tres esixencias á vez ao lado da fabricación:
En primeiro lugar, a consistencia do estirado. A chapa plana é estirada para obter a peza en bruto, e as transicións curvas non deben arrugarse, romperse nin recuperar a súa forma orixinal — de outro modo aparecen fendas durante a montaxe.
En segundo lugar, a precisión do aliñamento. A forma na que a peza en bruto se asenta na ferramenta determina directamente a simetría da conformación. Unha vez que o aliñamento se desvía, cada proceso posterior multiplica o erro.
En terceiro lugar, o acabado de dupla superficie. O produto require unha pintura horneada global para obter unha aparencia uniforme e resistente ás condicións meteorolóxicas, mentres que certas zonas deben ser recubertas por inmersión para crear unha capa protexente máis grosa que garanta resistencia ao desgaste, illamento ou agarre.
O que o cliente experimentara co seu fornecedor anterior era precisamente esta combinación: desvío dimensional lote a lote nas pezas conformadas, xunto con diferenzas de cor e zonas sen recubrimento onde a pintura horneada atopaba co recubrimento por inmersión.
Sempre cremos que o 80 % dos problemas de calidade dunha peza estirada decídese na fase de deseño da ferramenta. Polo tanto, o primeiro paso deste proxecto non foi a produción, senón a apertura das ferramentas.
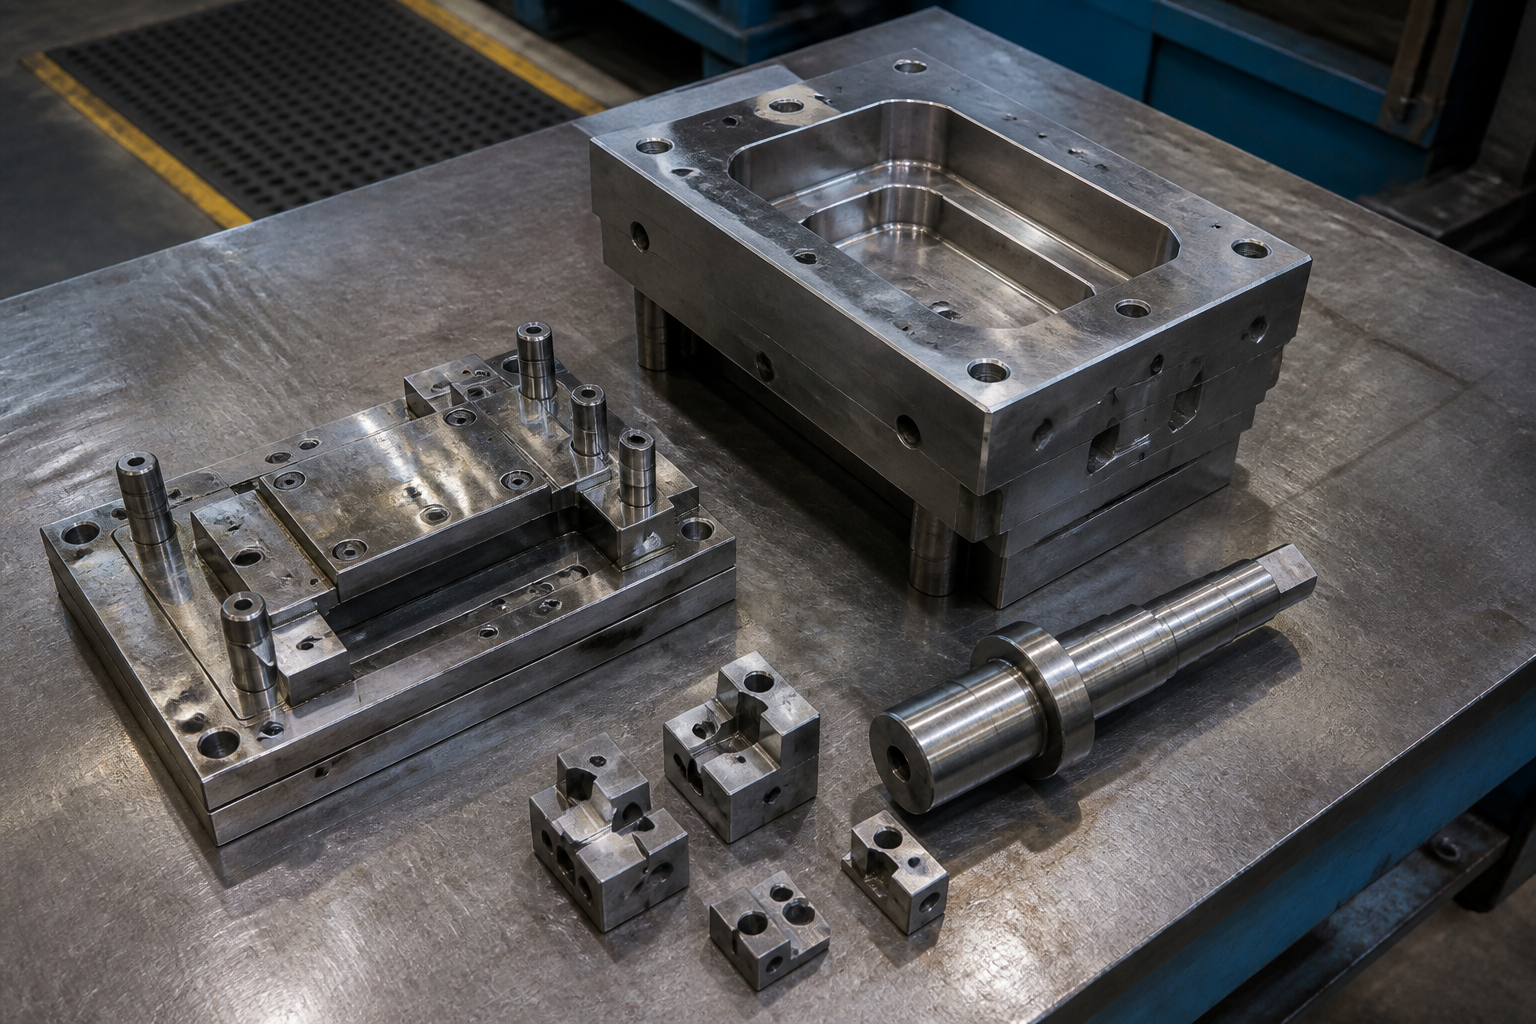
Para este compoñente, deseñamos e construímos un conxunto completo de ferramentas personalizadas, cuxos compoñentes principais inclúen:
Matriz de estampado |
Goberna o fluxo de material e o perfil de conformado, controlando a relación de estirado para evitar arrugas e roturas. |
Furo |
Traballa xunto co troquel de estirado para fornecer unha presión de conformado estable e fiable. |
Bloque oscilante de conformado do troquel inferior |
Realiza o volteo local e o acondicionamento final ao rematar o conformado, polo que as transicións entre superficies curvas complexas son máis suaves. |
Aliñación fresada do troquel inferior |
Un punto de referencia mecanizado directamente no troquel inferior, de xeito que a chapa se coloque identicamente cada vez. |
Catro puntos adicionais de aliñación |
Un reforzo deseñado especificamente para resolver o problema principal do cliente. Ao engadir catro puntos de localización en posicións críticas, reducimos o desprazamento da chapa a un rango moito máis pequeno, resolvendo así a consistencia entre lotes na súa orixe. |
O valor desta ferramenta non radica en que «poida conformar», senón en que conforma identicamente cada vez.
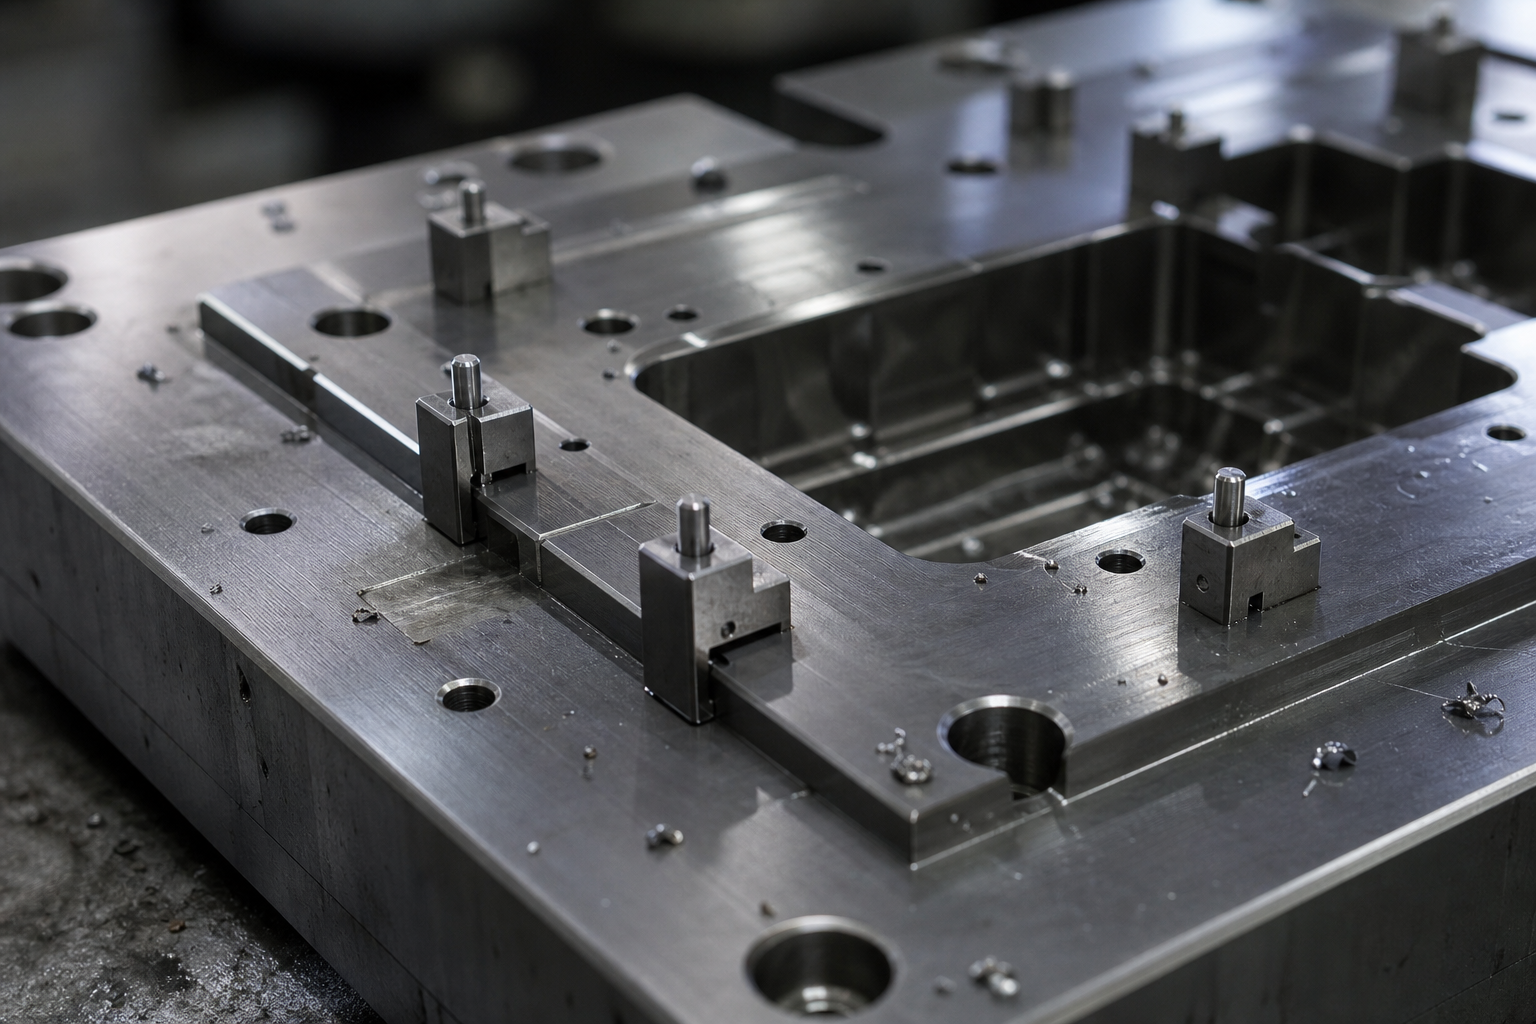
Unha vez superada a formación, o segundo reto foi o tratamento superficial.
Empregamos un proceso en dúas fases: primeiro pintura ao forno e despois recubrimento por inmersión; a pintura ao forno xeral garante a aparencia e a resistencia ás condicións meteorolóxicas, mentres que o recubrimento por inmersión local crea unha capa protectora de plástico máis grosa nas zonas especificadas.
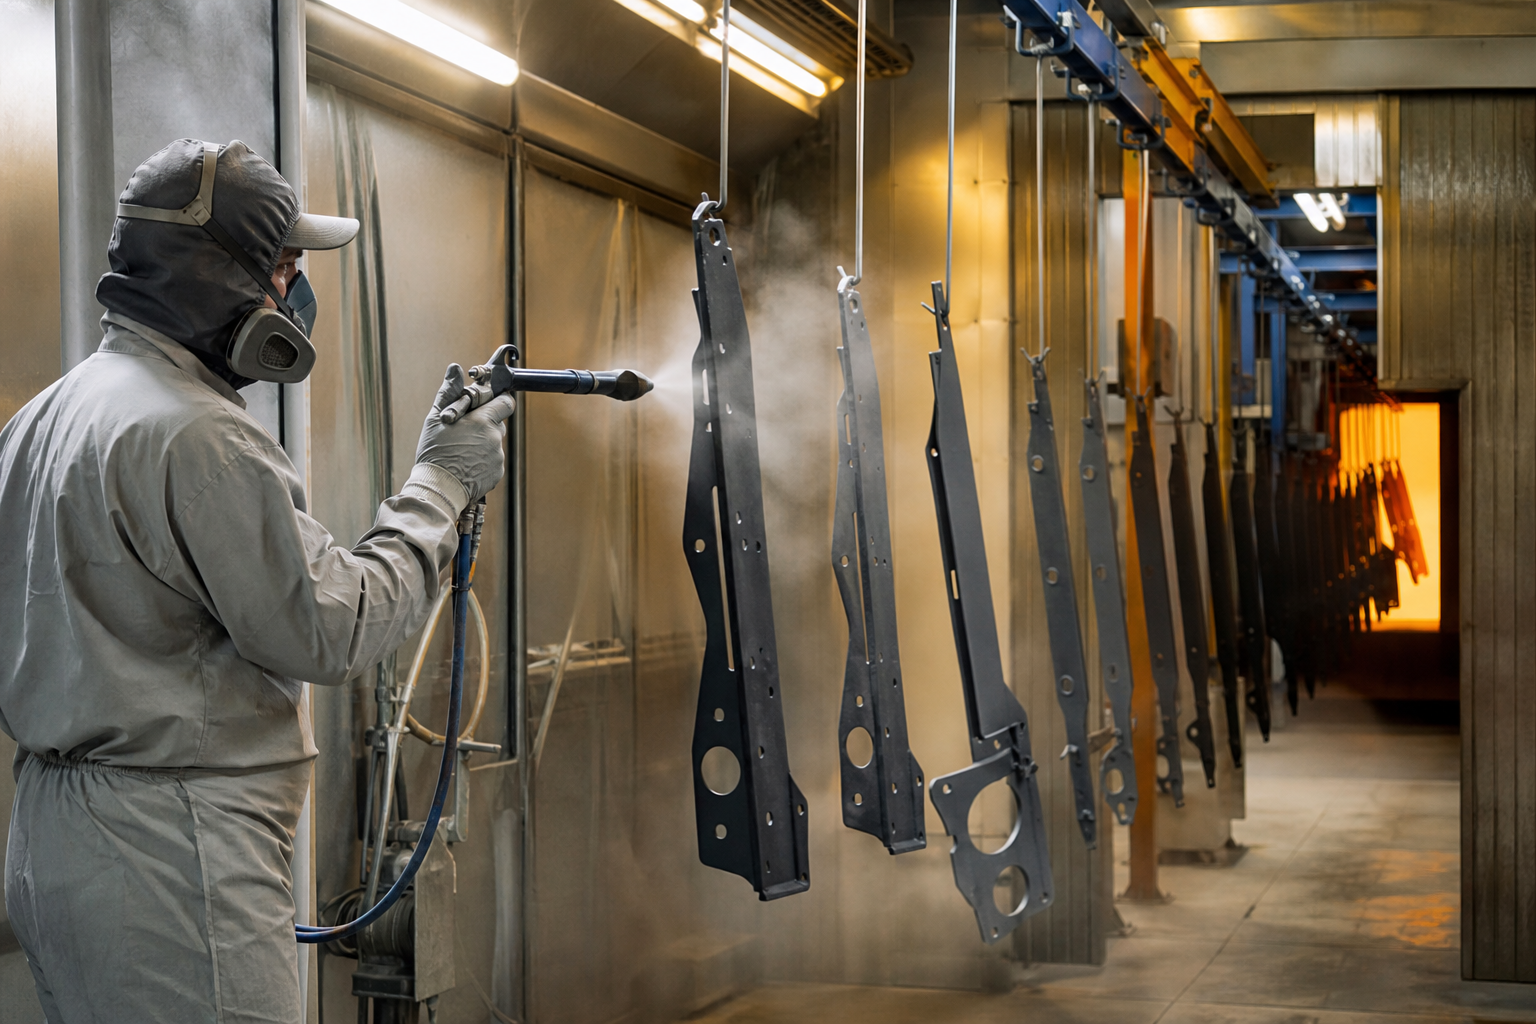
A verdadeira dificultade atópase na fronteira entre os dous procesos. Para resolvela, empregamos ferramentas de enmascaramento para definir con precisión as zonas sometidas a recubrimento por inmersión, e realizamos probas de adhesión e mostraxes do grosor do recubrimento en cada lote — asegurando que as zonas pintadas ao forno non se deformen, que as zonas recubertas por inmersión non se estenden máis aló do bordo e que a unión entre os dous acabados non se desprenda.
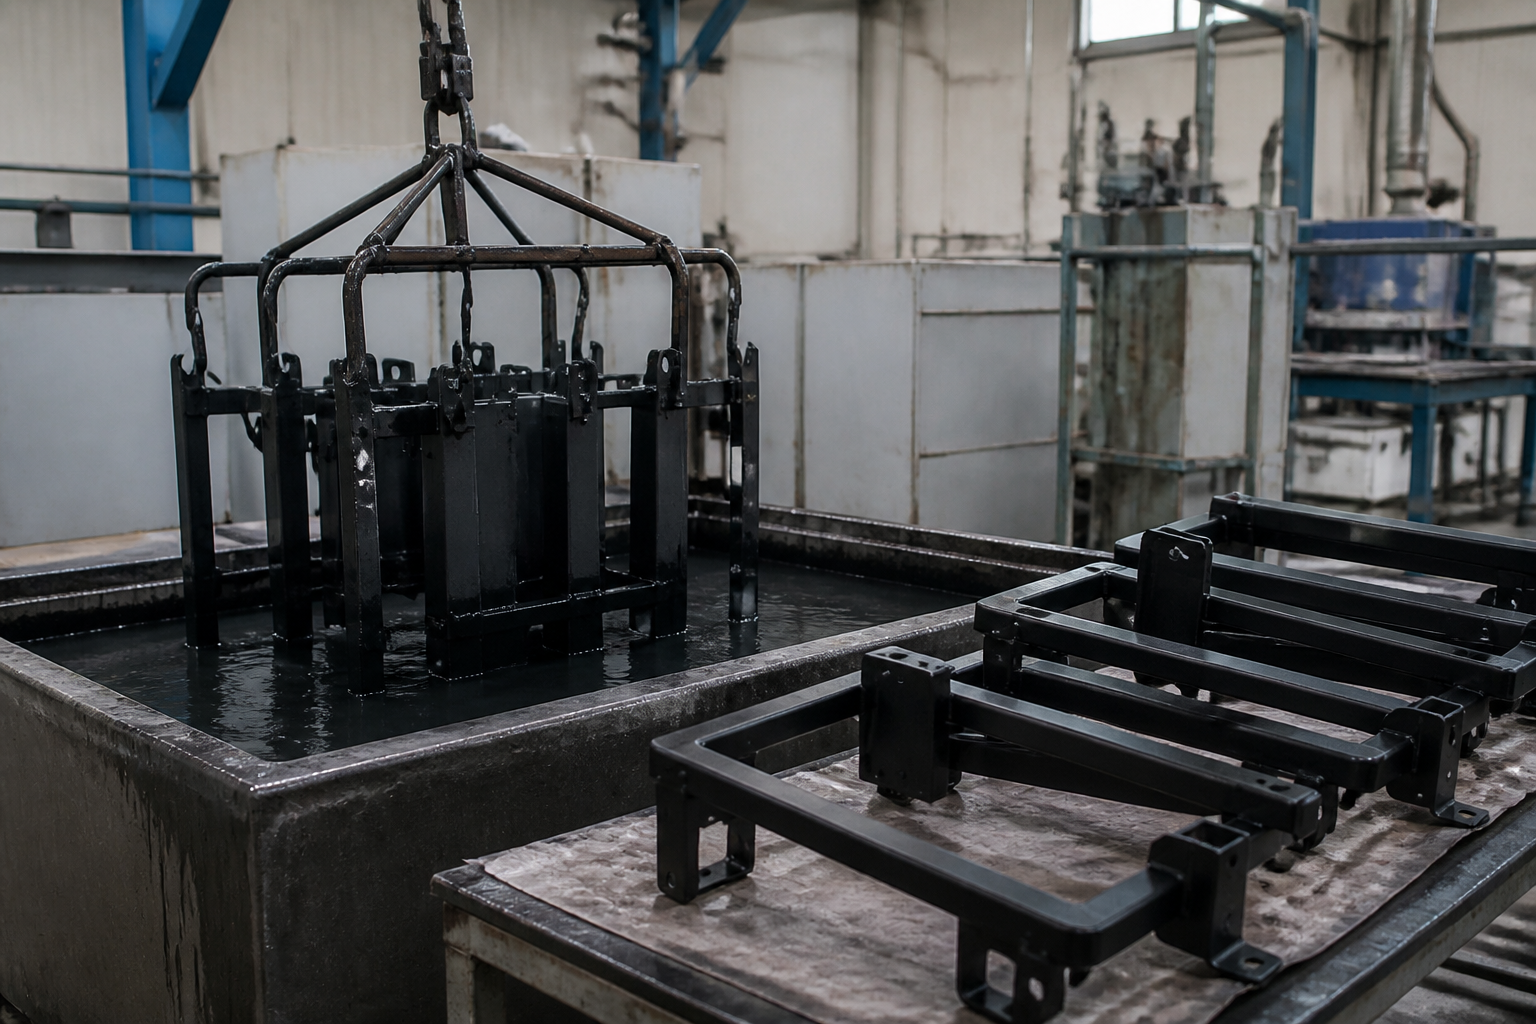
O proxecto entregado: pezas formadas que son dimensionalmente estables de lote a lote e que pasan a montaxe á primeira tentativa; unha liña limpa entre a pintura ao forno e o revestimento por inmersión, sen diferenzas de cor nin zonas sen revestir; e un conxunto completo de ferramentas personalizadas fixadas para o cliente, polo que os pedidos repetidos só requiren reiniciar a produción — non é necesario volver facer mostras.
Centramos a nosa actividade na fabricación de chapa metálica e no troquelado de compoñentes metálicos, con procesos complementarios de tratamento superficial como a pintura ao forno, o revestimento por inmersión, a pulverización e a electrodepositación. Se o seu produto implica tanto alineación complexa na conformación como múltiplos procesos superficiais, envíenos o debuxo ou a mostra — preferimos resolver os problemas de produción en masa cedo, na fase de ferramentas.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - POLÍTICA DE PRIVACIDADE