Metalinių detalių išoriniam vykdymui perduodant projektai, kurie nesėkmingai baigiasi masinės gamybos etape, dažniausiai yra tie, kuriuose susikerta dvi reikalavimų grupės: ištraukiamos detalės tikslumo ir serijų tarpusavio nuoseklumo reikalavimai bei išėjimo naudingumo koeficientas, kai viena detalė turi būti apdorojama keliais paviršiaus apdorojimo procesais. laidinių metalų gamyba ir vėliau formuojama ištraukiant. Reikėjo specialios įrangos, o jos paviršius turėjo būti visiškai padengtas kepamosios dažymo danga, tuo tarpu tam tikros vietos – panardinimo būdu nudažytos.
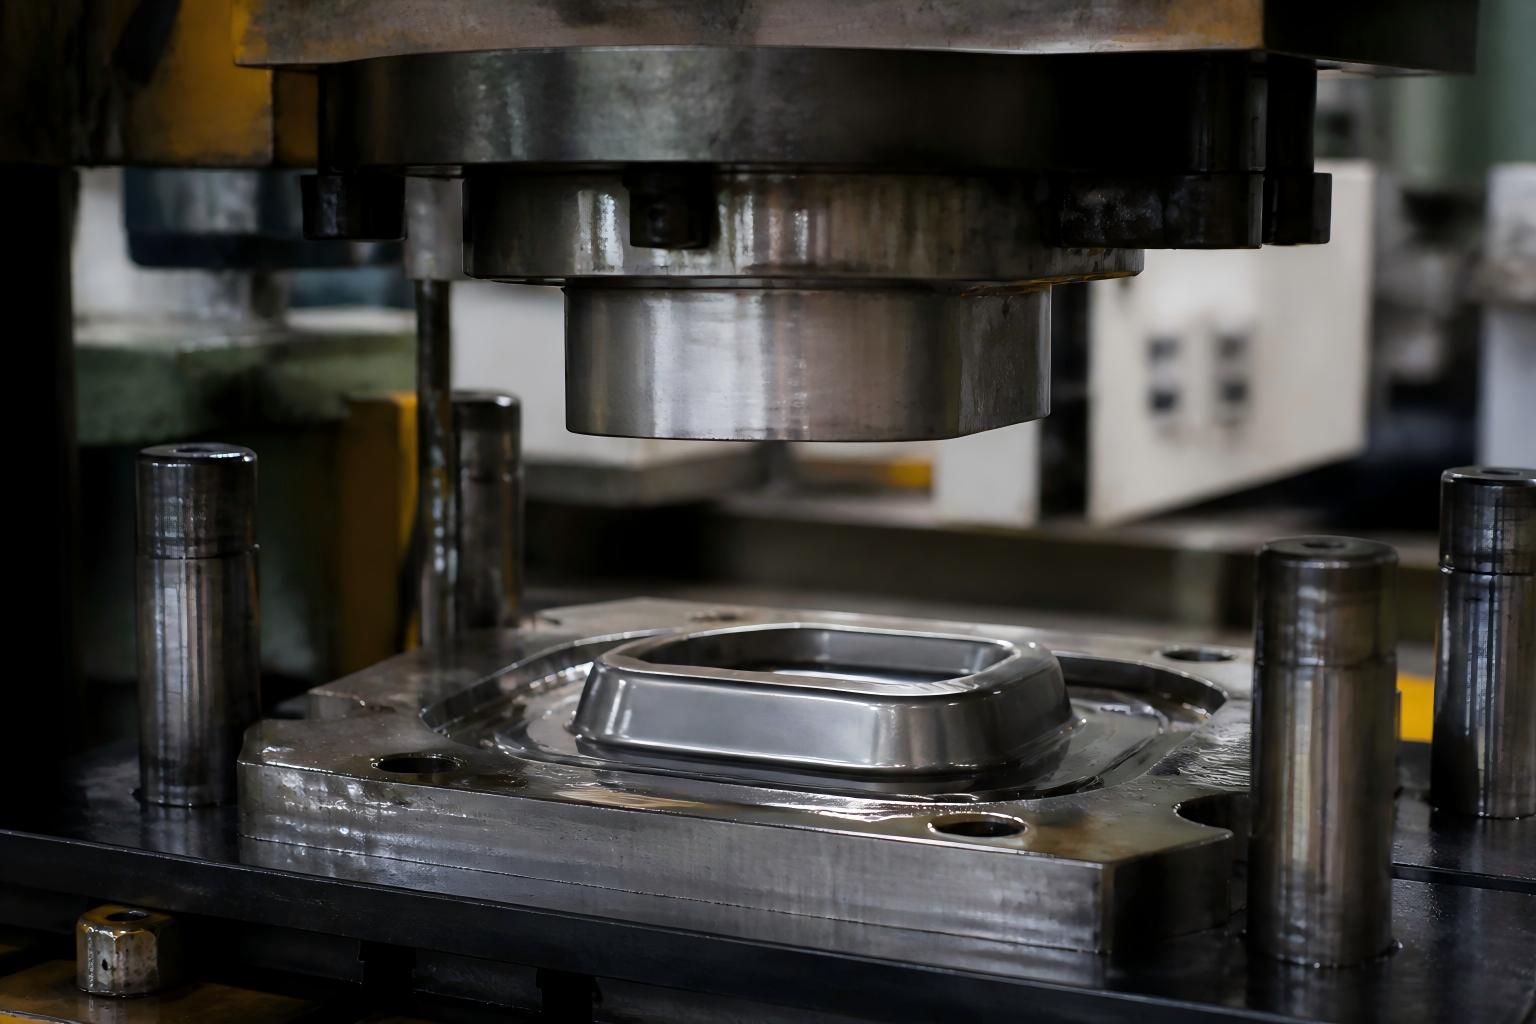
Detalė atrodo paprasta, tačiau vienu metu kelė tris reikalavimus gamybos šaliai:
Pirma, ištraukimo nuoseklumas. Štampuojamoji заготовка ištraukiama iš plokščios metalinės lakštinės, o išlenktos perėjos negali raukšlėtis, plyšti arba grįžti į pradinę padėtį – kitaip montavimo metu susidarytų tarpai.
Antrasis, tikslumo pritaikymas. Tuščiosios detalės įdėjimas į šabloną tiesiogiai nulemia formavimo simetriją. Kai pritaikymas nukrypsta, kiekvienas tolesnis procesas klaidą padaugina.
Trečiasis, dvigubas paviršiaus apdailos būdas. Gaminys visuotinai dengiamas kepamosios dažų danga, kad būtų vienodas ir orui atsparus išvaizdos poveikis, tuo tarpu tam tikrose vietose būtina panardinamosios dangos dėti storesnę apsauginę dangą, skirtą išnaudojimui, izoliacijai ar sukibimui.
Klientas savo ankstesniame tiekėje susidūrė būtent su šia kombinacija: matmenų nukrypimais tarp serijų suformuotose detalėse bei spalvų skirtumais ir nepakankamai padengtomis vietomis, kur kepamosios dažų danga susiliečia su panardinamosios dangos danga.
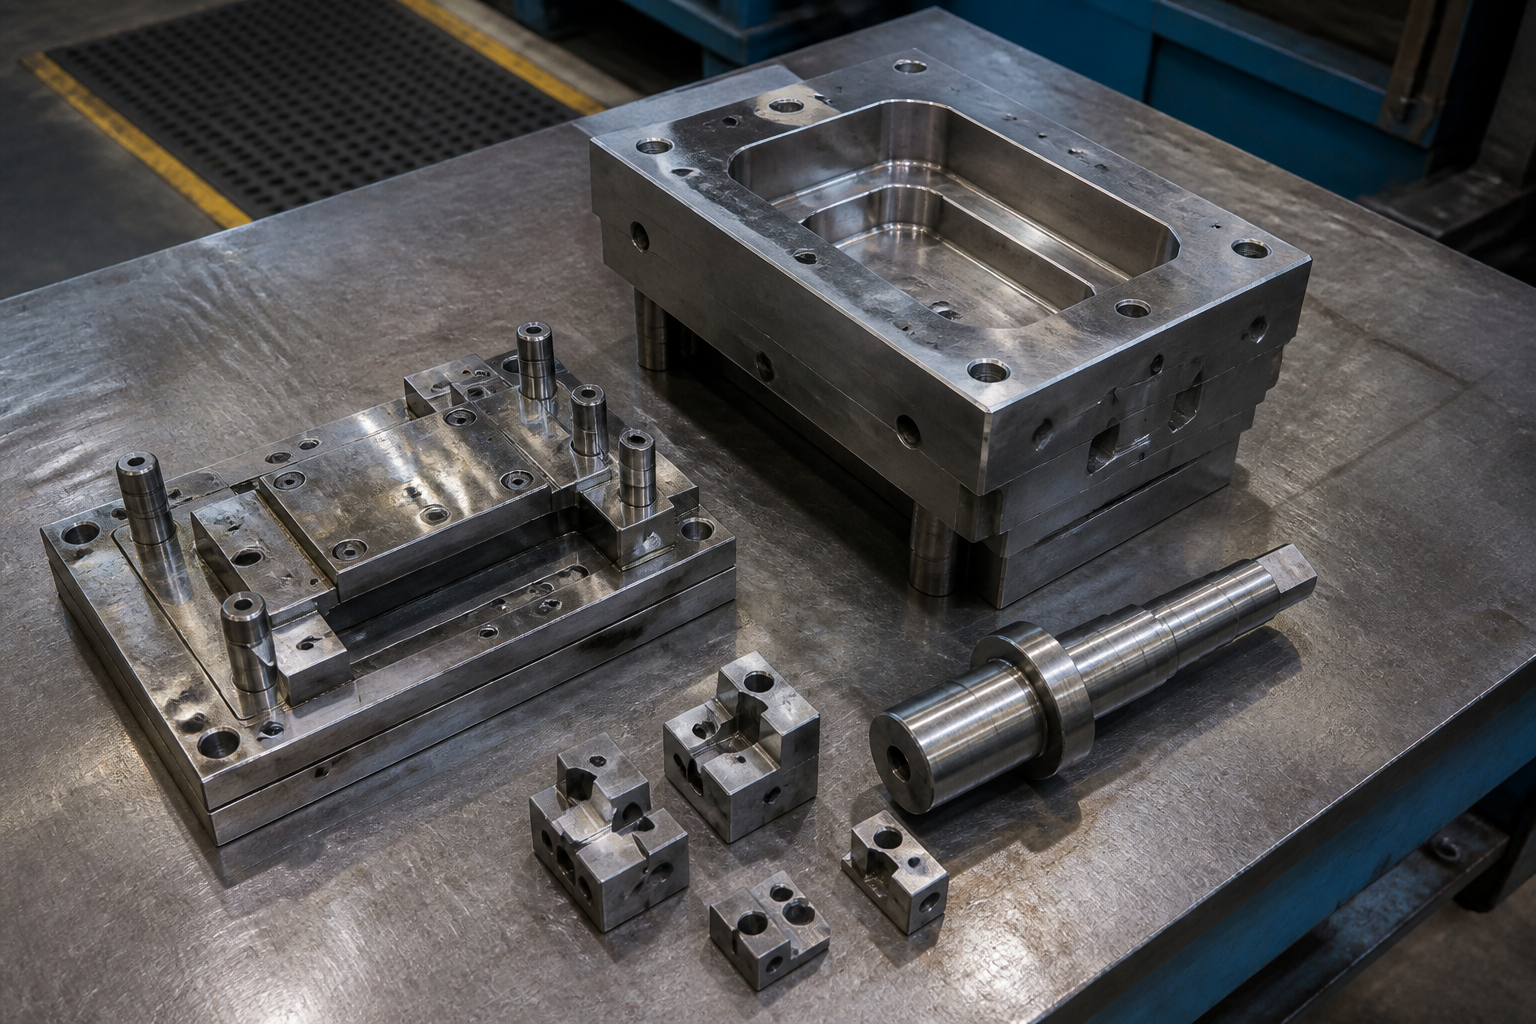
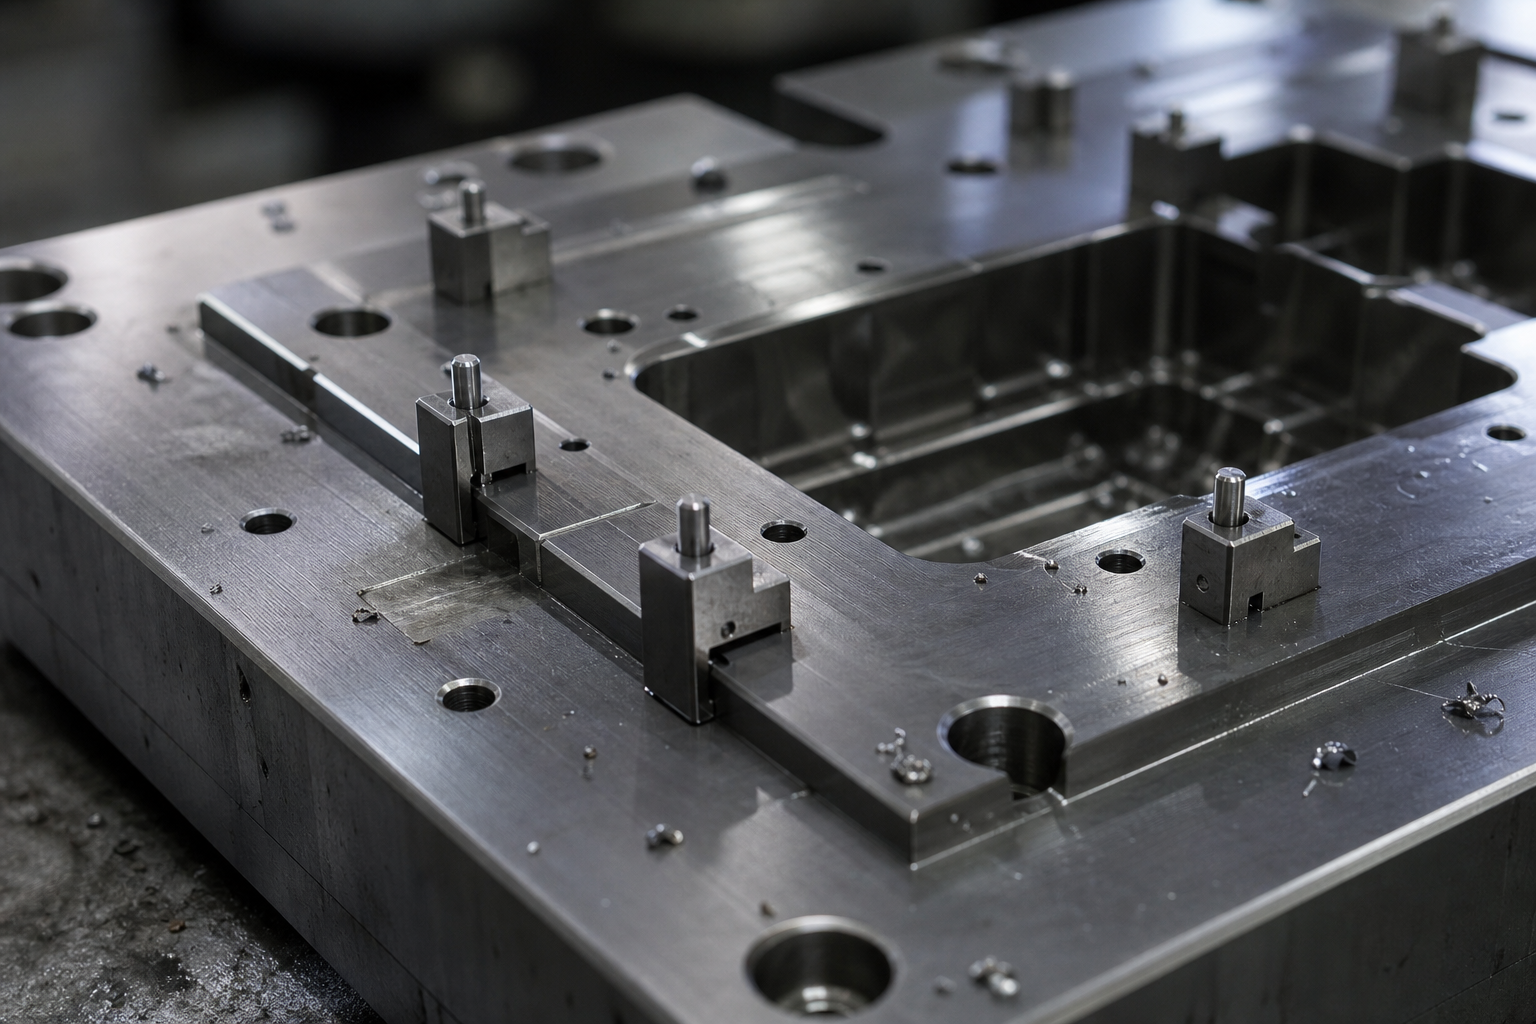
Mes visada manėme, kad 80 % ištrauktos detalės kokybės problemų nusprendžiama dar šablonų projektavimo etape. Todėl šio projekto pirmasis žingsnis nebuvo gamyba – tai buvo šablonų atidarymas. šiai komponentei mes suprojektavome ir pagaminome visiškai specializuotą šablonų rinkinį, kurio pagrindiniai komponentai yra:
Šiai komponentei mes suprojektavome ir pagaminome visiškai specializuotą šablonų rinkinį, kurio pagrindiniai komponentai yra:
Braižymo įvorė |
Valdo medžiagų srautą ir formavimo profilį, kontroliuodamas ištempimo santykį, kad būtų išvengta raukšlėjimosi ir plyšimų. |
Šauksliukas |
Veikia kartu su ištempimo šablonu, užtikrindama stabilią ir patikimą formavimo slėgį. |
Apatinio šablono formavimo svyravimo blokas |
Atlieka vietinį apvertimą ir matmenų tikslinimą formavimo pabaigoje, todėl sudėtingos išlenktos paviršiaus formos perėja lygiau. |
Apatinio šablono frezuotas orientavimas |
Orientyras, tiesiogiai įfrezuotas į apatinį šabloną, kad ruošinys kiekvieną kartą būtų dedamas identiškai. |
Keturi papildomi orientavimo taškai |
Stiprinimas, specialiai sukurtas kliento problemos vietoje. Pridėję keturis lokalizavimo taškus kritinėse pozicijose, mes sumažiname ruošinio poslinkį iki daug mažesnio diapazono, taip iššakniškai išsprendžiant partijų tarpusavio nuoseklumą. |
Šio įrankio vertė ne tai, kad jis „gegė formuoti“, o tai, kad jis kiekvieną kartą formuoja visiškai identiškai.
Po to, kai buvo įveikta formavimo fazė, atsirado antrasis iššūkis – paviršiaus apdorojimas.
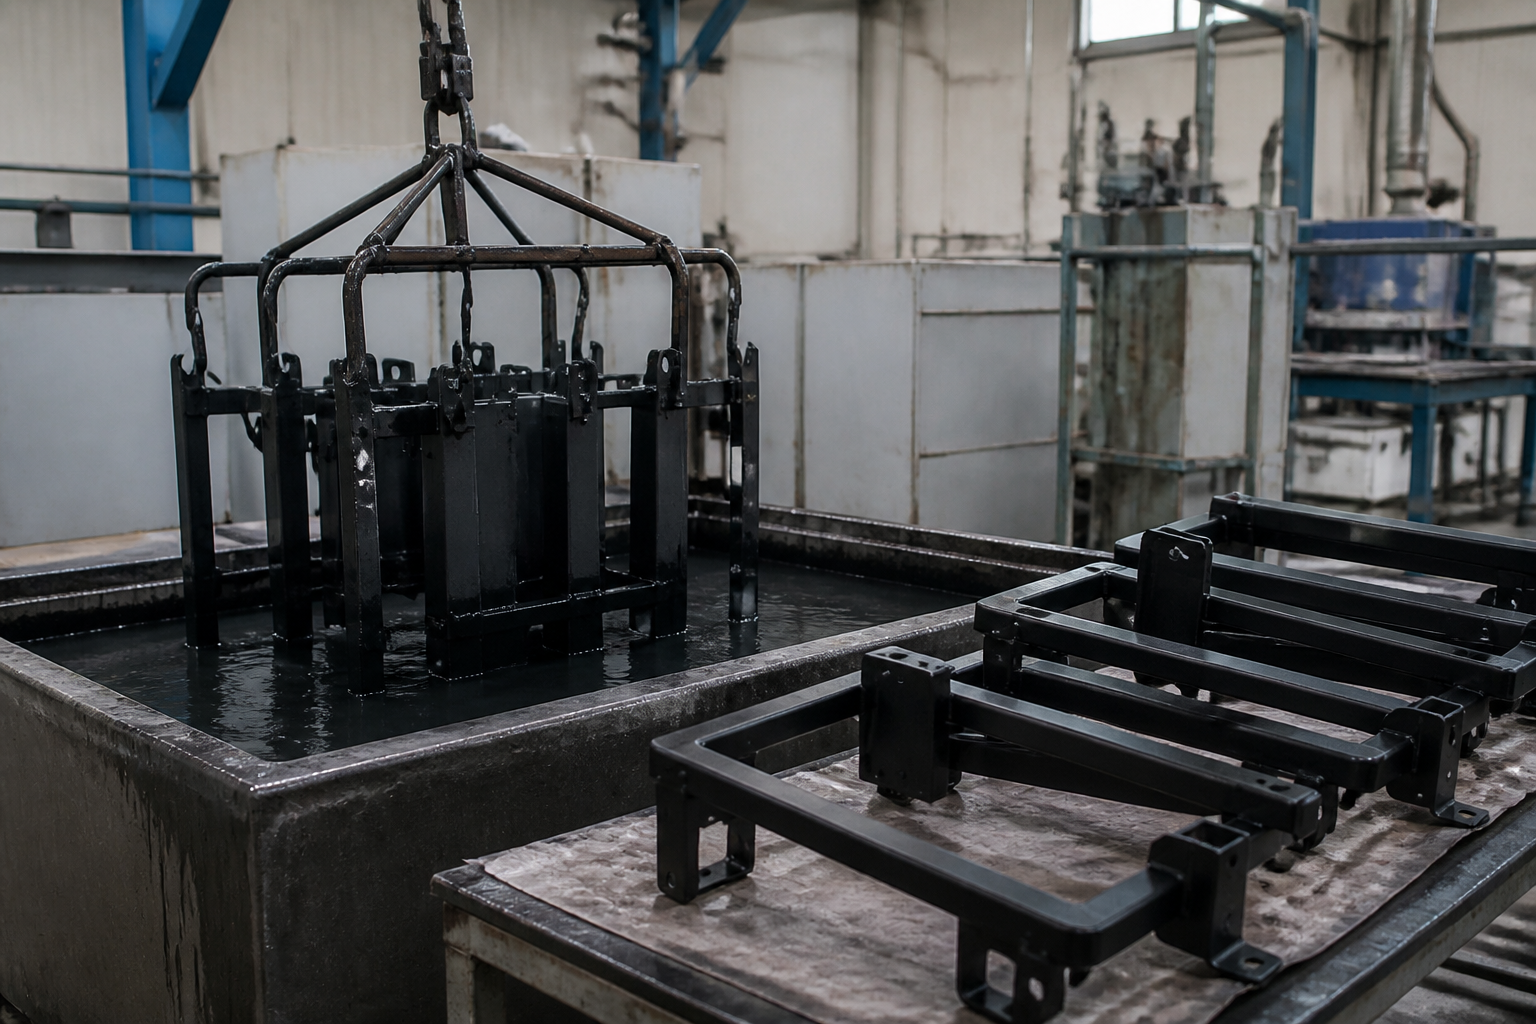
Mes naudojome šiluminio džiovinimo dažymo pirmiausia, o po to panardinamojo dengimo metodą: viso paviršiaus šiluminis džiovinimas užtikrina išvaizdą ir orų atsparumą, o vietinis panardinamasis dengimas sukuria storesnį plastiko apsauginį sluoksnį nurodytose vietose.
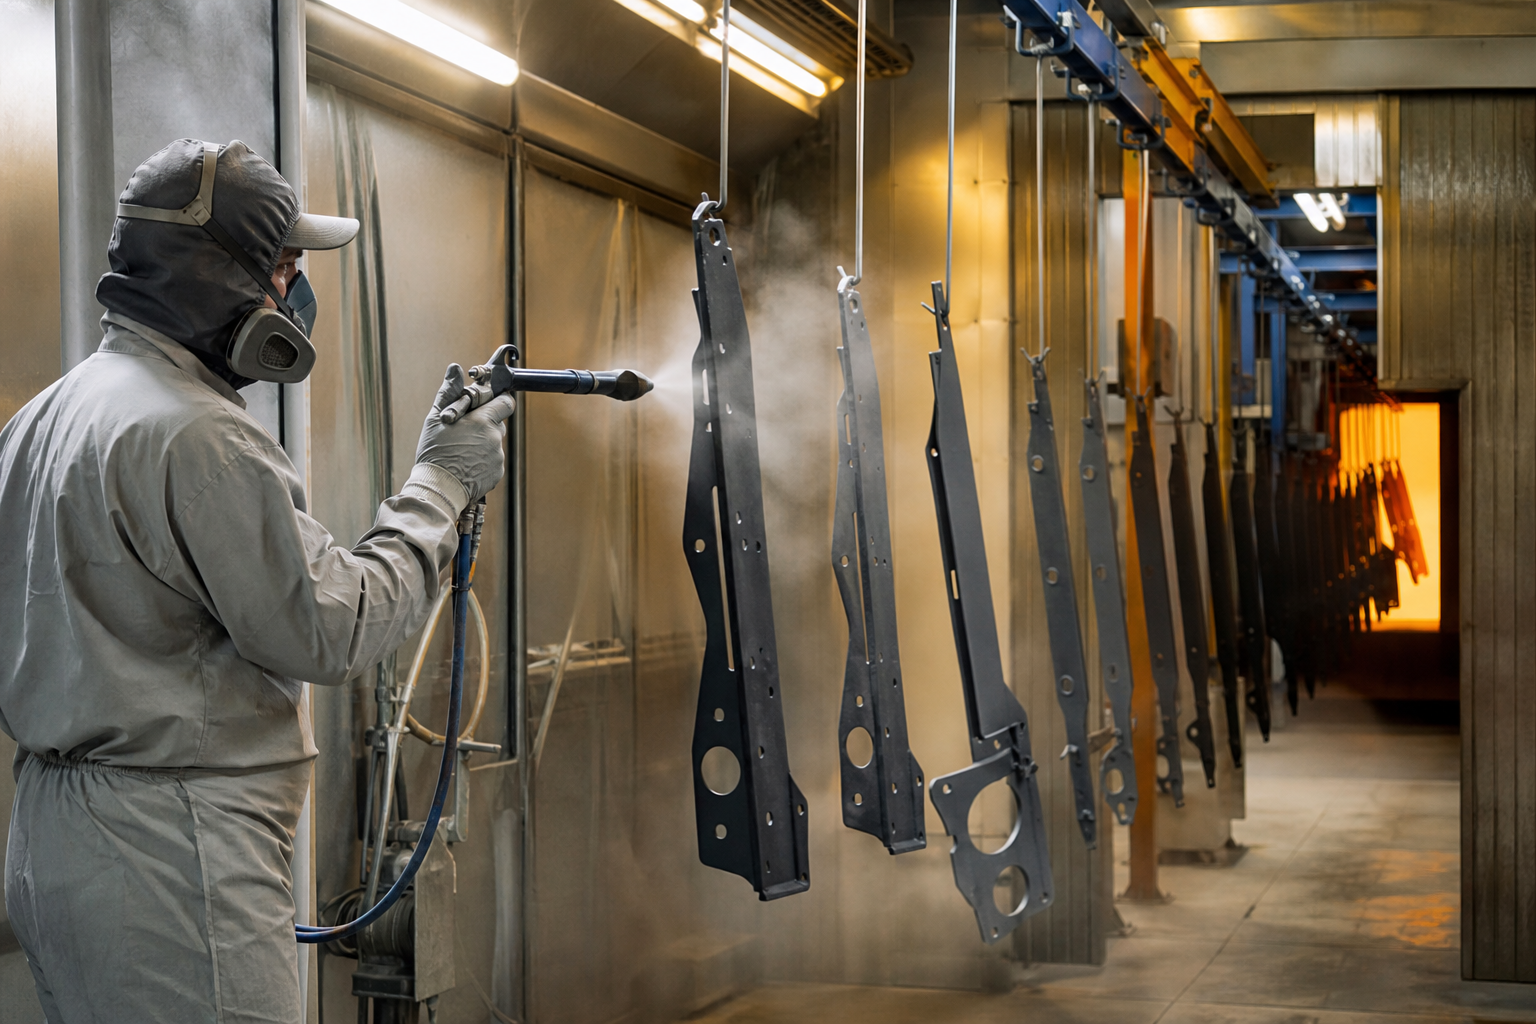
Tikroji sunkybė kyla ties dviejų procesų riba. Šiai problemai išspręsti mes naudojame uždangos įrenginius, kad tiksliai nustatytume panardinamai dengiamas vietas, o kiekvienoje partijoje atliekame sukibimo bandymus ir dengimo storio atranką – tai užtikrina, kad šiluminio džiovinimo dažytoje srityje dažai nepradėtų tekėti žemyn, panardinamai dengiamose vietose danga neperbėgtų per kraštą ir dviejų dengimo tipų jungtyje danga neišsisklauptų.
Projektas įvykdytas: iš kiekvienos partijos gauti matuotiems stabilūs formuoti detalės, kurios pirmą kartą praeina surinkimą; švarus kepamos dažų ir panardinamųjų dengiamųjų sluoksnių ribos skirtumas be spalvų nesutapimo ir nepadengtų vietų; visiškai pritaikyta klientui specializuota įrankių rinkinys, todėl pakartotiniems užsakymams reikia tik gamybos paleidimo – pakartotinio bandymo nebereikia.
Mes specializuojamės lakštų metalo apdirbime ir metalinių detalių brėžime, taip pat teikiame paviršiaus apdorojimo paslaugas, įskaitant kepamus dažus, panardinamuosius dengiamuosius sluoksnius, purškiamuosius dengiamuosius sluoksnius ir elektrolizinį cinkavimą. Jei jūsų gaminys reikalauja sudėtingos formavimo tikslumo ir kelių paviršiaus apdorojimo procesų, atsiųskite mums brėžinį arba pavyzdį – mes mieliau išspręstume masinės gamybos problemas ankstyvojoje etape – įrankių kūrimo stadijoje.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - SLAPUMO POLITIKA