При аутсорсинге металлических компонентов проекты, которые терпят неудачу на стадии серийного производства, обычно связаны с одновременным выполнением двух требований: высокой точности совмещения и стабильности параметров между партиями вытянутой детали, а также высокого выхода годных изделий при нанесении более чем одного вида покрытия на один компонент. Недавно мы завершили типовой проект для зарубежного промышленного заказчика — металлический компонент, который сначала подвергается изготовлении листового металла обработке резанием, а затем формируется методом вытяжки. Для его изготовления потребовалась специальная оснастка, а вся поверхность детали должна была быть покрыта порошковой краской методом полимеризации при нагреве, при этом отдельные зоны требовали погружного нанесения покрытия.
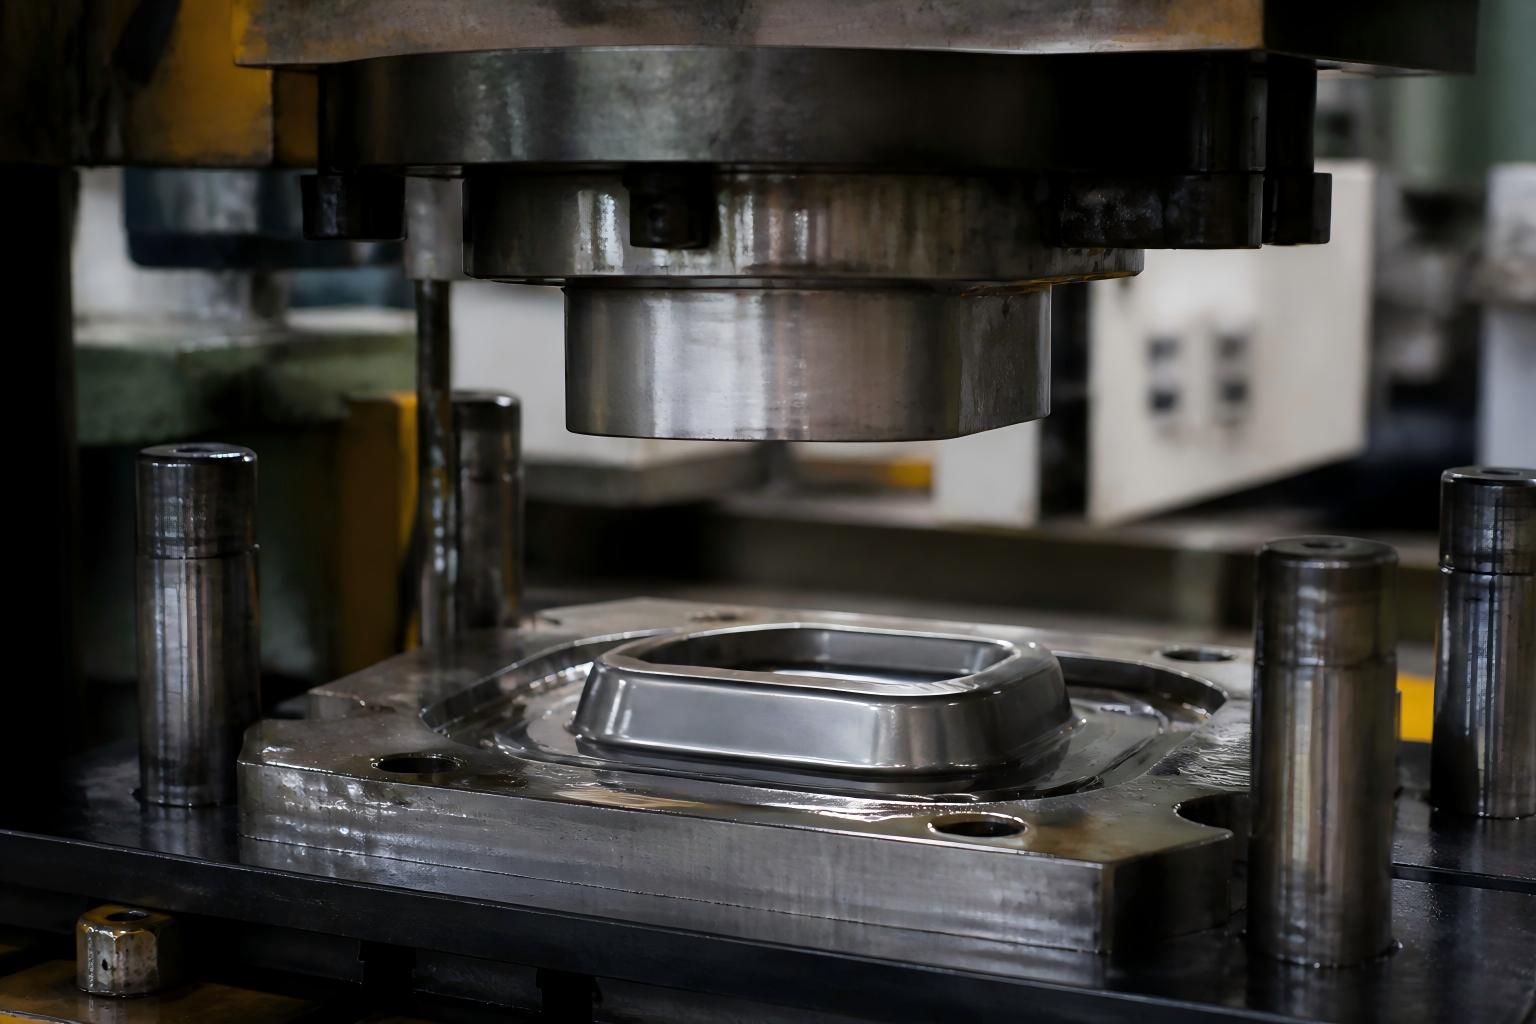
Компонент выглядит простым, однако он предъявляет к производству три требования одновременно:
Во-первых, стабильность процесса вытяжки. Заготовка изготавливается из плоского листового металла, и переходы по кривым не должны образовывать морщин, разрывов или упругого возврата — в противном случае при сборке возникают зазоры.
Во-вторых, точность центровки. То, как заготовка устанавливается в оснастку, напрямую определяет симметрию формовки. Как только центровка смещается, ошибка усиливается на каждом последующем этапе.
В-третьих, двойная отделка поверхностей. Для получения однородного внешнего вида, устойчивого к атмосферным воздействиям, изделие подвергается полному покрытию горячей эмалью, тогда как отдельные участки требуют погружного нанесения покрытия для создания более толстого защитного слоя — с целью повышения износостойкости, электрической изоляции или сцепления.
Проблема, с которой столкнулся заказчик у предыдущего поставщика, как раз и заключалась в этом сочетании: размерные отклонения от партии к партии у формованных деталей, а также различия в цвете и пропуски покрытия в зонах стыка горячей эмали и погружного покрытия.
Мы всегда считали, что 80 % проблем с качеством вытянутой детали определяются ещё на этапе проектирования оснастки. Поэтому первым шагом в этом проекте стала не производственная подготовка, а модернизация оснастки.
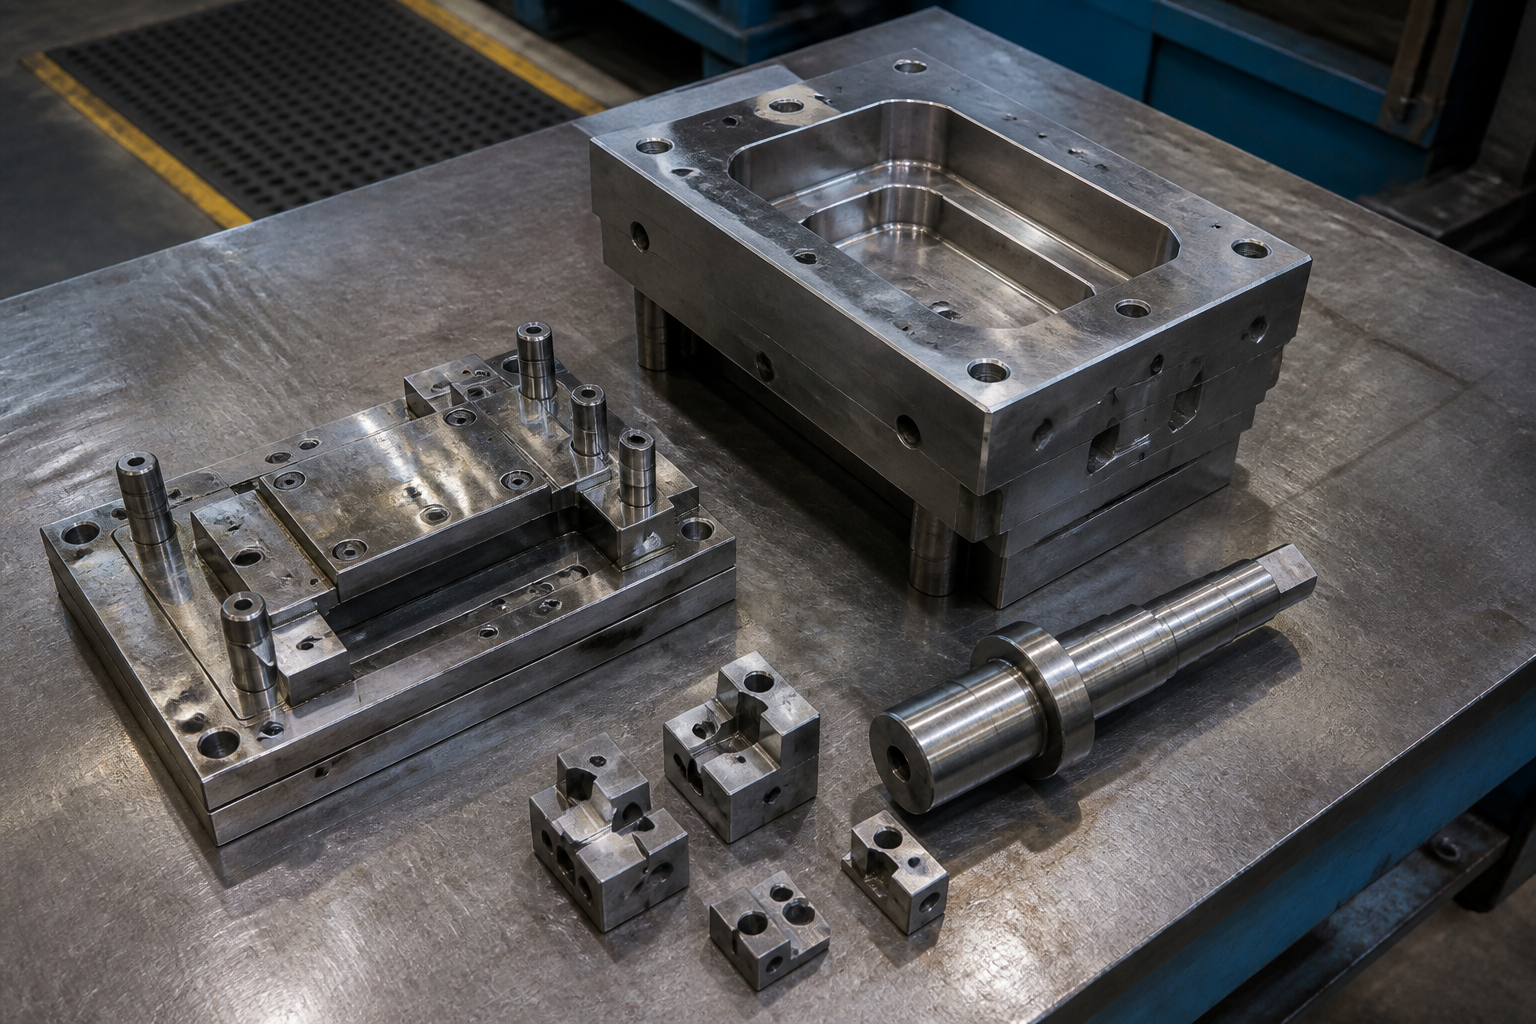
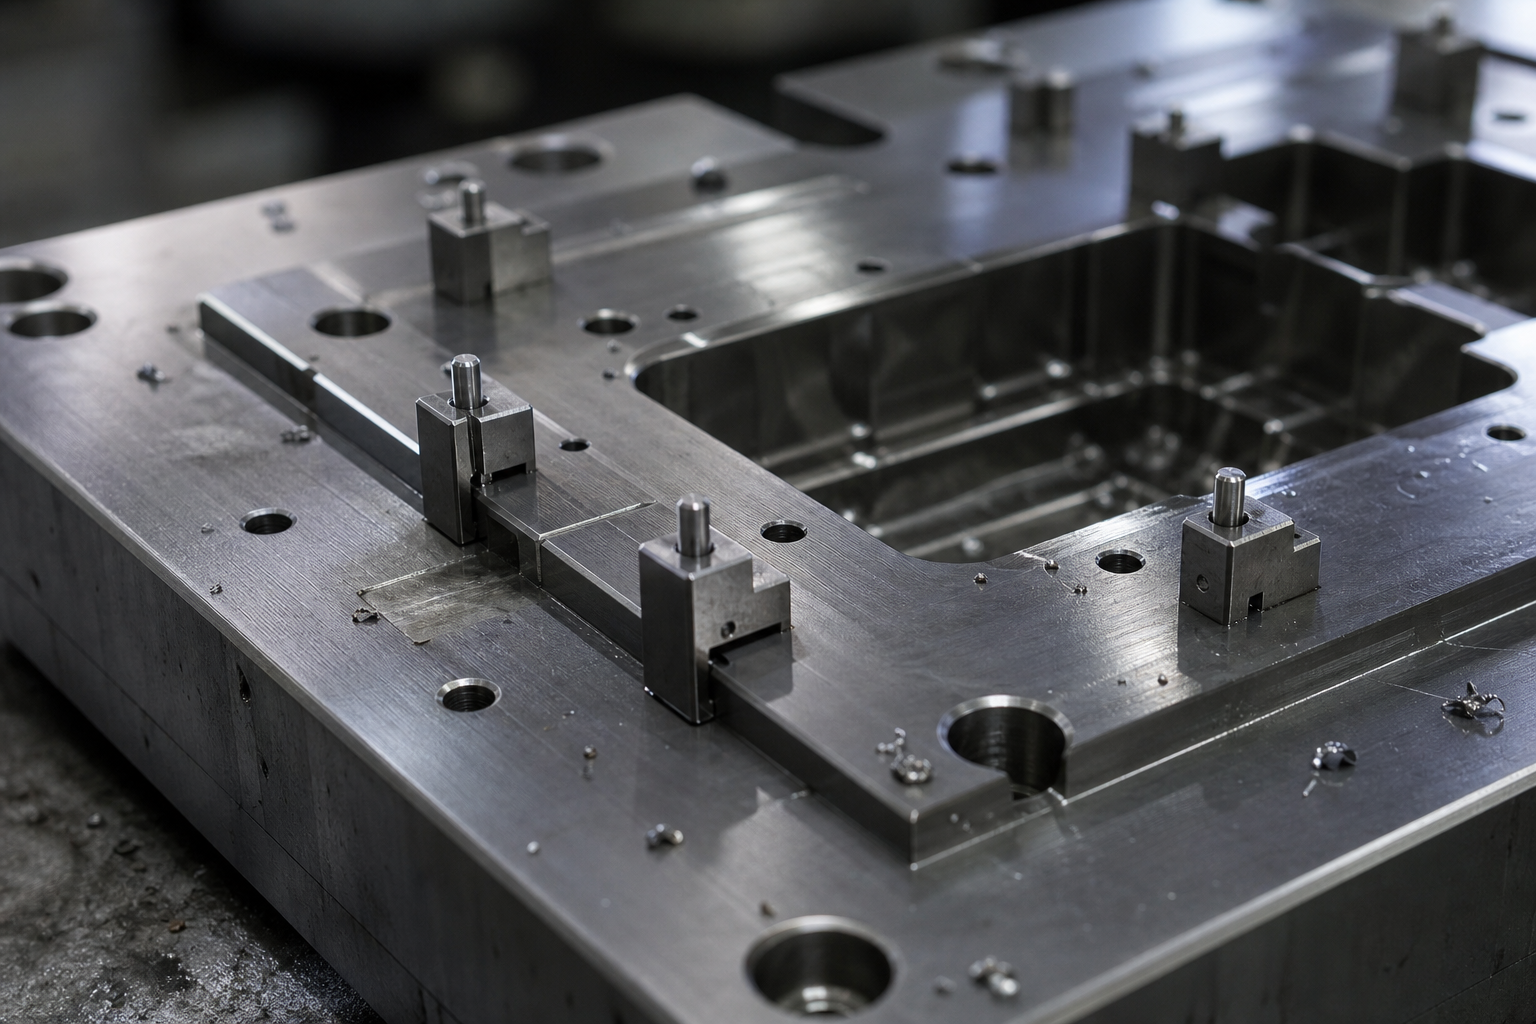
Для данной детали мы спроектировали и изготовили полностью индивидуальный комплект оснастки, основные элементы которого включают:
Вытяжной матрицы |
Управляет потоком материала и профилем формовки, контролируя коэффициент вытяжки для предотвращения образования морщин и разрывов. |
Пробивка |
Работает совместно с вытяжным пуансоном для обеспечения стабильного и надёжного давления формовки. |
Подвижный формующий блок нижней матрицы |
Выполняет локальное переворачивание и калибровку в конце процесса формовки, обеспечивая более плавный переход на сложных криволинейных поверхностях. |
Фрезерованная базовая привязка нижней матрицы |
Базовая точка, обработанная непосредственно в нижней матрице, обеспечивающая идентичное положение заготовки при каждой установке. |
Четыре дополнительные точки привязки |
Усиление, специально разработанное с учётом ключевой проблемы заказчика. Добавление четырёх точек локализации в критических местах ограничивает смещение заготовки значительно меньшим диапазоном, устраняя нестабильность от партии к партии на корню. |
Ценность этой оснастки заключается не в том, что она «способна формовать», а в том, что она формует абсолютно одинаково каждый раз.
После успешного формования вторым этапом стало нанесение поверхностного покрытия.
Мы применили последовательность «сначала термопокраска, затем погружное нанесение покрытия»: общая термопокраска обеспечивает эстетичный внешний вид и устойчивость к атмосферным воздействиям, а локальное погружное нанесение создаёт более толстый пластиковый защитный слой в заданных зонах.
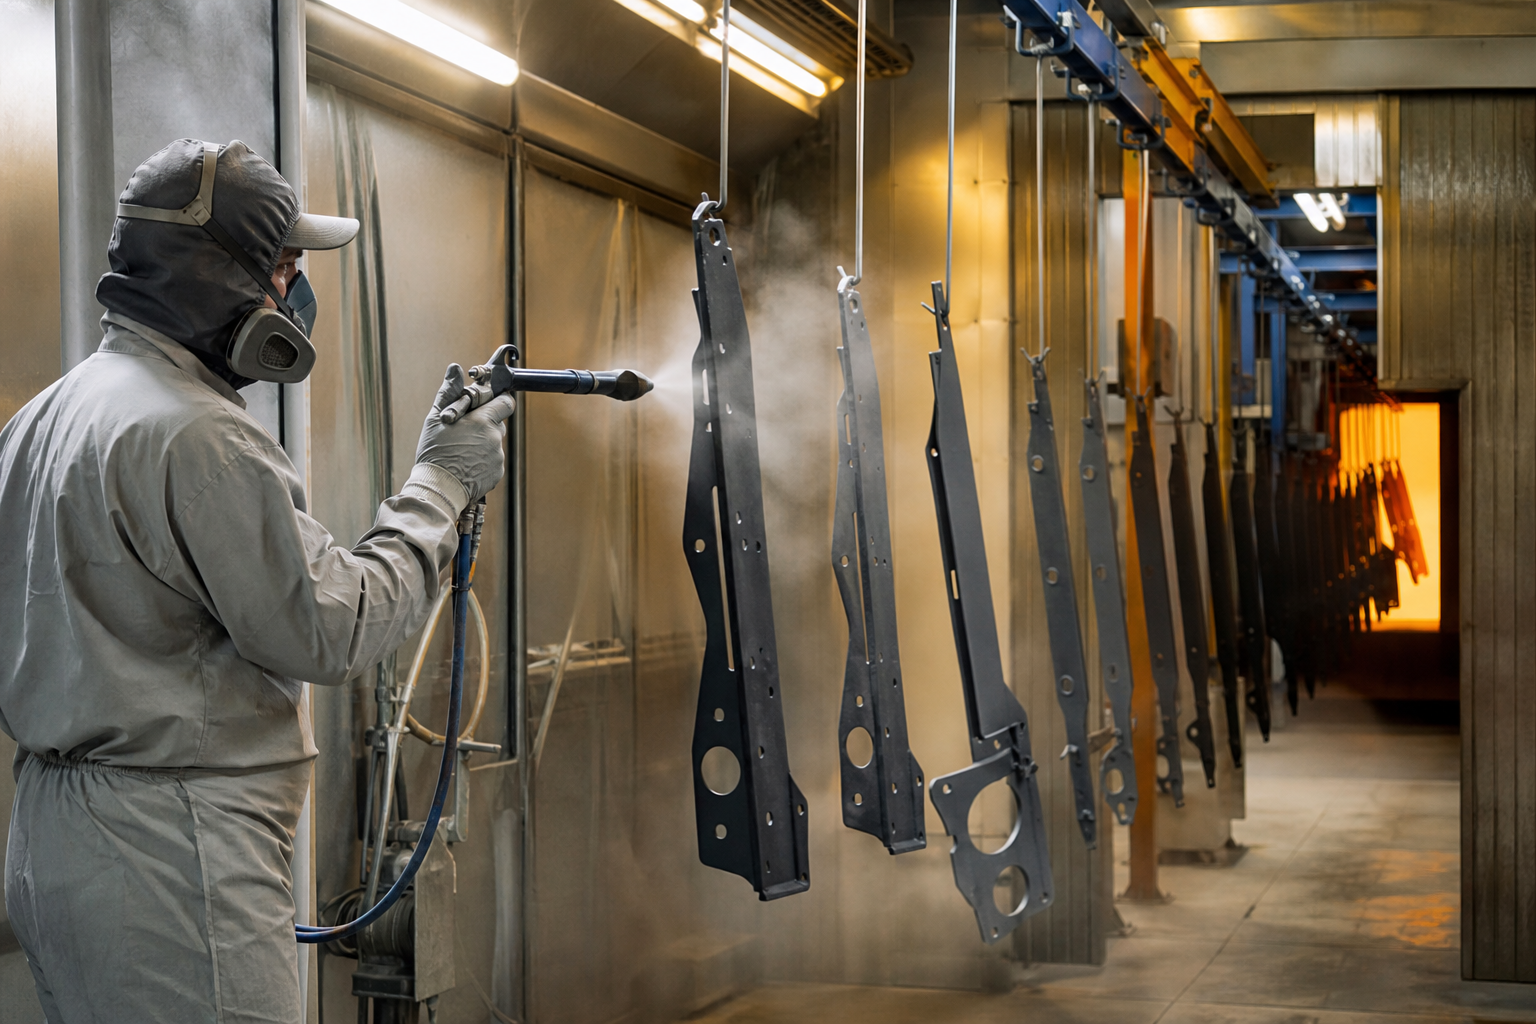
Настоящая сложность возникает на границе между двумя процессами. Для её решения мы используем маскирующие приспособления, точно определяющие зоны погружного нанесения, а также проводим испытания на адгезию и отбор проб по толщине покрытия для каждой партии — чтобы гарантировать отсутствие провисания в зонах термопокраски, отсутствие растекания покрытия за пределы краёв в зонах погружного нанесения и отсутствие отслаивания на стыке двух типов покрытий.
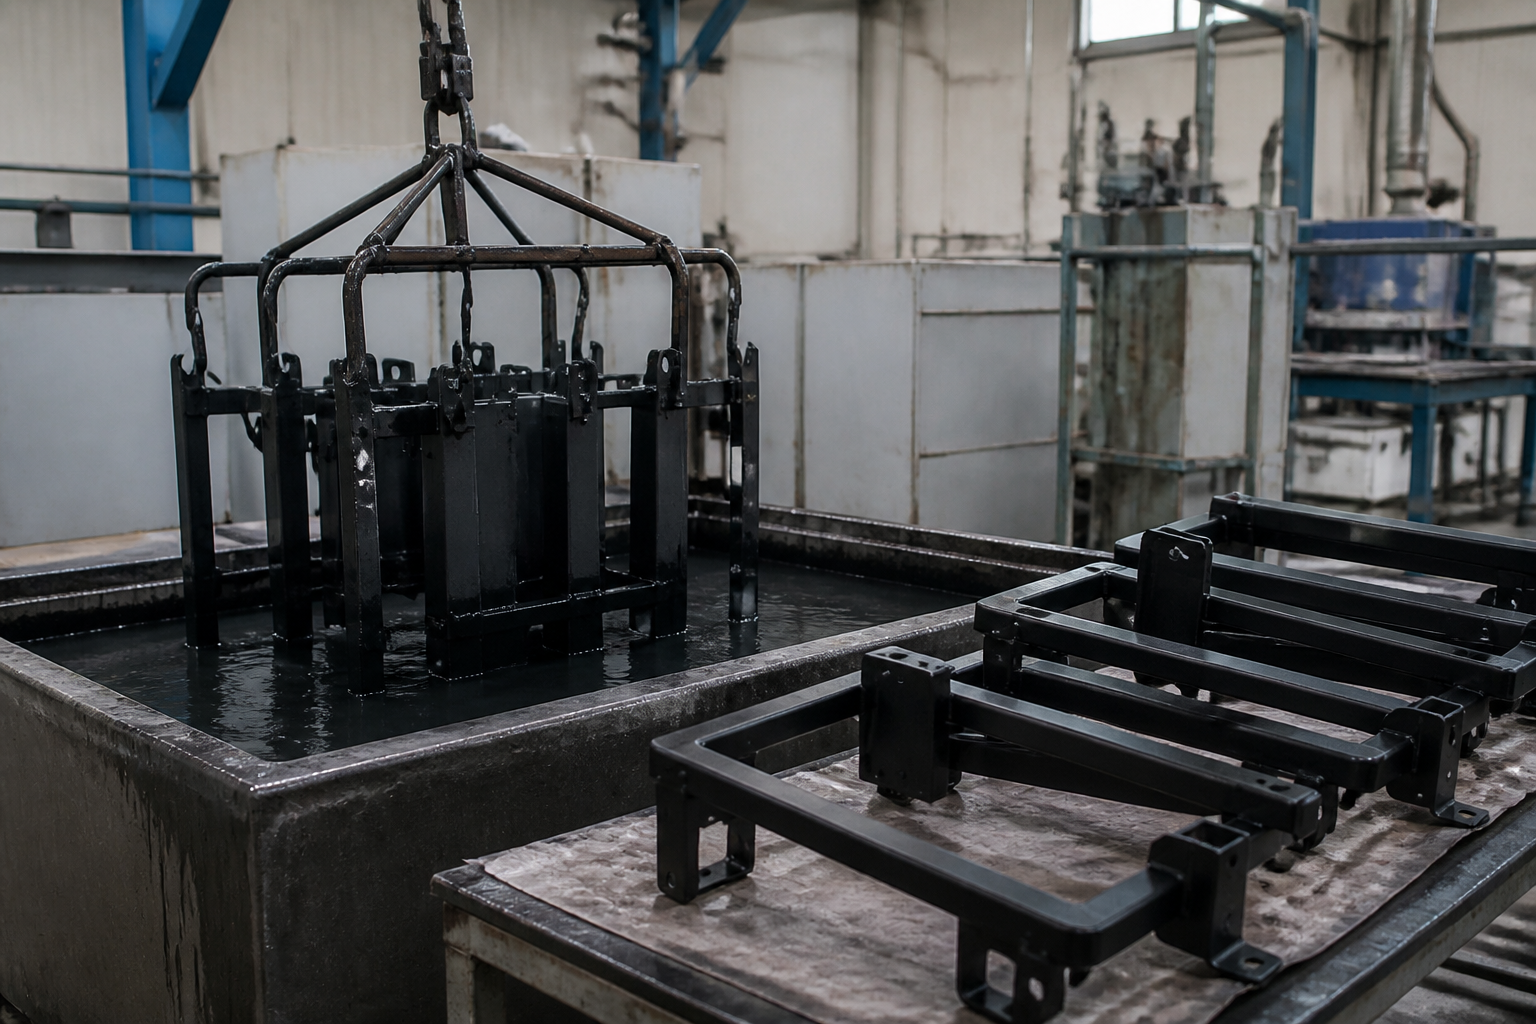
Проект выполнен: детали, полученные штамповкой, обладают стабильными геометрическими размерами от партии к партии и проходят сборку с первого раза; чёткая граница между покрытием методом горячей полимеризации и погружным покрытием без цветовых различий и пропусков покрытия; полный комплект индивидуальных штампов и оснастки зафиксирован для заказчика, поэтому при повторных заказах требуется лишь перезапуск производства — повторная отработка не нужна.
Мы специализируемся на изготовлении изделий из листового металла и вытяжке металлических компонентов, а также предоставляем вспомогательные процессы отделки поверхности: горячую полимеризацию (baking paint), погружное покрытие (dip coating), распылительное нанесение покрытия (spray coating) и гальваническое покрытие (electroplating). Если ваш продукт требует сложной формовки с точным позиционированием и одновременно нескольких видов отделки поверхности, направьте нам чертёж или образец — мы предпочитаем решать проблемы серийного производства заранее, ещё на этапе изготовления оснастки.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ