金属部品の外注において、量産段階で問題が生じるプロジェクトは、通常、2つの要件が重なっている場合です。すなわち、絞り部品の成形位置精度とロット間の一貫性、および1つの部品に複数の表面処理工程を施す際の歩留まり率です。最近、海外の産業向け顧客向けに、非常に典型的な事例を完了しました。この金属部品はまず 板金加工 加工され、その後絞り成形されます。専用金型が必要であり、全表面を焼き付け塗装する一方で、特定の部位には浸漬塗装を施す必要がありました。
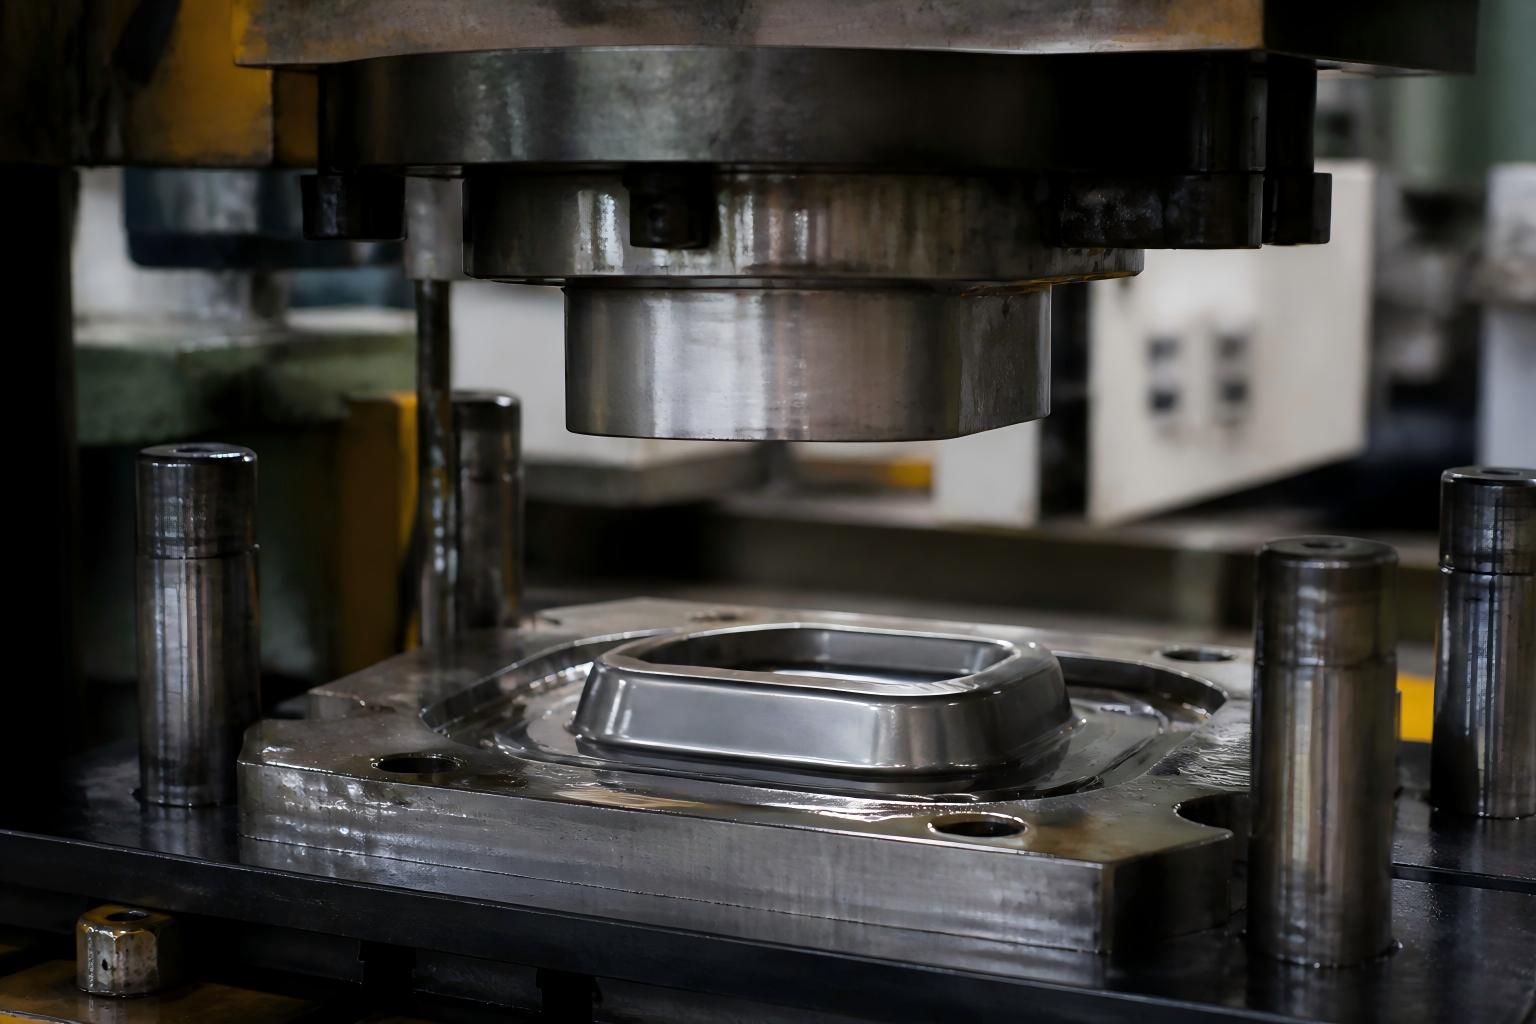
この部品は一見単純に見えますが、製造現場には同時に3つの要求を課していました。
まず、引き抜きの均一性です。板金から成形される素地において、曲面への移行部でしわや破れ、あるいは反り返りが生じてはならず、そうでないと組立時に隙間が発生します。
次に、位置決めの精度です。素地を金型にセットする際の位置が、成形後の対称性を直接左右します。一度位置がずれると、その後のすべての工程で誤差が拡大していきます。
さらに、2種類の表面処理です。製品全体には均一で耐候性のある外観を実現するために焼き付け塗装が施されますが、特定の部位には摩耗耐性・絶縁性・グリップ性を高めるため、より厚みのある保護層を形成する浸漬塗装が必要です。
顧客が従来のサプライヤーで直面していた問題はまさにこれでした。成形部品のロット間で寸法ばらつきが生じ、また焼き付け塗装と浸漬塗装の境界部で色ムラや塗装漏れが発生していたのです。
当社は常に、 プレス成形部品の 品質問題の80%は金型設計段階で決まると考えています。そのため、本プロジェクトの最初のステップは量産ではなく、金型の開発でした。
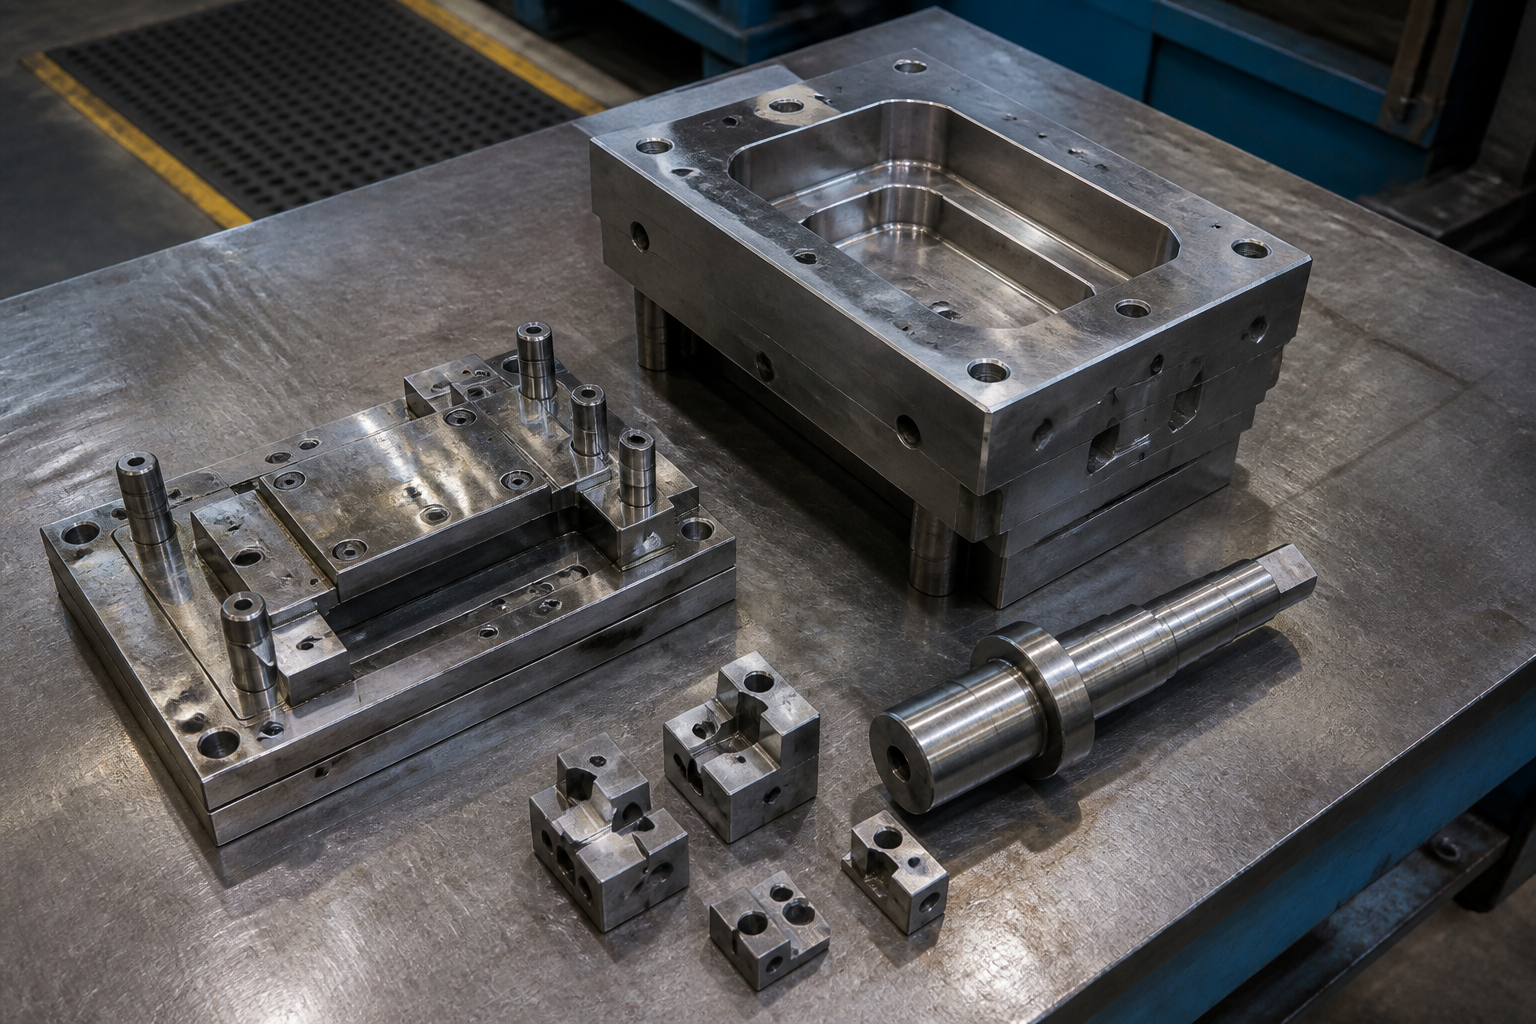
本部品については、一連の専用金型を自社で設計・製作しました。その主要構成要素は以下のとおりです:
絞り型 |
材料の流れおよび成形形状を制御し、しわや破断を防ぐための引き込み率を調整します。 |
パンチ |
引き込みダイと協働して、安定かつ信頼性の高い成形圧を実現します。 |
下型成形スイングブロック |
成形終了時に局所的なフリップ(反転)およびサイズ調整を行い、複雑な曲面間の移行をより滑らかにします。 |
下型フライス加工による位置決め |
下型に直接加工された基準点で、板材が毎回同一の位置に確実にセットされます。 |
追加のアライメントポイント4か所 |
お客様の課題に特化して設計された補強構造です。重要な位置に4か所の定位ポイントを設けることで、板材のズレを極めて狭い範囲に抑え、ロット間の品質ばらつきという根本的な問題を解決します。 |
この金型の価値は「成形できる」ことではなく、常に同一の状態で確実に成形できることにあります。
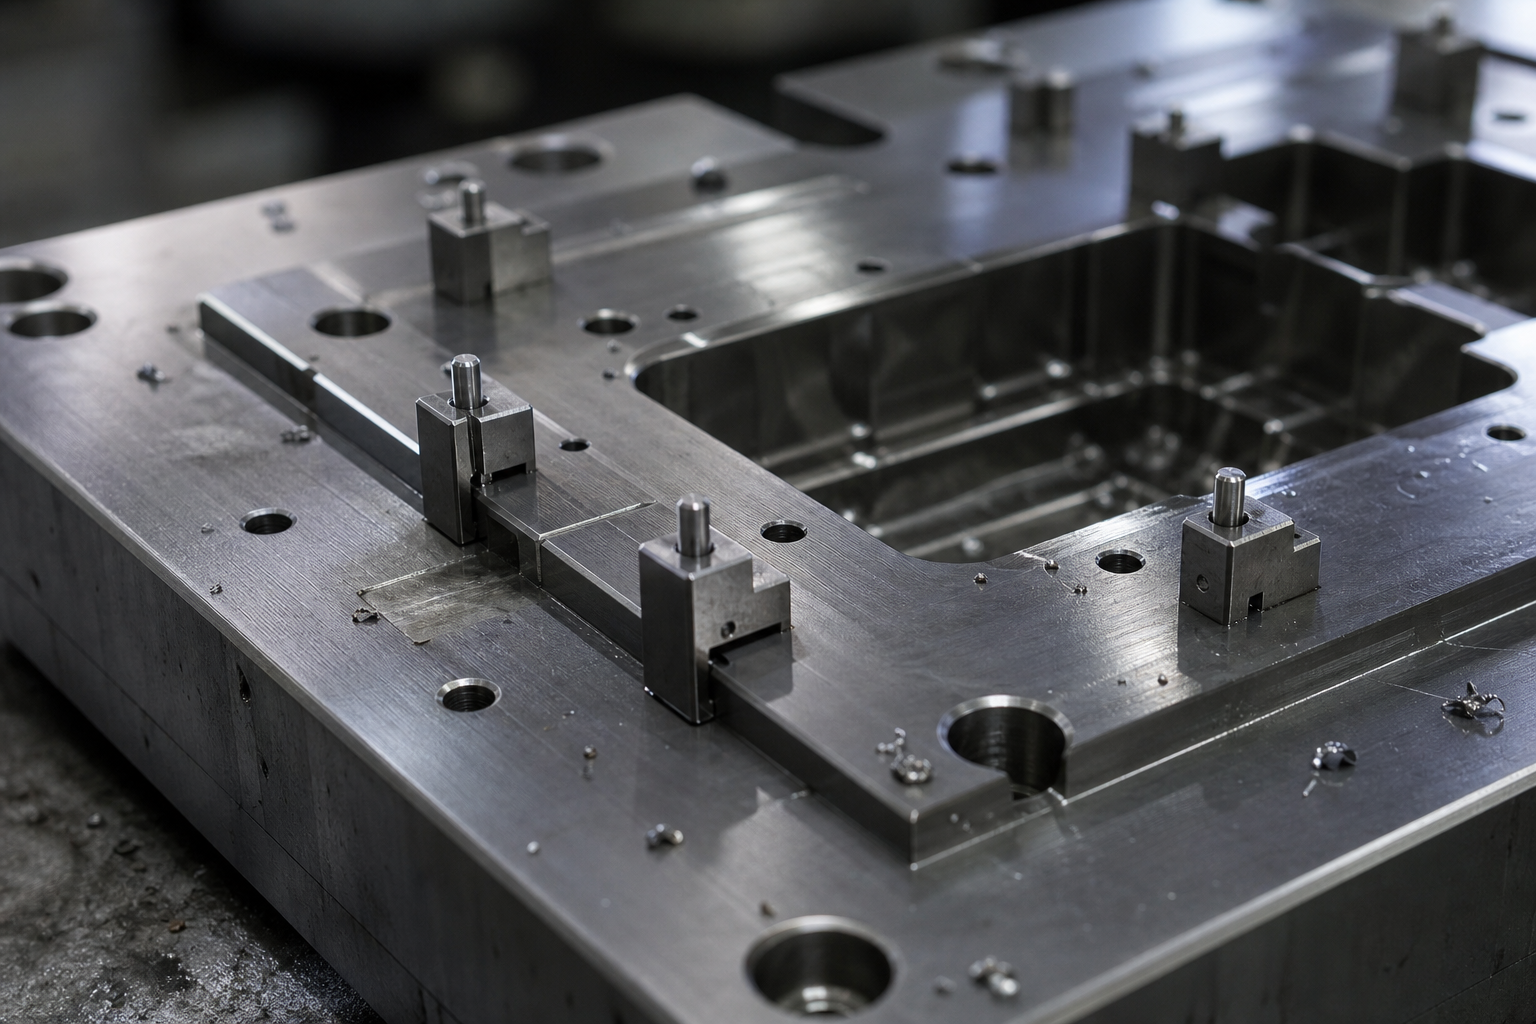
成形が完了した後、次の課題は表面処理でした。
焼き付け塗装を先に行い、その後に浸漬塗装を行う工程を採用しました。全体への焼き付け塗装により外観性および耐候性を確保し、指定部位には局所的に浸漬塗装を施して厚みのあるプラスチック保護層を形成しています。
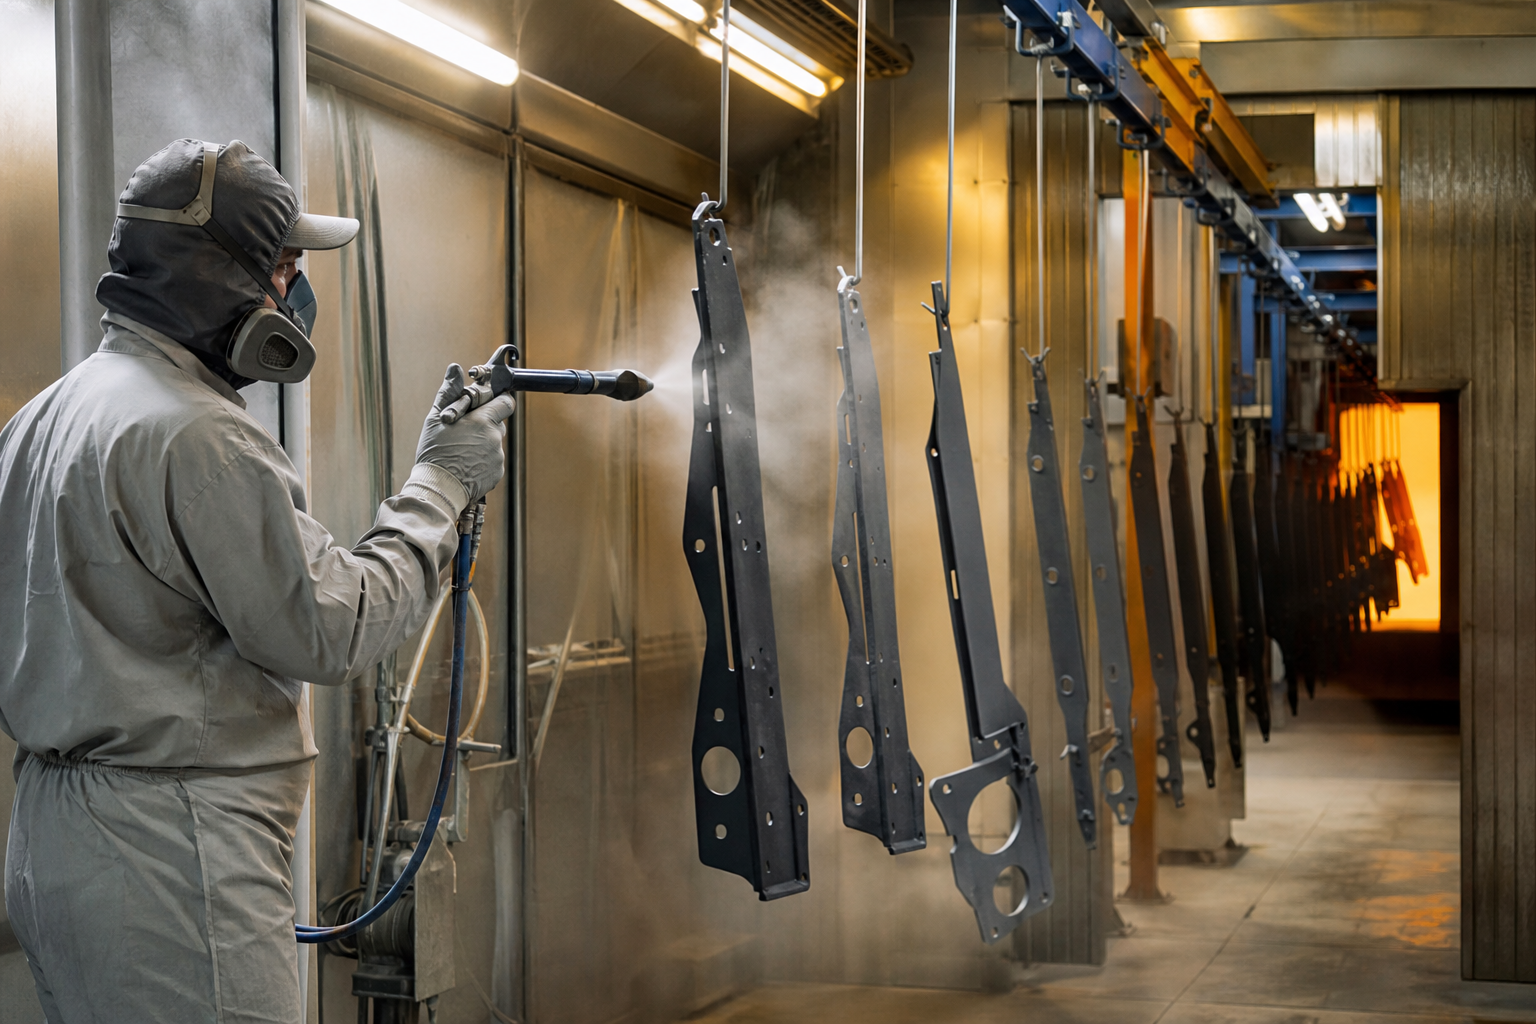
実際の難しさは、2つの工程の境界部分にあります。これを解決するため、浸漬塗装領域を正確に定義するマスキング治具を用い、各ロットごとに密着性試験および塗膜厚さのサンプリングを実施しています。これにより、焼き付け塗装部のたれを防ぎ、浸漬塗装部のエッジからのにじみ出しを抑え、また2種類の仕上げの接合部における剥離を防止しています。
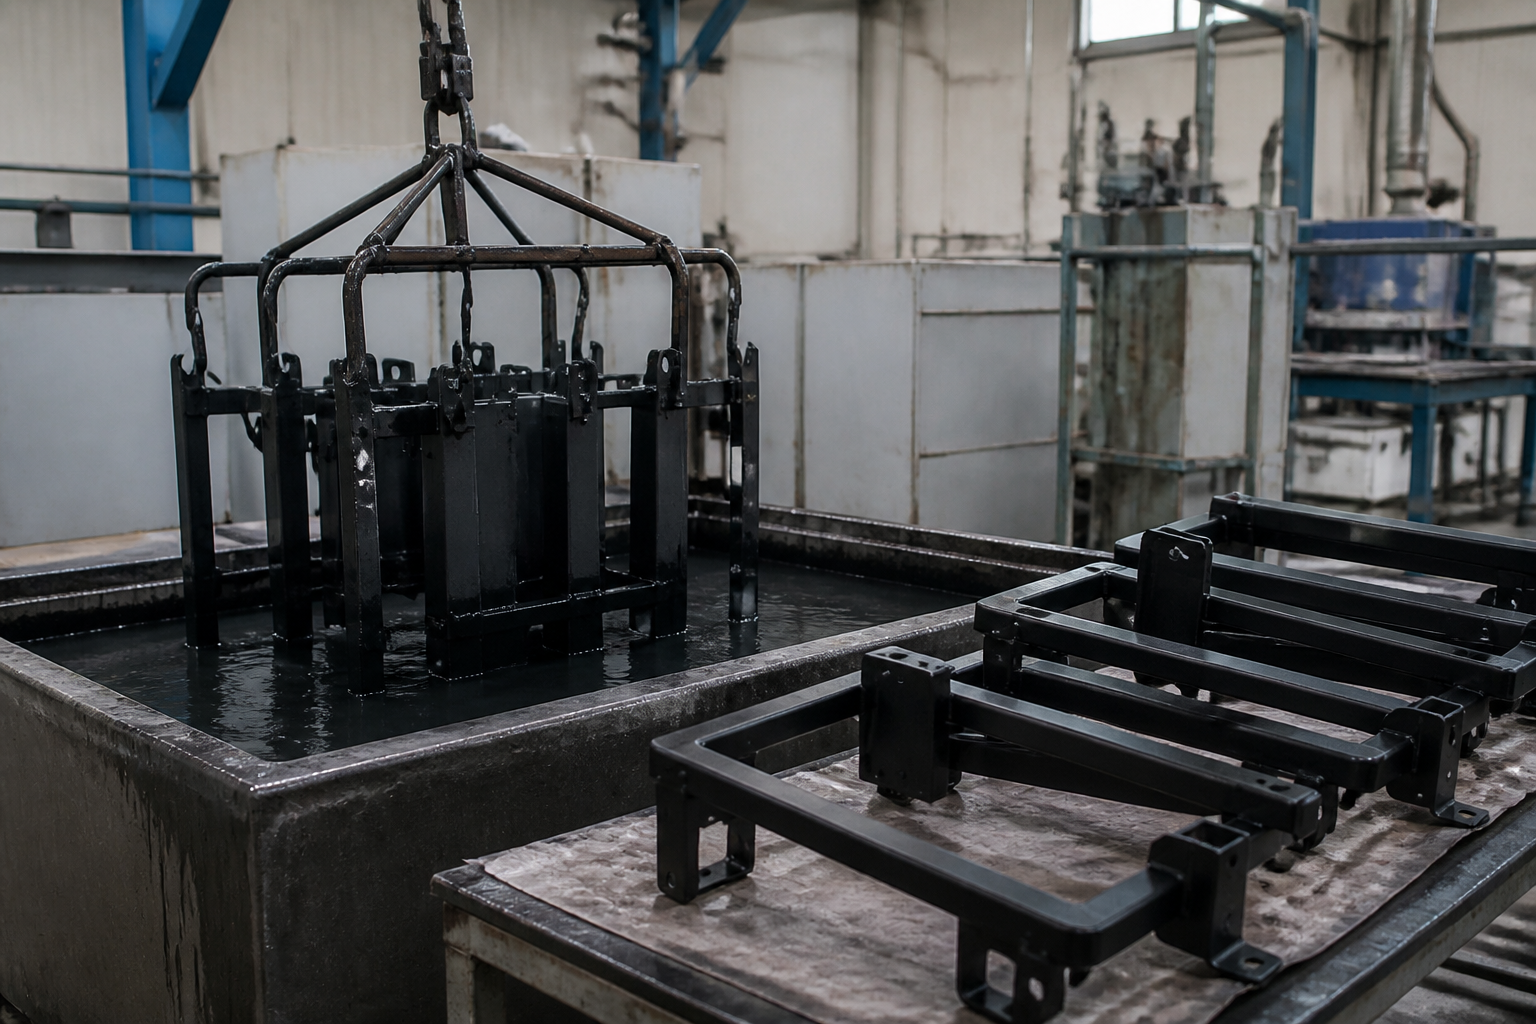
本プロジェクトでは、ロット間で寸法安定性が確保され、初回組立で合格する成形部品を納品しました。また、焼き付け塗装と浸漬塗装の境界は明瞭で、色ムラや塗り残しもありませんでした。さらに、顧客向けに完全なカスタム治具セットを整備したため、再発注時には生産再開のみで済み、再度のサンプリングは不要となりました。
私たちは、金属部品の板金加工および図面作成に特化しており、焼き付け塗装、浸漬塗装、スプレーコーティング、電気めっきなどの表面処理工程も対応しています。製品が複雑な成形と位置合わせを要し、かつ複数の表面処理工程を必要とする場合、ぜひ図面またはサンプルをお送りください。量産段階で問題が生じる前に、金型設計段階で課題を解決することを重視しています。
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - プライバシーポリシー