By die uitbesteding van metaalkomponente is dit gewoonlik die projekte wat tydens die massa-produksie-fase verkeerd loop waar twee vereistes op mekaar gestapel word: die noukeurigheid van uitlyning en die konsekwentheid tussen partystappe van ’n getrekte deel, en die opbrengskoers wanneer ’n enkele komponent meer as een oppervlakbehandelingsproses moet ondergaan. Onlangs het ons ’n baie verteenwoordigende geval vir ’n buitelandse industriële kliënt voltooi — ’n metaalkomponent wat eers deur plaatmetaalvervaardiging verwerk word en dan deur trekvorming gevorm word. Dit het aangepaste gereedskap benodig, en sy oppervlak moes heeltemal met bakverf behandel word terwyl spesifieke areas duikbedekking nodig gehad het.
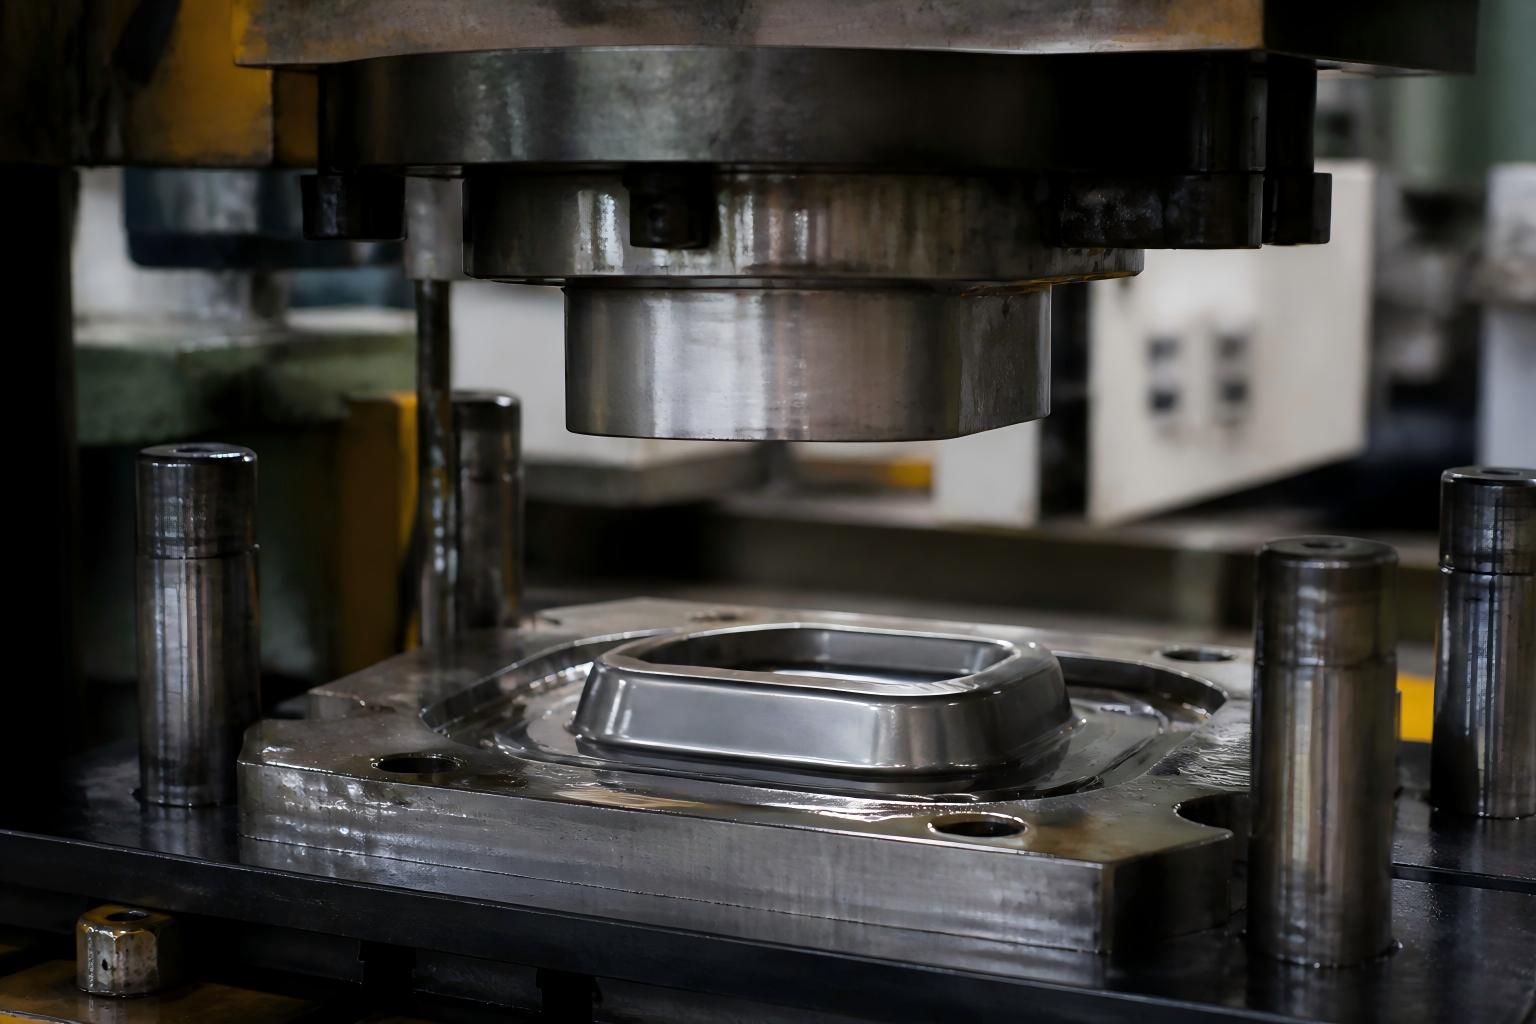
Die komponent lyk eenvoudig, maar dit het terselfdertyd drie vereistes aan die vervaardigingskant gestel:
Eerstens, die konsekwentheid van die trekproses. Die roustuk word uit ’n plat metaalplaat getrek, en die gekromde oorgange mag nie kreukel, skeur of terugveer nie — anders verskyn daar openinge tydens samestelling.
Tweedens, uitlyningpresisie. Hoe die roustuk in die gereedskap geplaas word, bepaal direk die simmetrie van die vorming. Sodra die uitlyning afwyk, vermenigvuldig elke volgende proses die fout.
Derdens, die dubbele oppervlakafwerking. Die produk moet heeltemal gebakverf word vir ’n eenvormige, weerbestande voorkoms, terwyl spesifieke areas ondergedompel moet word om ’n dikker beskermende laag vir slytweerstand, isolasie of greep te vorm.
Wat die kliënt by hul vorige verskaffer teëgekom het, was presies hierdie kombinasie: dimensionele dryf van een partyskoot na die volgende by die gevormde dele, en kleurverskille sowel as gemisde bedekking waar die bakverf die onderdompelverf ontmoet.
Ons het altyd geglo dat 80% van ’n getrekde onderdeel se gehouteprobleme reeds tydens die gereedskapontwerp-fase beslis word. Die eerste stap van hierdie projek was dus nie produksie nie — dit was om die gereedskap te ontwikkel.
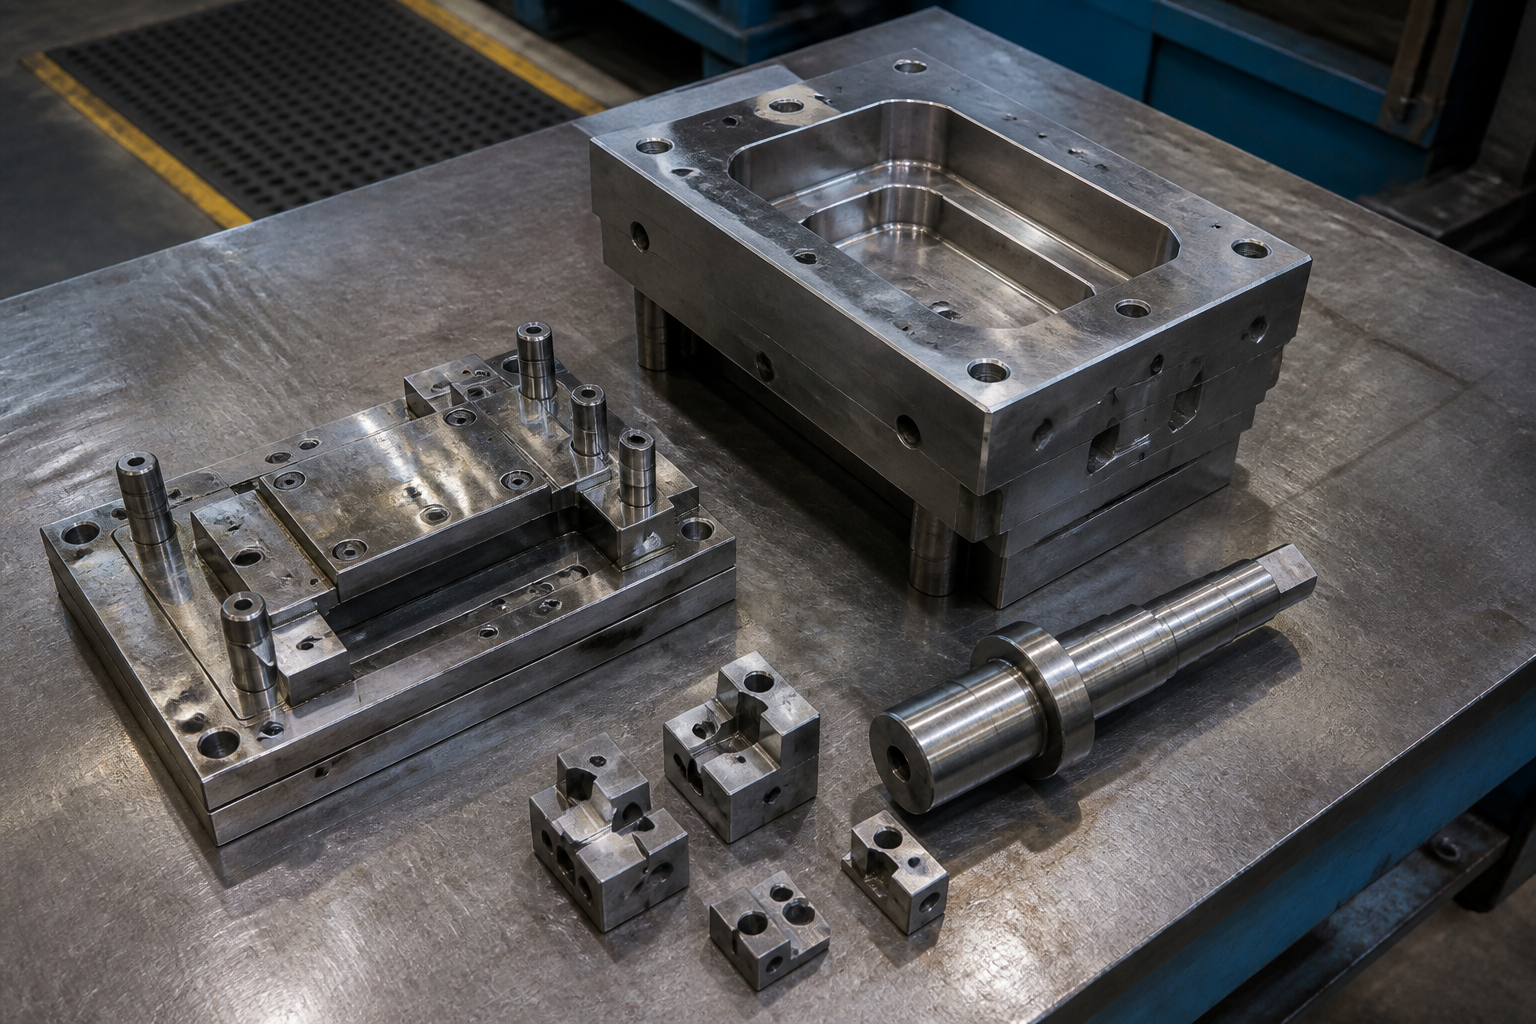
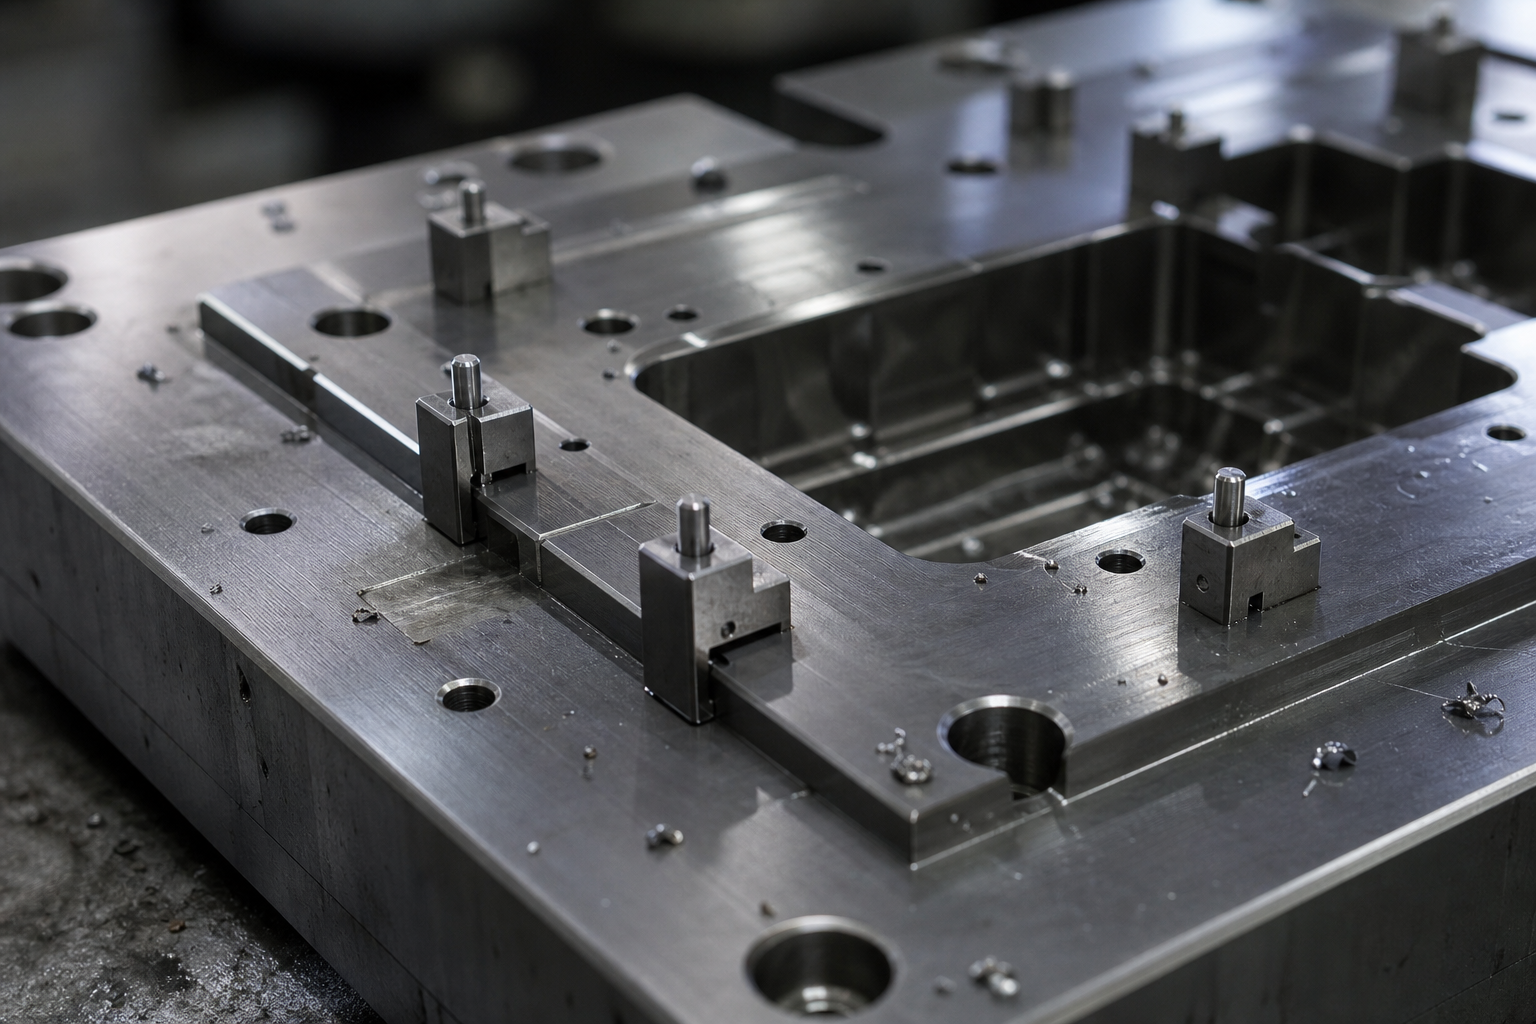
Vir hierdie komponent het ons ’n volledige, spesiaalontwerpte stel gereedskap ontwerp en vervaardig, waarvan die kernkomponente insluit:
Trekmatrys |
Beheer materiaalvloei en die vormprofiel, en bepaal die trekverhouding om plooie en skeurings te voorkom. |
Perforasie |
Werk saam met die trekmatrys om stabiele, betroubare vormdruk te lewer. |
Onderste-matrys-vormswaai-blok |
Voer plaaslike omkeer- en maatregstelling aan die einde van die vormproses uit, sodat komplekse gekromde oppervlaktes meer glad oorgang maak. |
Laer-matriks verskuifde uitlyning |
’n Verwysingspunt wat direk in die laer matriks gefrees is, sodat die leë stuk elke keer identies vaslig. |
Vier addisionele uitlyningspunte |
’n Versterking wat spesifiek ontwerp is om die kliënt se probleemgebied aan te spreek. Deur vier lokasiepunte by kritieke posisies te voeg, beperk ons die leë stuk se verplasing na ’n baie kleiner reeks, wat die wisselvalligheid tussen partye by die bron oplos. |
Die waarde van hierdie gereedskap is nie dat dit ‘kan vorm’ nie — dit is dat dit elke enkele keer identies vorm.
Nadat die vorming suksesvol was, was die tweede uitdaging die oppervlakbehandeling.
Ons het ’n prosespad gevolg wat bakverf eerste en onderdompelingsbedekking tweede gebruik: die algemene bakverf verseker die voorkoms en weerstand teen weerstoestande, terwyl plaaslike onderdompelingsbedekking ’n dikker plastiekbeskermende laag in die gespesifiseerde areas bou.
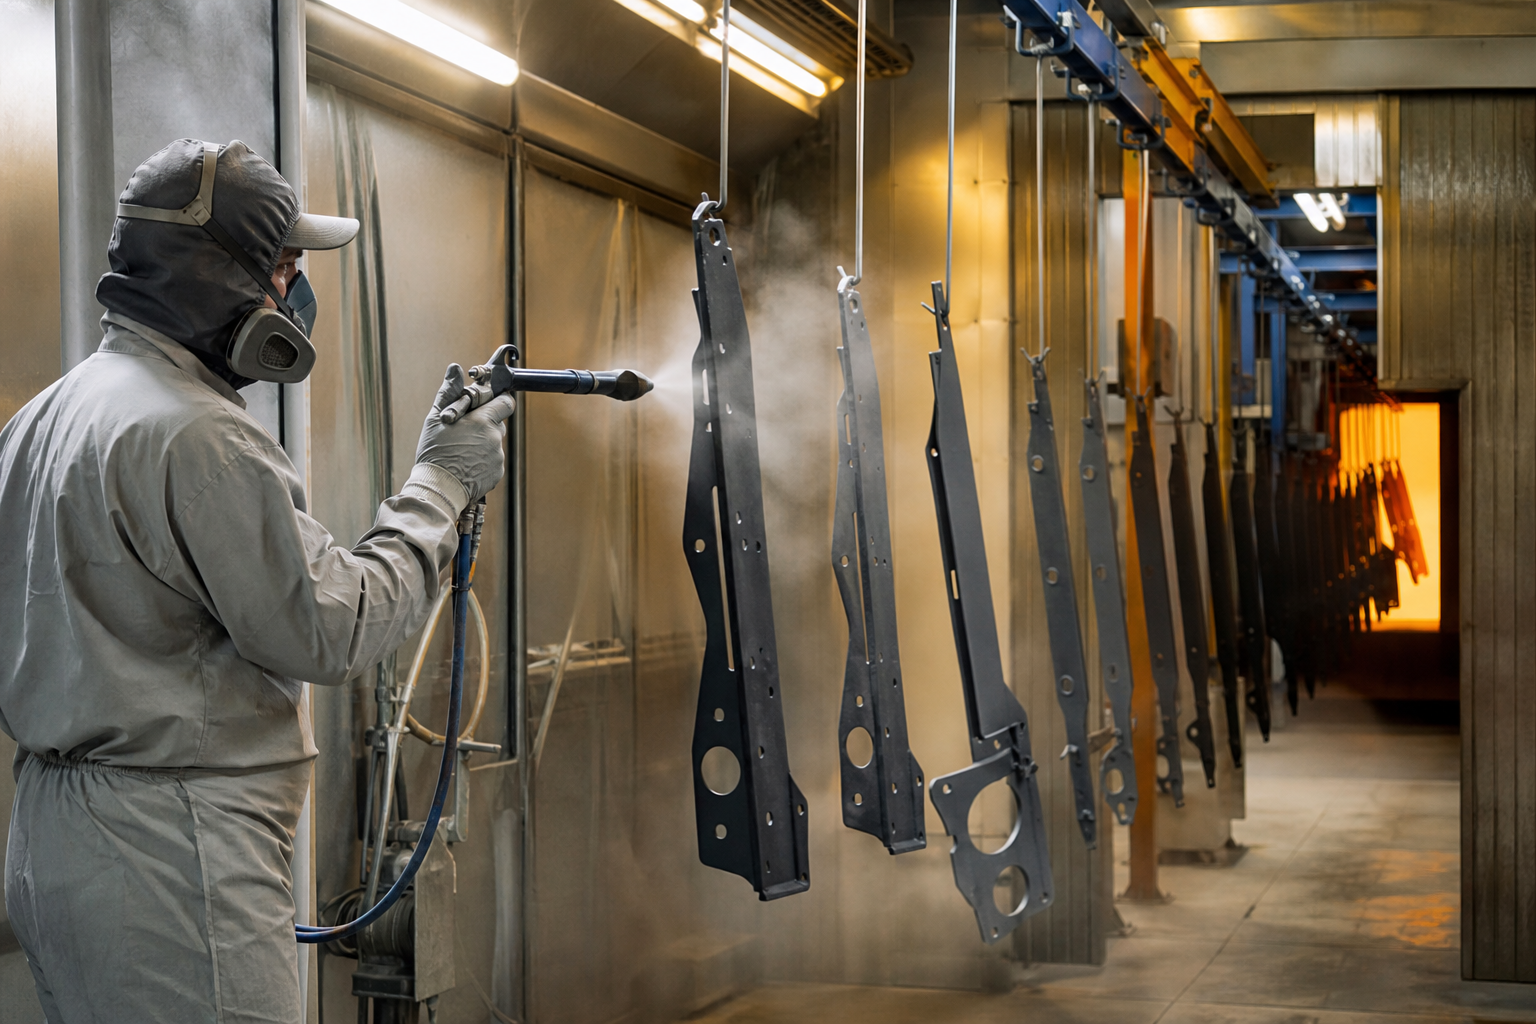
Die werklike moeilikheid lê by die grens tussen die twee prosesse. Om dit te hanteer, gebruik ons maskeringsgadgets om die onderdompel-bekleedde areas presies te definieer, en ons voer hegtigheidstoetse en bekledingsdikte-monstername op elke partjie uit — wat verseker dat die bakverf-areas nie afhang nie, die onderdompel-bekleedde areas nie oor die rand uitvloei nie, en die verbinding tussen die twee afwerings nie afskeur nie.
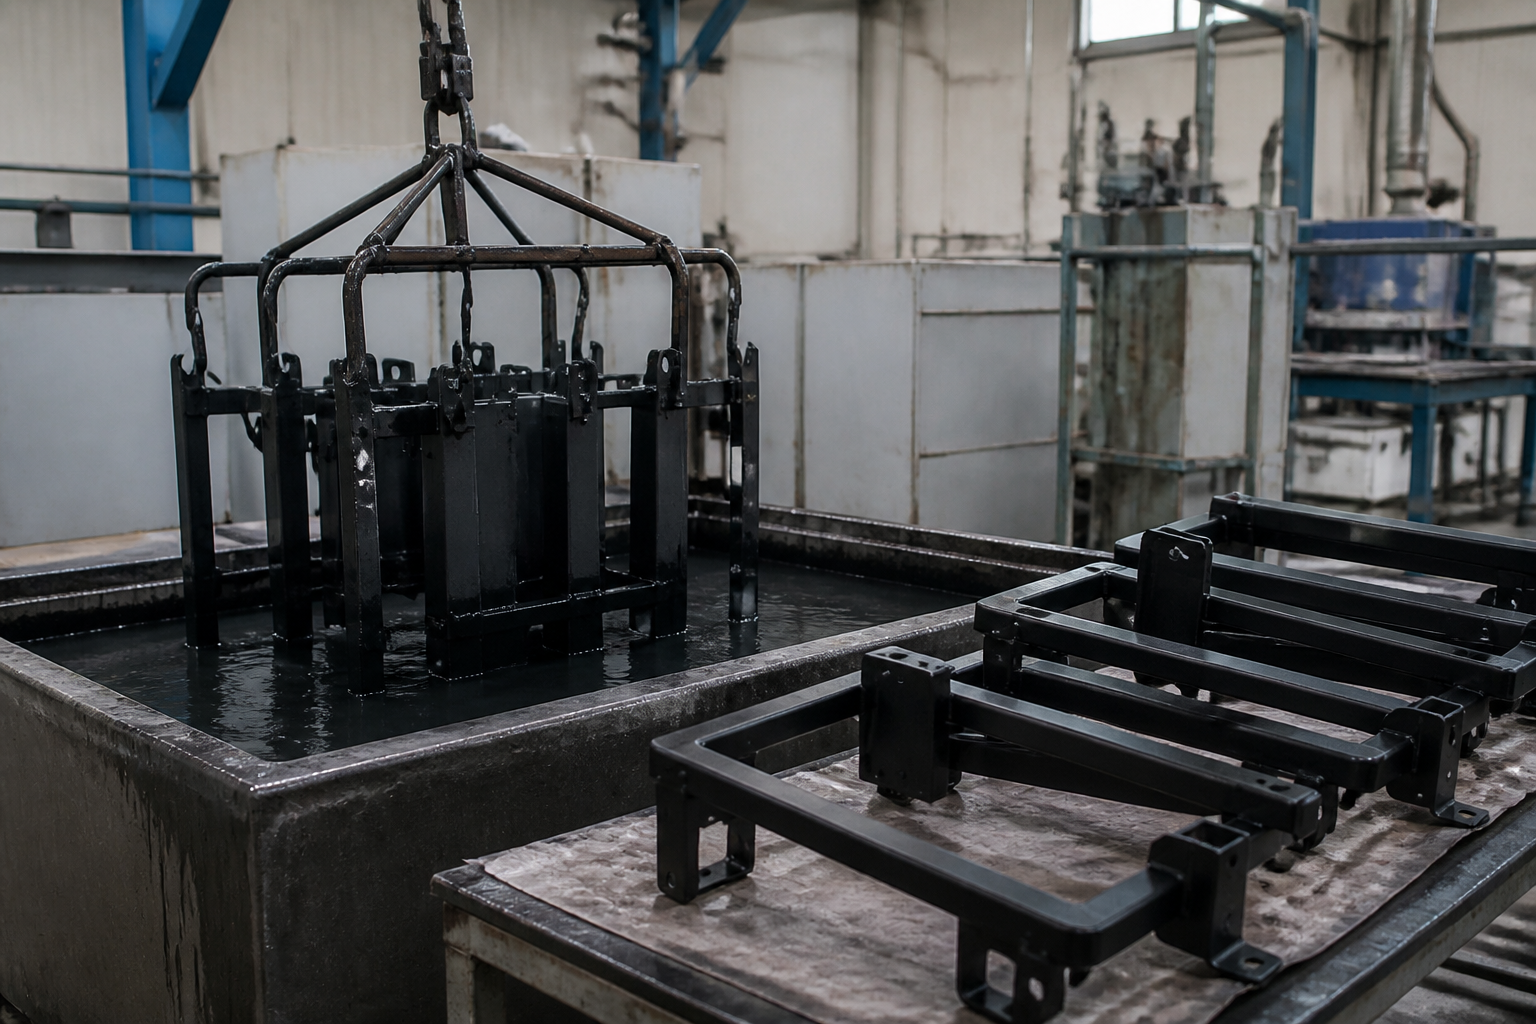
Die projek het gelewer: gevormde dele wat dimensioneel stabiel is van partjie na partjie en eerste keer deur montasie gaan; ’n skoon grens tussen bakverf en onderdompelbekleding sonder kleurverskille of gemis bekleding; en ’n volledige stel aangepaste gereedskap wat vir die kliënt vasgemaak is, sodat herhaalbestellings net ’n produksieherbegin vereis — geen hermonsterning nie.
Ons fokus op plaatmetaalvervaardiging en die trek van metaalkomponente, met ondersteunende oppervlakbehandelingsprosesse soos verfbranding, onderdompelingstegniek, spuitbedekking en galvanisering. Indien jou produk beide komplekse vorming-uitlyning en verskeie oppervlakprosesse behels, stuur asseblief jou tekening of monster na ons — ons verkies om die massa-produksieprobleme vroeg op te los, tydens die gereedskapstadium.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - PRIVAATHEIDSBELIGTING