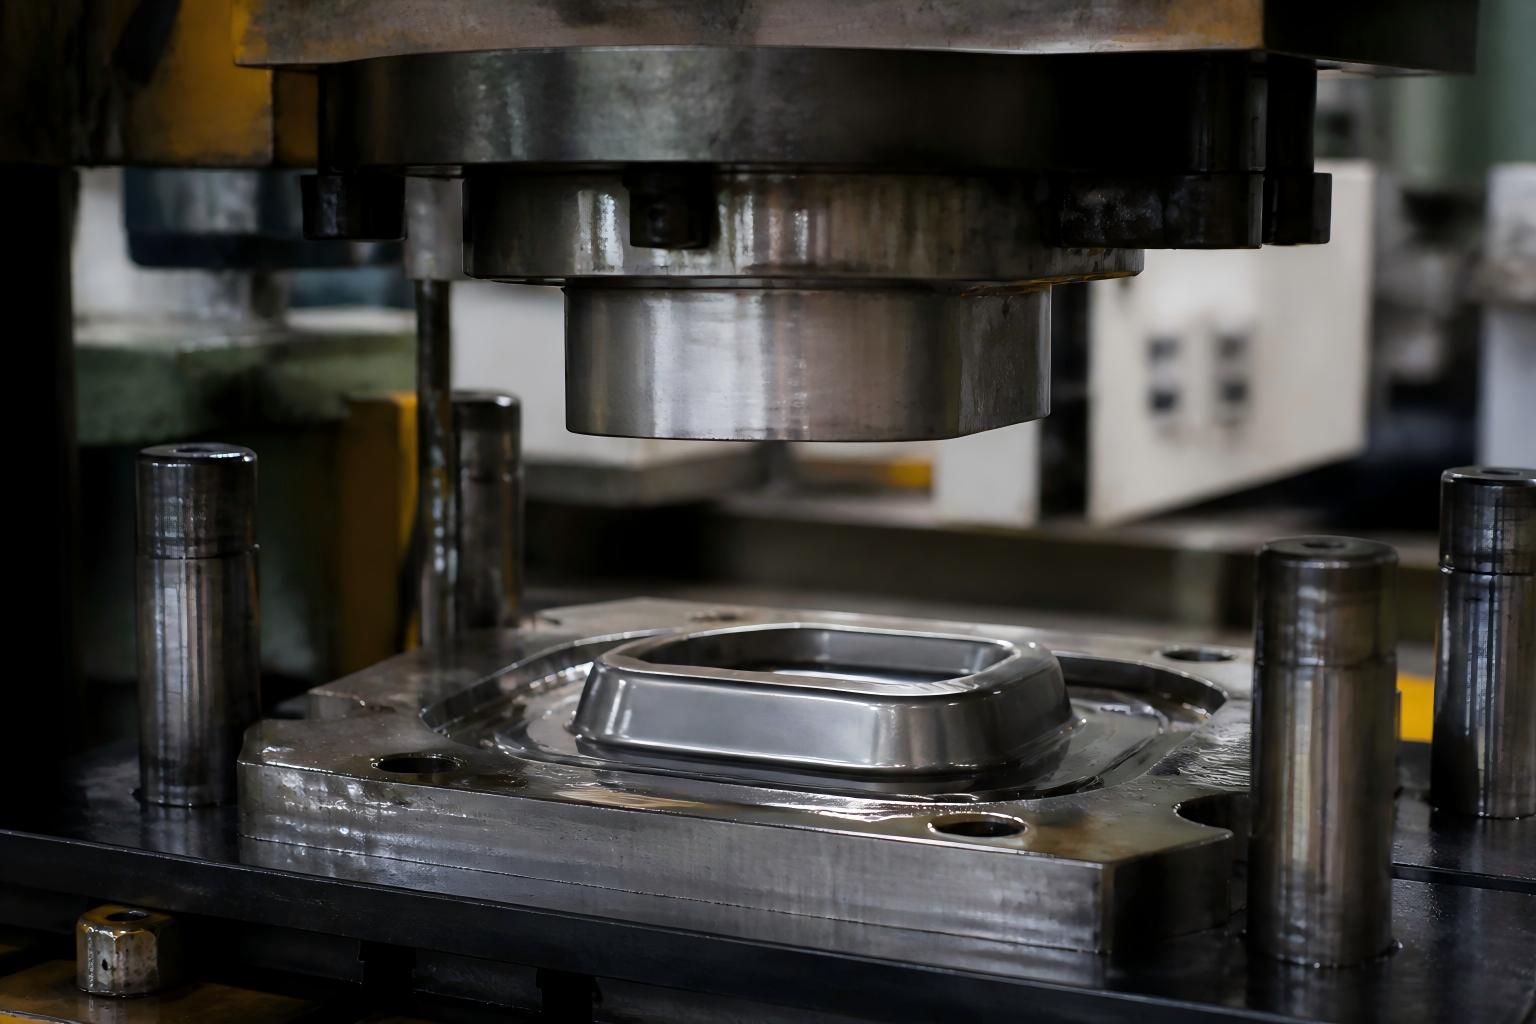
При външно изпълнение на метални компоненти проектите, които се провалят на етапа на серийно производство, обикновено са тези, при които две изисквания се наслагват едно върху друго: прецизността на подравняването и последователността от партида към партида за изтеглена част, както и добивът при единичен компонент, който трябва да премине повече от един процес на повърхностна обработка. Наскоро завършихме много типичен случай за чуждестранен индустриален клиент — метален компонент, който първо се обработва чрез изработка на листова метала и след това се формова чрез изтегляне. Той изискваше персонализирана инструментална система, а повърхността му трябваше да бъде покрита цялостно с термозакрепващо боядисване, докато определени области изискваха потапяне.
Компонентът изглежда прост, но едновременно поставя три изисквания към производствената страна:
Първо, последователност на изтеглянето. Заготовката се изтегля от равен листов метал и извитите преходи не бива да образуват гънки, да се разкъсват или да се връщат обратно — в противен случай при сглобяването се появяват зазори.
Второ, точност на подравняването. Начинът, по който заготовката се поставя в инструментария, директно определя симетрията на формоването. Веднъж щом подравняването се отклони, всяка последваща операция умножава грешката.
Трето, двойна повърхностна обработка. Продуктът изисква общо покритие с термополимерно боядисване за еднороден, устойчив на атмосферни влияния външен вид, докато определени области трябва да бъдат потопени в покритие, за да се получи по-дебел защитен слой, осигуряващ устойчивост към износване, електрическа изолация или по-добро стискане.
Това, с което клиентът се беше сблъскал при предишния си доставчик, беше точно тази комбинация: размерни отклонения между партиди на формованите части, както и разлики в цвета и пропуснато покритие там, където термополимерното боядисване граничи с потопеното покритие.
Винаги сме вярвали, че 80% от проблемите с качеството на издърпана част се определят още на етапа на проектиране на инструментите. Затова първата стъпка в този проект не беше производството — а изработката на инструментите.
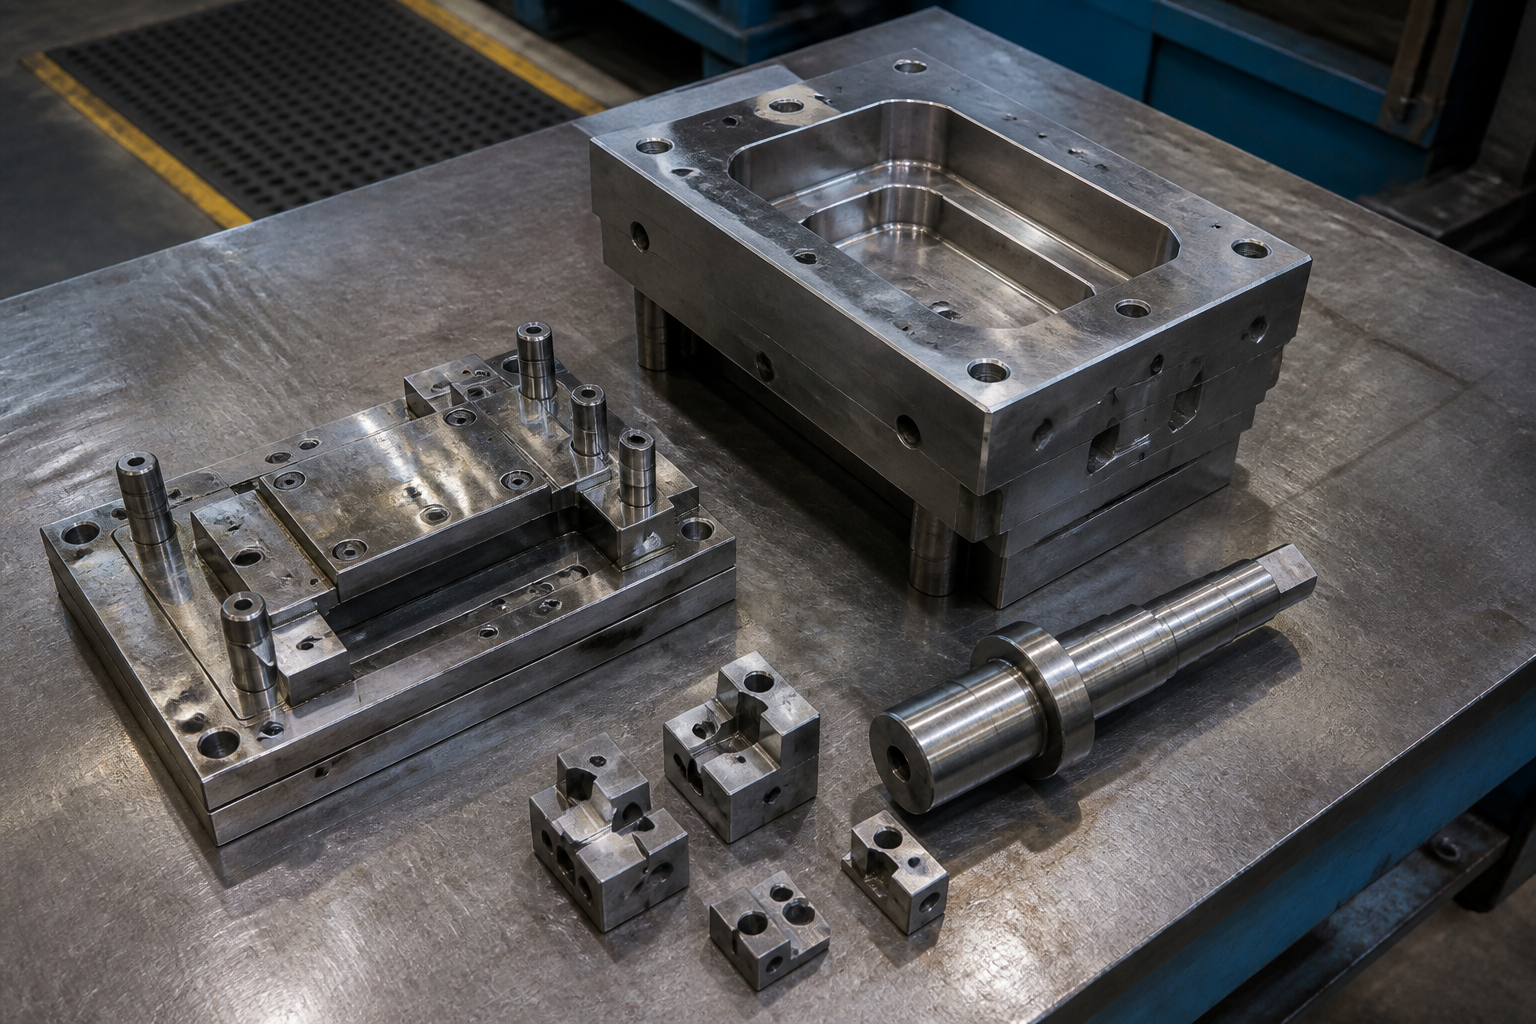
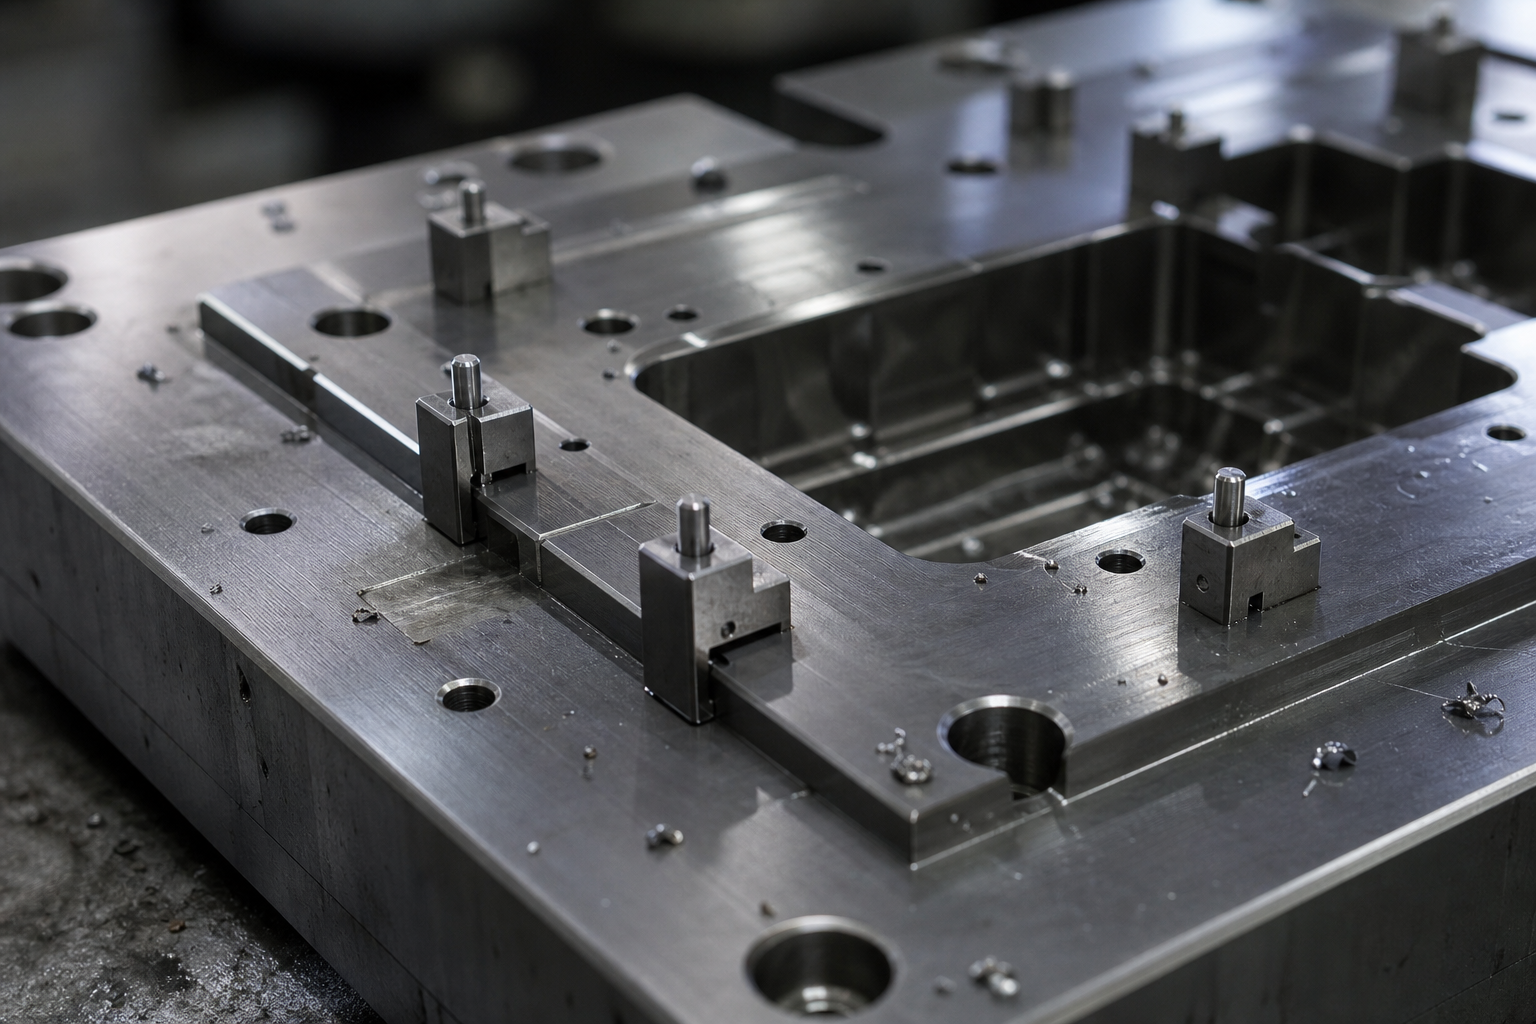
За тази компонентна част проектирахме и изградихме пълен комплект персонализирани инструменти, чиито основни компоненти включват:
Измъквателната матрица |
Регулира потока на материала и формовъчния профил, като контролира коефициента на издърпване, за да се избегнат гънки и разкъсвания. |
Прожекция |
Работи заедно с изтеглящия матричен инструмент, за да осигури стабилно и надеждно формовъчно налягане. |
Формовъчен люлеещ се блок на долния матричен инструмент |
Изпълнява локално преобръщане и подравняване в края на процеса на формоване, така че сложните извити повърхности преминават по-плавно. |
Фрезована центровъчна част на долния матричен инструмент |
Данни, изработени директно в долния матричен блок, така че заготовката се поставя идентично всеки път. |
Четири допълнителни точки за подравняване |
Усилване, проектирано специално спрямо проблемната точка на клиента. Чрез добавяне на четири точки за позициониране в критични позиции ние ограничаваме преместването на заготовката в много по-малък диапазон, като по този начин решаваме коренно проблема с последователността от партида към партида. |
Стойността на тази оснастка не е в това, че „може да формира“ — а в това, че формира идентично всеки един път.
След като формоването беше одобрено, вторият предизвикателство беше повърхностната обработка.
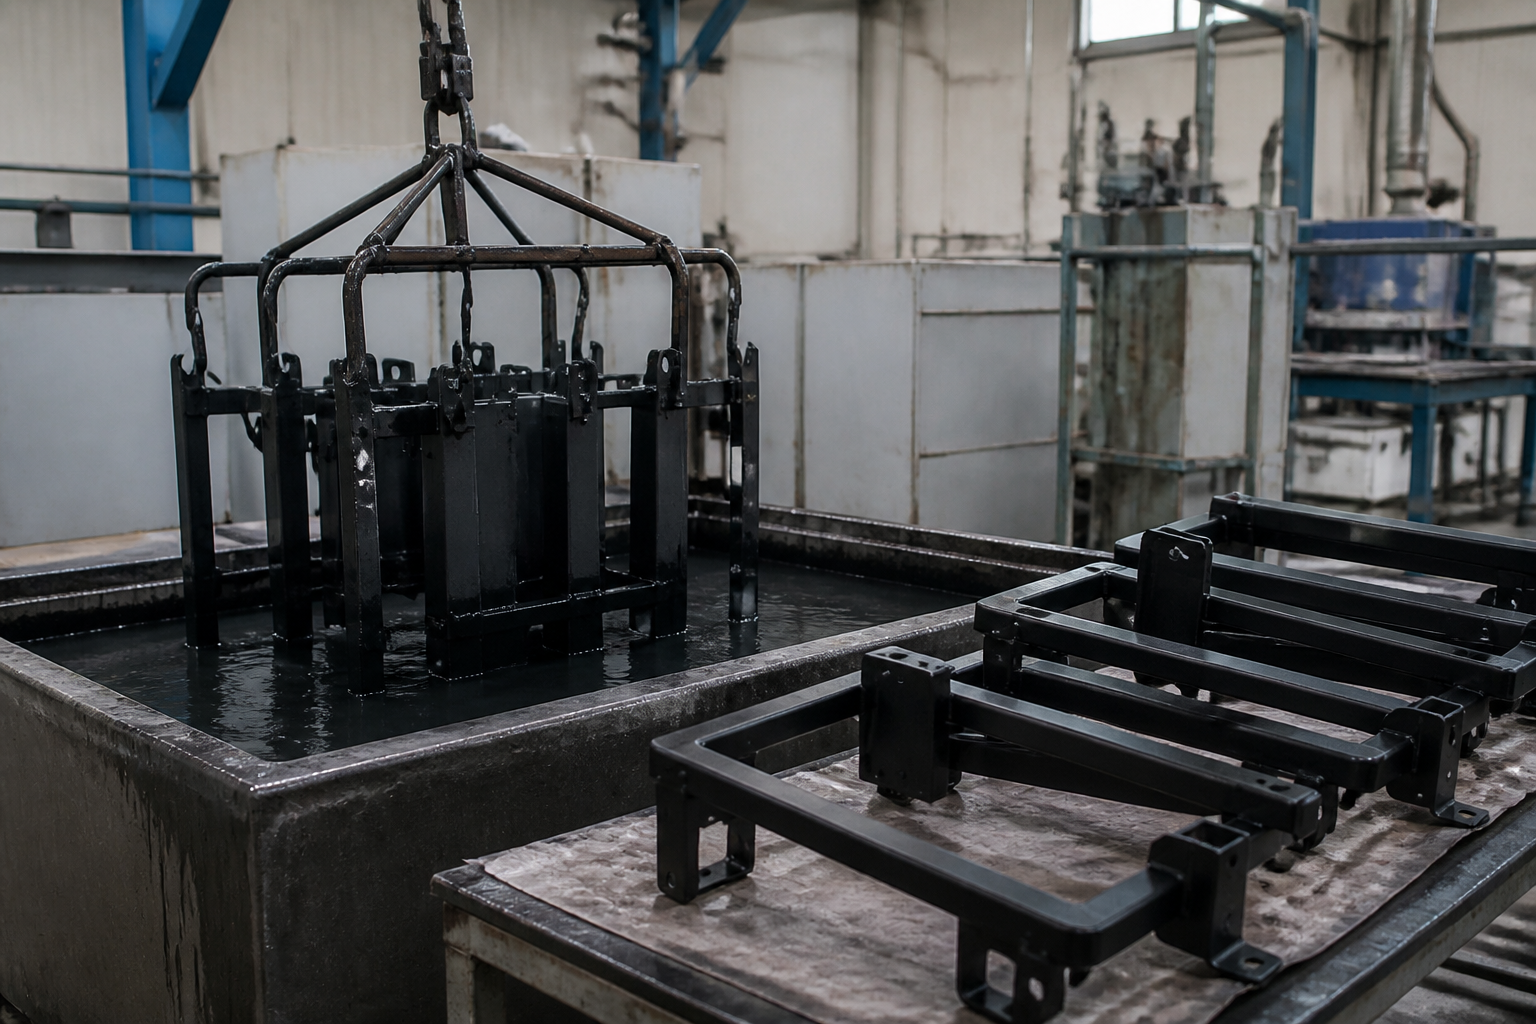
Използвахме процесен път, при който първо се прилага термопокритие, а след това — потапяне: общото термопокритие гарантира външния вид и устойчивостта към атмосферни влияния, докато локалното потапяне създава по-дебел пластмасов защитен слой в определените области.
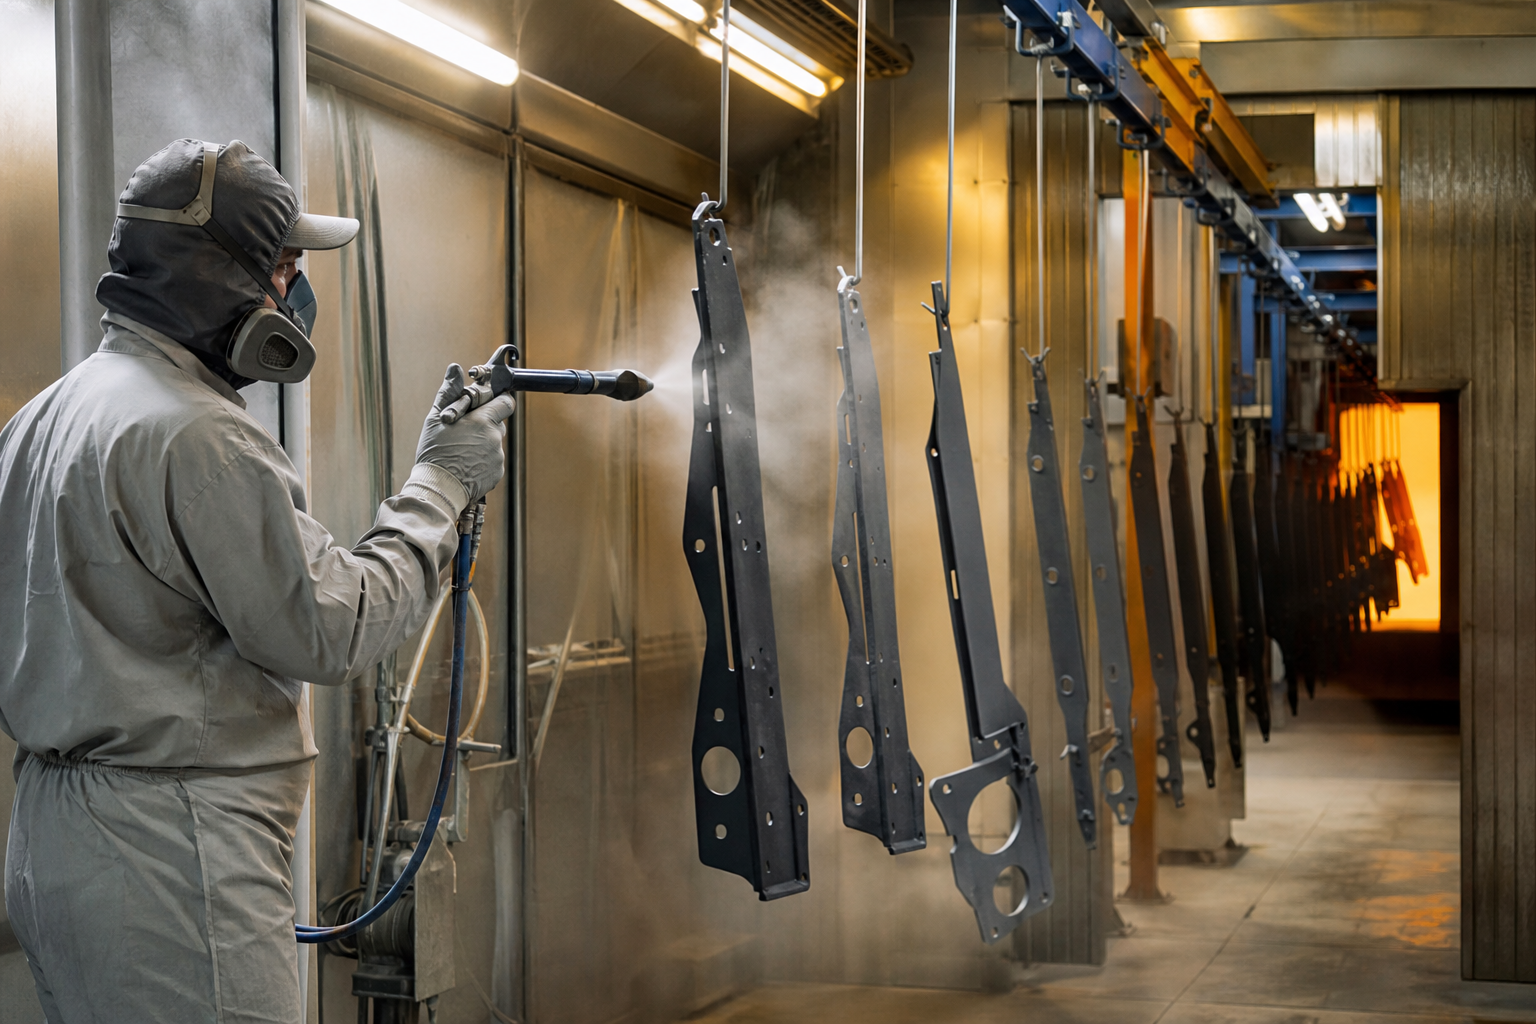
Реалната трудност възниква на границата между двете процеса. За да я преодолеем, използваме маскиращи приспособления, за да дефинираме точно областите, които се покриват чрез потапяне, и провеждаме тестове за адхезия и проби за дебелина на покритието за всяка партида — така гарантираме, че областите с термично обработено боядисване няма да се деформират, областите с потопено покритие няма да преливат през ръба и границата между двете покрития няма да се отлепва.
Проектът осигури: формовани части, които са размерно стабилни от партида на партида и минават сглобяването при първия опит; чиста граница между термично обработеното боядисване и потопеното покритие без разлика в цвета и без пропуснато покритие; и пълен комплект персонализирани инструменти, фиксирани за клиента, така че при повторни поръчки е достатъчно само да се стартира производственият процес — без нужда от ново пробване.
Ние се занимаваме с изработка на компоненти от листов метал и чертане на метални детайли, като предлагаме и допълнителни процеси за повърхностна обработка – включително термична оцветяване, потапяне в покритие, разпрашено нанасяне на покритие и електролитно галванизиране. Ако вашият продукт изисква както сложна формовка с прецизно подравняване, така и множество повърхностни обработки, изпратете ни чертежа или пробния образец – предпочитаме да решим проблемите, свързани с масовото производство, още на етапа на изработката на инструментите.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - ПОЛИТИКА ЗА КОНФИДЕНЦИАЛНОСТ