Nell'outsourcing di componenti metallici, i progetti che vanno in difficoltà nella fase di produzione in serie sono solitamente quelli in cui due requisiti si sovrappongono: la precisione di allineamento e la coerenza lotto per lotto di un pezzo stampato, e il tasso di resa quando un singolo componente deve subire più di un processo di trattamento superficiale. Recentemente abbiamo completato un caso altamente rappresentativo per un cliente industriale estero — un componente metallico che viene prima lavorato mediante lavorazione delle lamiere e successivamente formati mediante stampaggio a freddo. Richiedeva attrezzature personalizzate e la sua superficie doveva essere verniciata a forno nella sua interezza, mentre aree specifiche necessitavano di rivestimento a immersione.
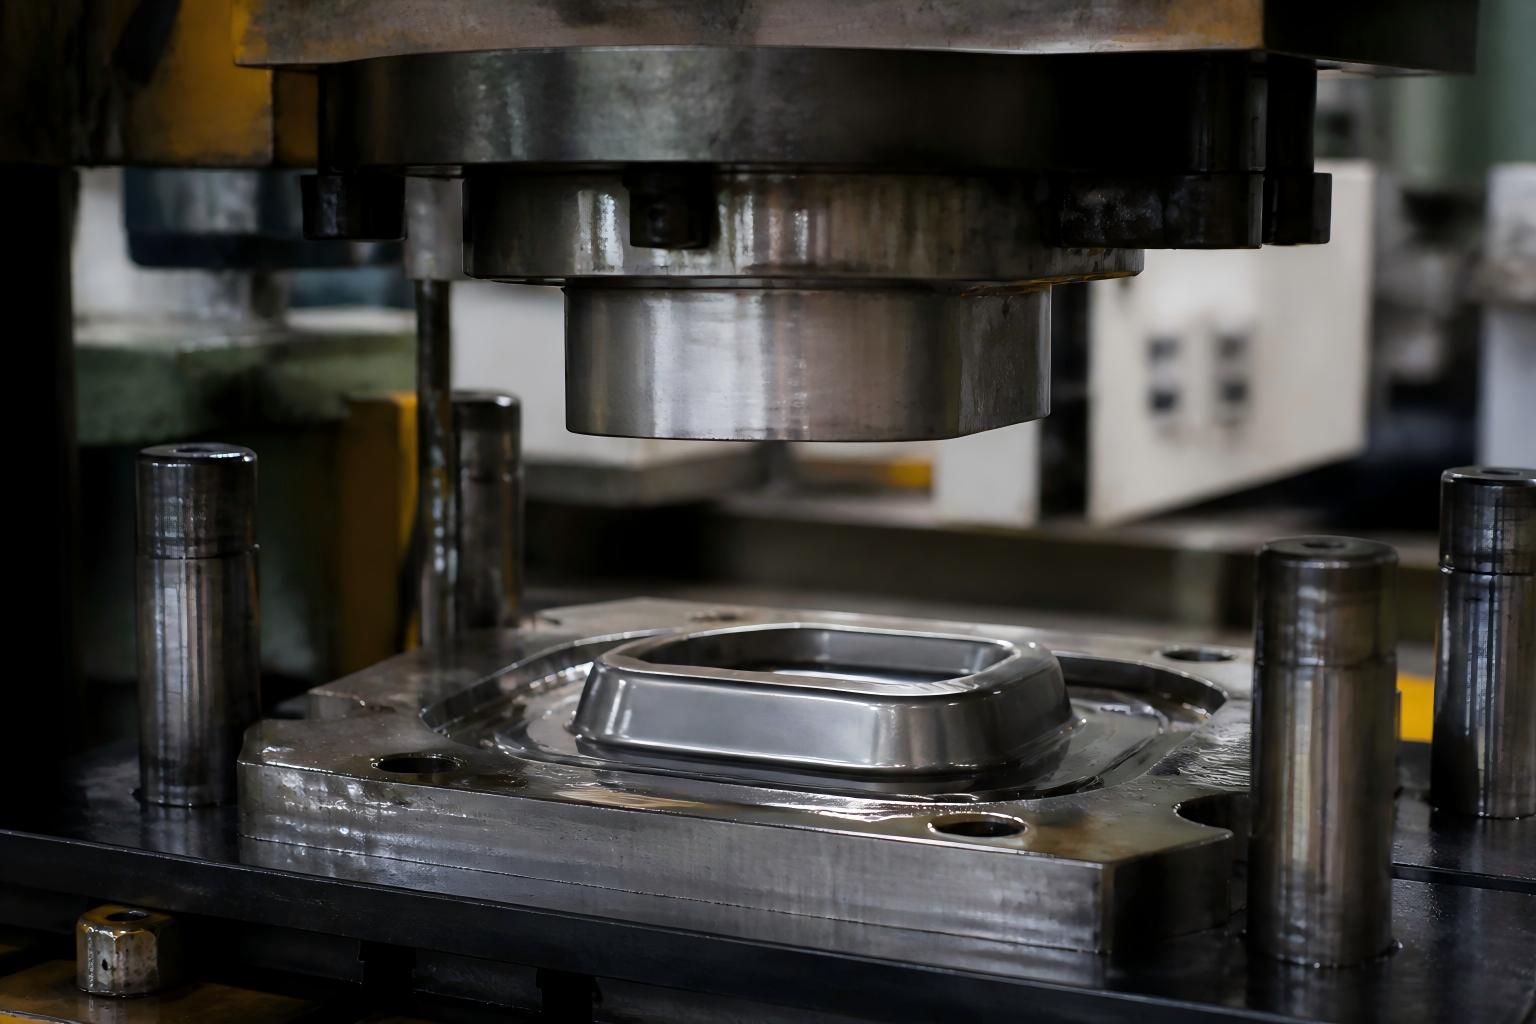
Il componente sembra semplice, ma imponeva contemporaneamente tre requisiti sul lato produttivo:
In primo luogo, la coerenza della deformazione. Il grezzo viene ottenuto da una lamiera piana e le transizioni curve non devono presentare grinze, strappi o ritorno elastico; altrimenti si generano fessure durante il montaggio.
In secondo luogo, la precisione di allineamento. La posizione in cui il grezzo è inserito nello stampo determina direttamente la simmetria della formatura. Se l’allineamento subisce uno scostamento, ogni processo successivo amplifica l’errore.
In terzo luogo, la finitura a doppia superficie. Il prodotto richiede una verniciatura a forno su tutta la superficie per ottenere un aspetto uniforme e resistente alle intemperie, mentre aree specifiche devono essere ricoperte mediante immersione per creare uno strato protettivo più spesso, necessario per resistenza all’usura, isolamento o aderenza.
Ciò che il cliente aveva riscontrato presso il suo fornitore precedente era esattamente questa combinazione: deriva dimensionale partita dopo partita sui componenti formati, nonché differenze cromatiche e mancate applicazioni della vernice a forno nelle zone di contatto con la verniciatura a immersione.
Abbiamo sempre ritenuto che l’80% dei problemi di qualità di un componente stampato sia determinato già nella fase di progettazione degli utensili. Pertanto, il primo passo di questo progetto non è stata la produzione, bensì l’apertura degli utensili.
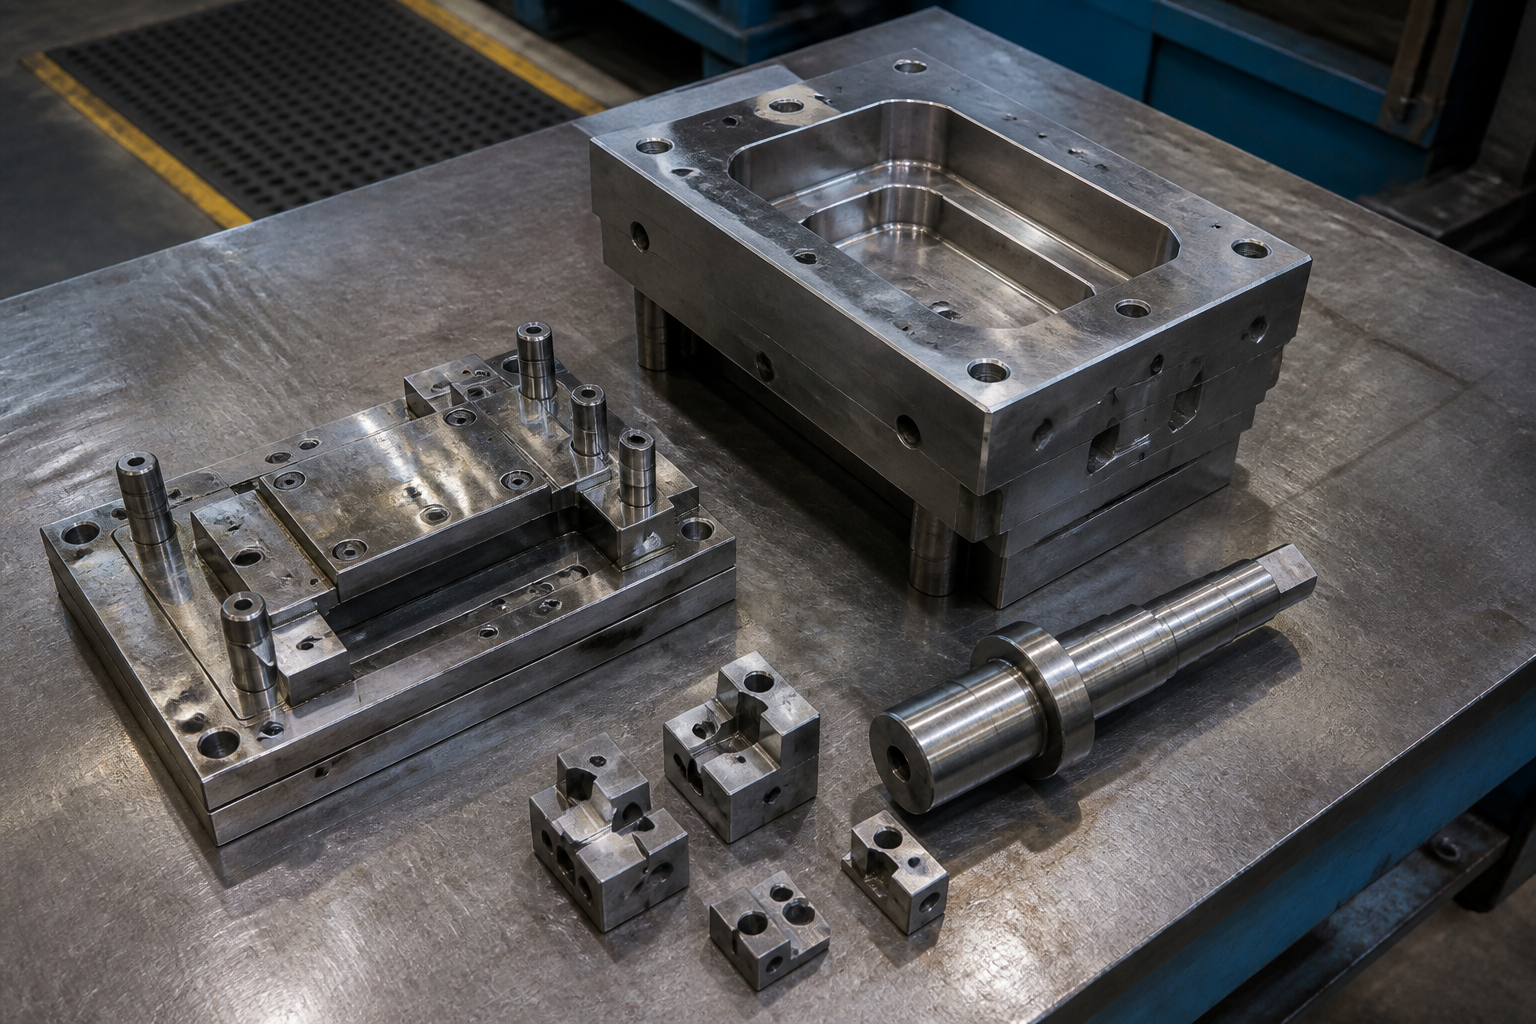
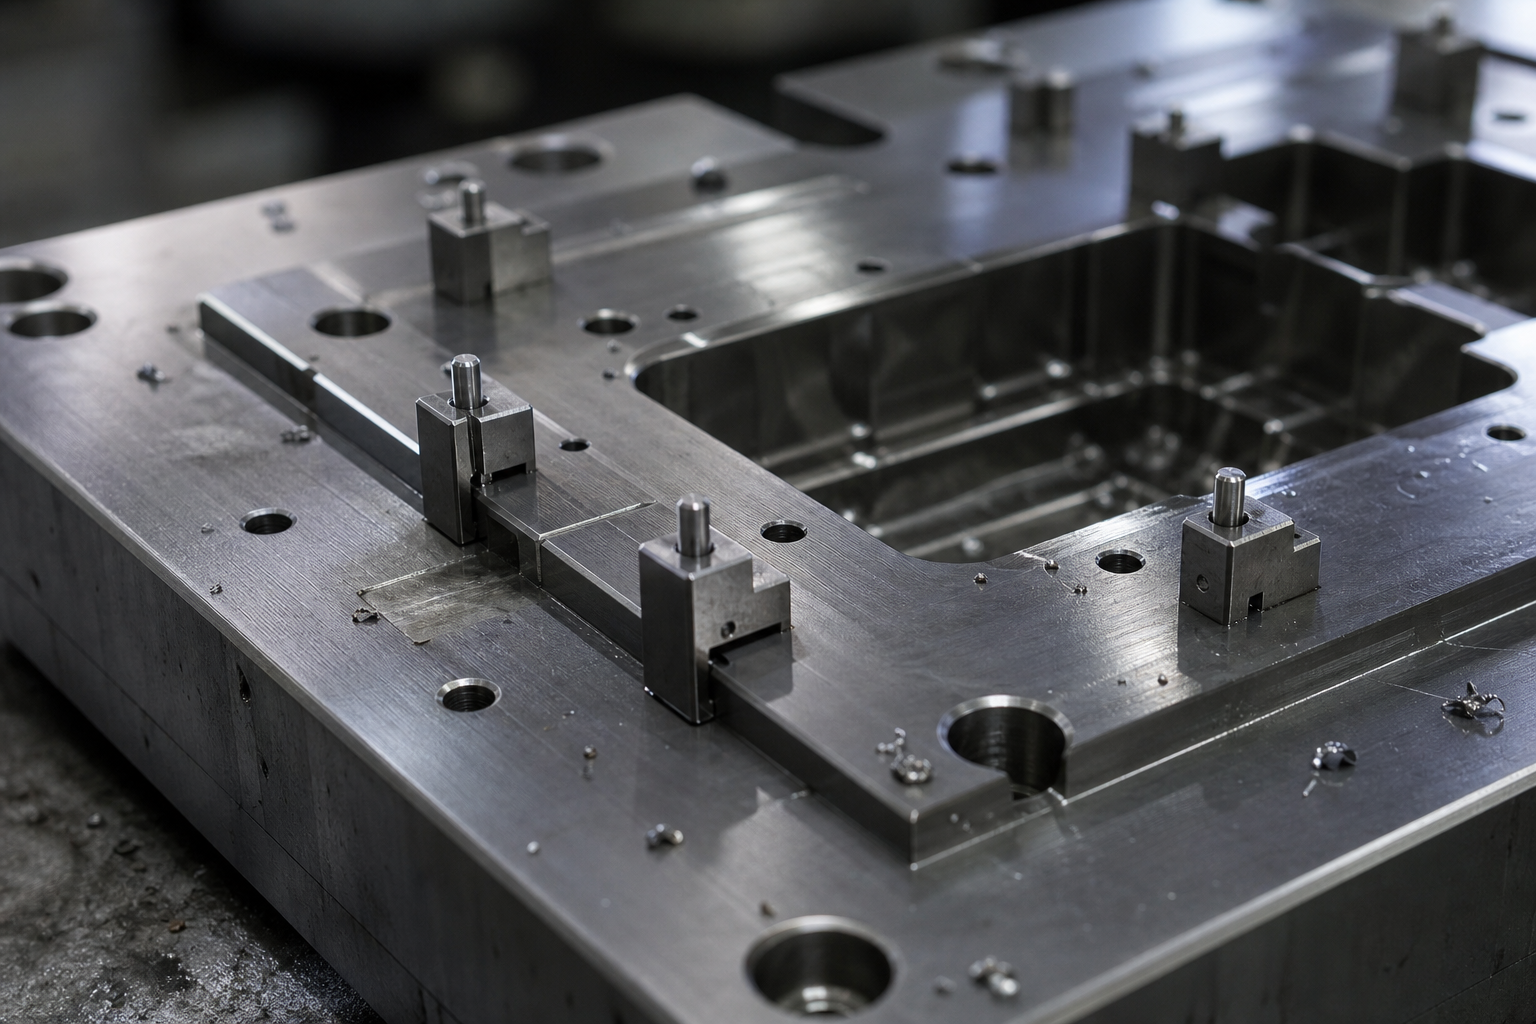
Per questo componente, abbiamo progettato e realizzato un intero set personalizzato di utensili, i cui componenti principali includono:
Matrice di imbutitura |
Regola il flusso del materiale e il profilo di formatura, controllando il rapporto di trafilatura per evitare increspature e strappi. |
Punzone |
Opera insieme allo stampo di trafilatura per garantire una pressione di formatura stabile e affidabile. |
Blocco oscillante di formatura nello stampo inferiore |
Esegue il ribaltamento locale e il calibraggio alla fine della formatura, consentendo transizioni più fluide sulle superfici curve complesse. |
Allineamento fresato nello stampo inferiore |
Un riferimento lavorato direttamente nella matrice inferiore, in modo che il grezzo si posizioni in modo identico ogni volta. |
Quattro punti di allineamento aggiuntivi |
Un rinforzo progettato specificamente per risolvere il problema critico del cliente. Aggiungendo quattro punti di posizionamento in posizioni strategiche, riduciamo lo spostamento del grezzo a un intervallo molto più ristretto, risolvendo alla radice il problema della coerenza tra lotti. |
Il valore di questo utensile non sta nel fatto che «può formare» — bensì nel fatto che forma in modo identico ogni singola volta.
Una volta superata la fase di formatura, la seconda sfida è stata quella del trattamento superficiale.
Abbiamo adottato un processo sequenziale: prima verniciatura a forno, poi rivestimento per immersione. La verniciatura a forno su tutta la superficie garantisce l’aspetto estetico e la resistenza alle intemperie, mentre il rivestimento per immersione locale crea uno strato protettivo plastico più spesso nelle aree specificate.
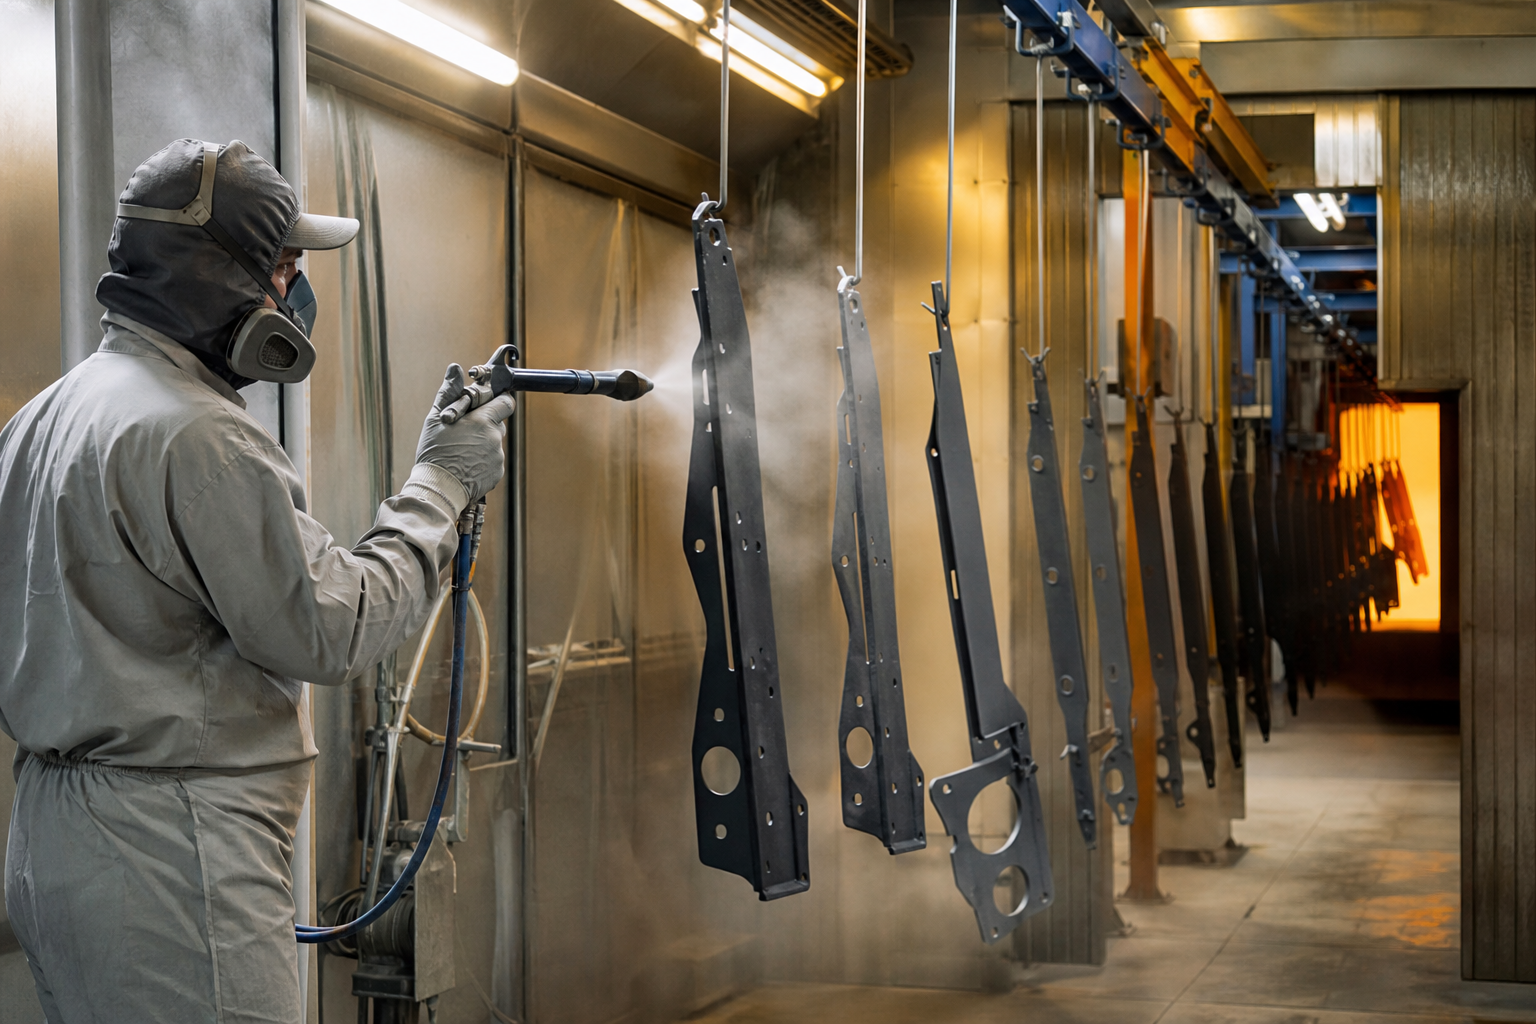
La vera difficoltà risiede al confine tra i due processi. Per gestirla, utilizziamo mascherature per definire con precisione le aree trattate a immersione e conduciamo test di adesione e campionamenti dello spessore del rivestimento su ogni lotto, garantendo che le zone verniciate a forno non collassino, che le zone trattate a immersione non oltrepassino il bordo e che il giunto tra le due finiture non si stacchi.
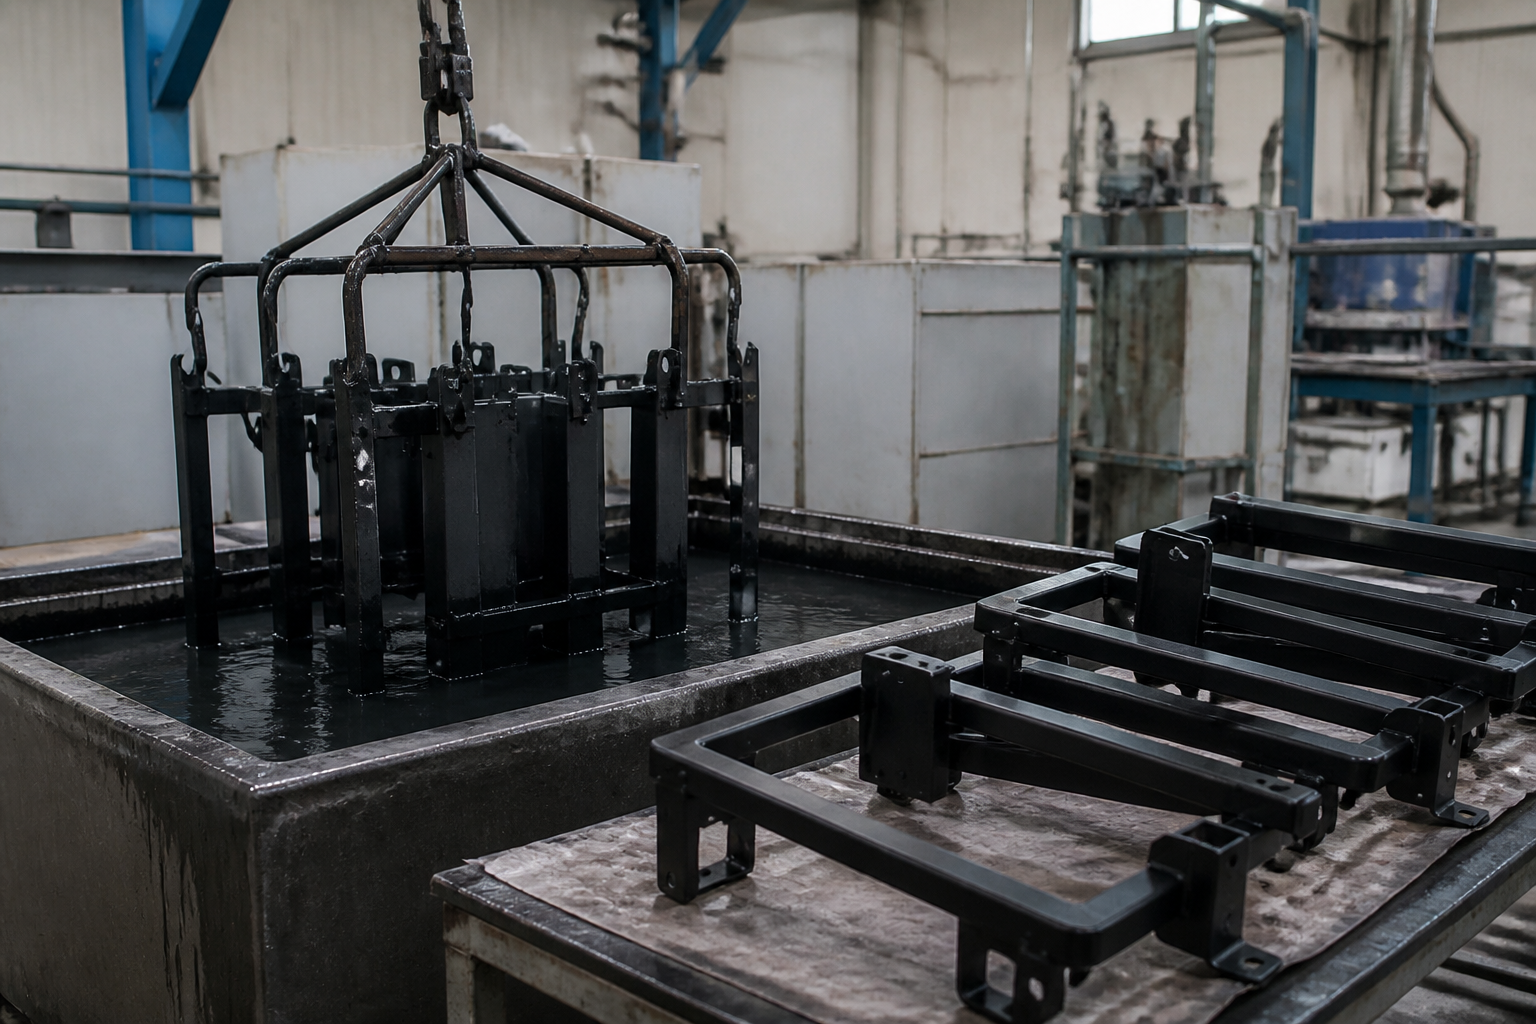
Il progetto ha consegnato: componenti stampati dimensionalmente stabili da lotto a lotto e idonei all’assemblaggio già al primo tentativo; un confine netto tra verniciatura a forno e trattamento a immersione, senza differenze cromatiche né zone non rivestite; e un set completo di attrezzature personalizzate fissate per il cliente, in modo che gli ordini ripetuti richiedano soltanto un riavvio della produzione — nessun nuovo campionamento.
Ci concentriamo sulla lavorazione della lamiera e sulla realizzazione di componenti metallici, con processi di trattamento superficiale complementari quali verniciatura a forno, rivestimento per immersione, verniciatura a spruzzo ed elettrodeposizione. Se il vostro prodotto richiede sia un allineamento complesso nella formatura sia più processi superficiali, inviateci il disegno o un campione: preferiamo risolvere i problemi legati alla produzione su larga scala già nella fase di realizzazione degli utensili.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - Informativa sulla privacy