Під час аутсорсингу металевих компонентів проекти, що зазнають невдачі на етапі серійного виробництва, зазвичай характеризуються одночасним поєднанням двох вимог: точності вирівнювання й узгодженості партій для витягнутої деталі, а також високого коефіцієнта виходу придатної продукції, коли один компонент повинен пройти більше ніж один процес поверхневої обробки. Недавно ми завершили дуже типовий випадок для закордонного промислового клієнта — металевий компонент, який спочатку обробляють за допомогою виготовленні з листового металу а потім формують витягуванням. Для його виготовлення знадобилося спеціальне інструментальне оснащення, а вся поверхня компонента мала бути покрита порошковою фарбою методом термічного полімеризаційного запікання, тоді як певні ділянки потребували занурення в покриття.
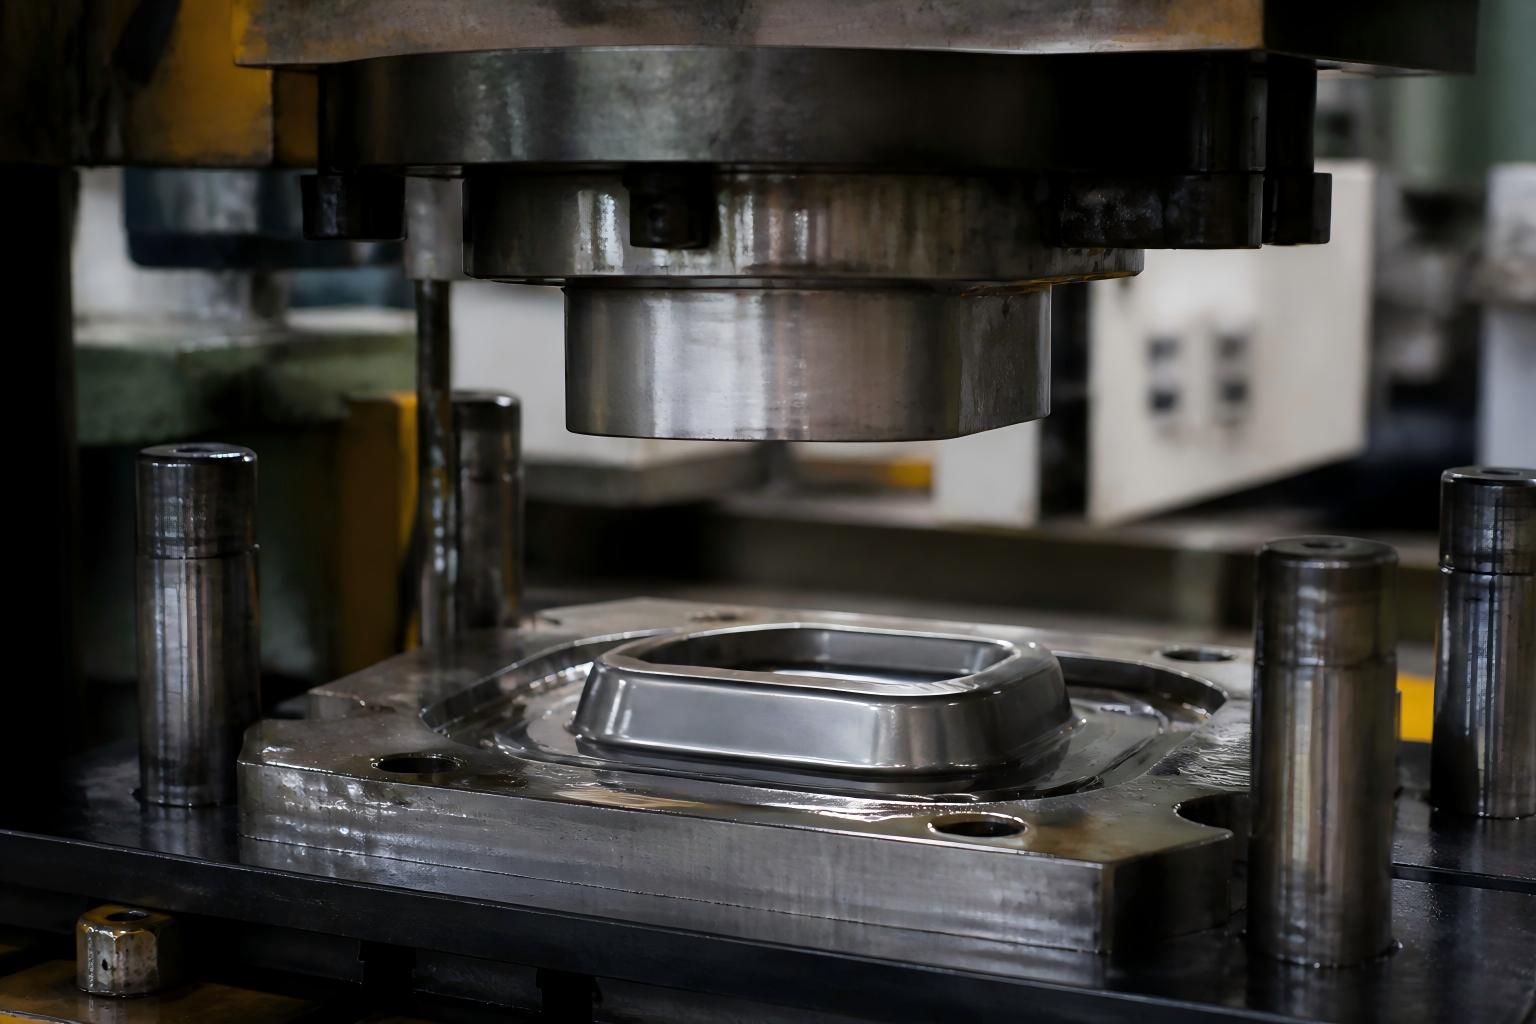
Компонент виглядає простим, проте він одночасно ставив перед виробництвом три вимоги:
По-перше, узгодженість процесу витягування. Заготовка витягується з плоского листового металу, а криволінійні переходи не повинні морщитися, рватися чи пружно відновлювати форму — інакше при збиранні виникають зазори.
По-друге, точність вирівнювання. Те, як заготовка розміщується в оснастці, безпосередньо визначає симетрію формування. Як тільки відбувається зсув вирівнювання, кожен наступний процес множить похибку.
По-третє, подвійна обробка поверхні. Продукт потребує загального запікання фарби для отримання однорідного, стійкого до погодних умов вигляду, тоді як окремі ділянки мають бути покриті методом занурення, щоб створити товстіший захисний шар для стійкості до зносу, ізоляції або кращого зчеплення.
Саме таку комбінацію проблем клієнт спостерігав у свого попереднього постачальника: розбіжності розмірів між партіями виготовлених деталей та відмінності в кольорі та пропущені ділянки покриття там, де зустрічаються запічена й занурена фарби.
Ми завжди вважали, що 80 % проблем із якістю штампованої деталі вирішується на етапі проектування оснастки. Тому першим кроком у цьому проекті було не виробництво — а відкриття оснастки.
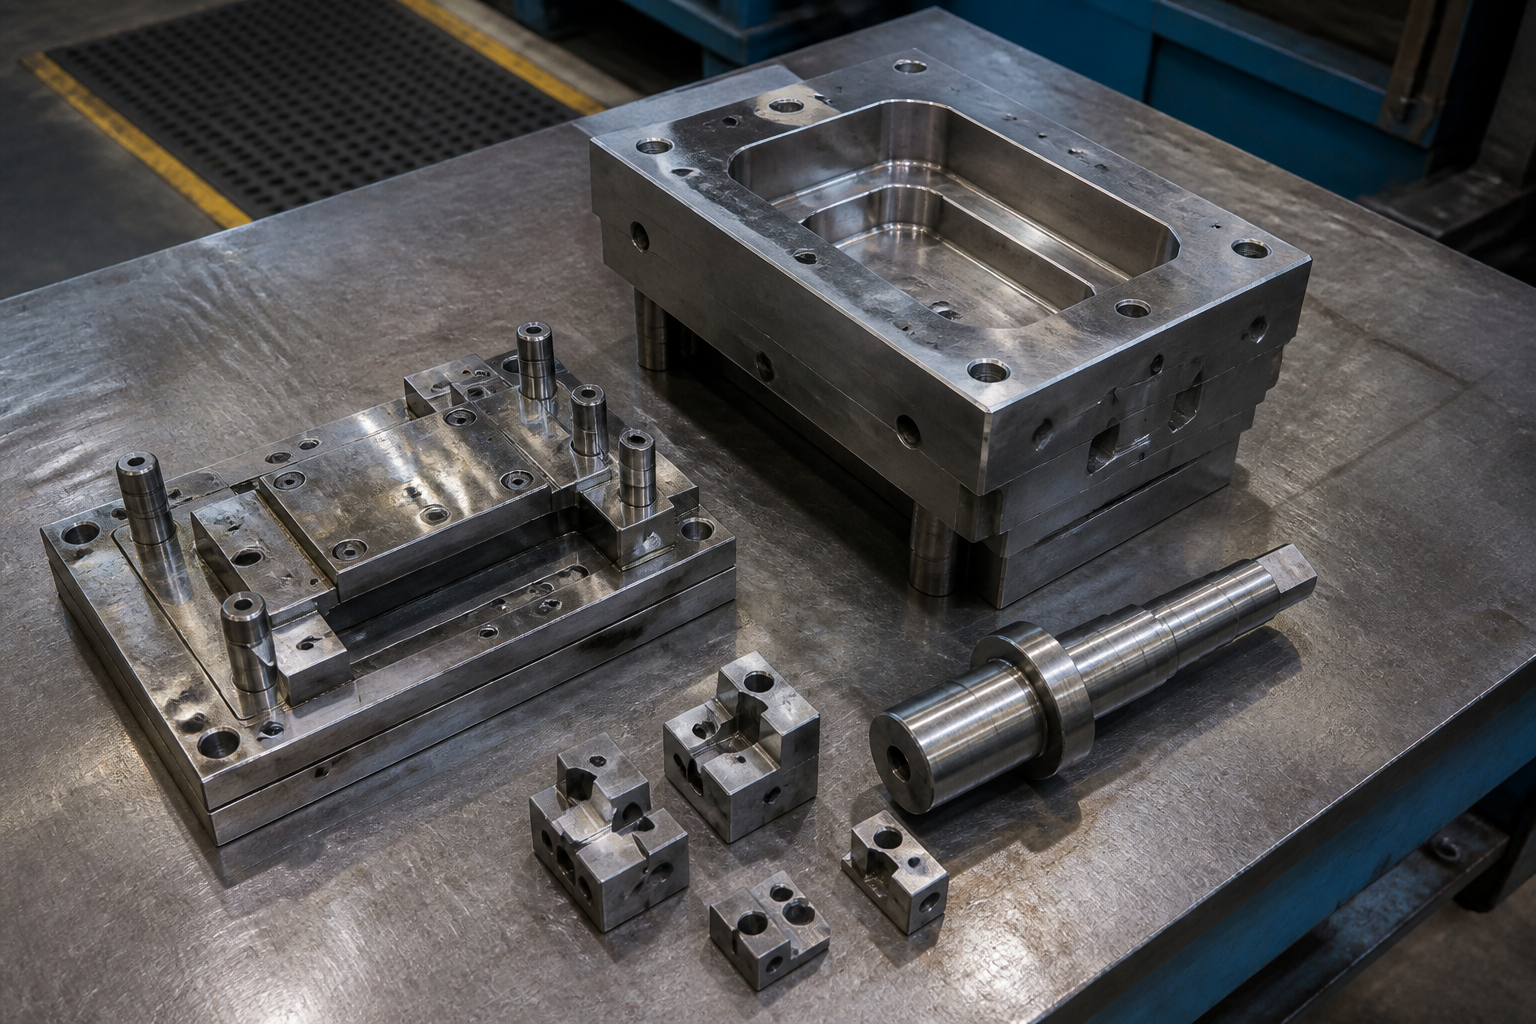
Для цього компонента ми спроектували й виготовили повний комплект спеціально розробленої оснастки, основними елементами якої є:
Витяжної матриці |
Керує потоком матеріалу та профілем формування, регулюючи коефіцієнт витягування, щоб уникнути зморшок і розривів. |
Прокол |
Працює разом із витягувальним матрицею для забезпечення стабільного й надійного тиску формування. |
Рухомий блок формування нижньої матриці |
Здійснює локальне перевертання та підгонку наприкінці процесу формування, що забезпечує плавніший перехід між складними криволінійними поверхнями. |
Фрезерована орієнтація нижньої матриці |
Базова точка, оброблена безпосередньо в нижній матриці, щоб заготовка щоразу розміщувалася ідентично. |
Чотири додаткові точки орієнтації |
Підсилення, спеціально розроблене з урахуванням болючої проблеми клієнта. Додавши чотири точки фіксації в критичних місцях, ми зменшуємо зміщення заготовки до набагато меншого діапазону, вирішуючи проблему узгодженості партій у корені. |
Цінність цього оснащення полягає не в тому, що воно «може формувати», а в тому, що воно формує ідентично щоразу.
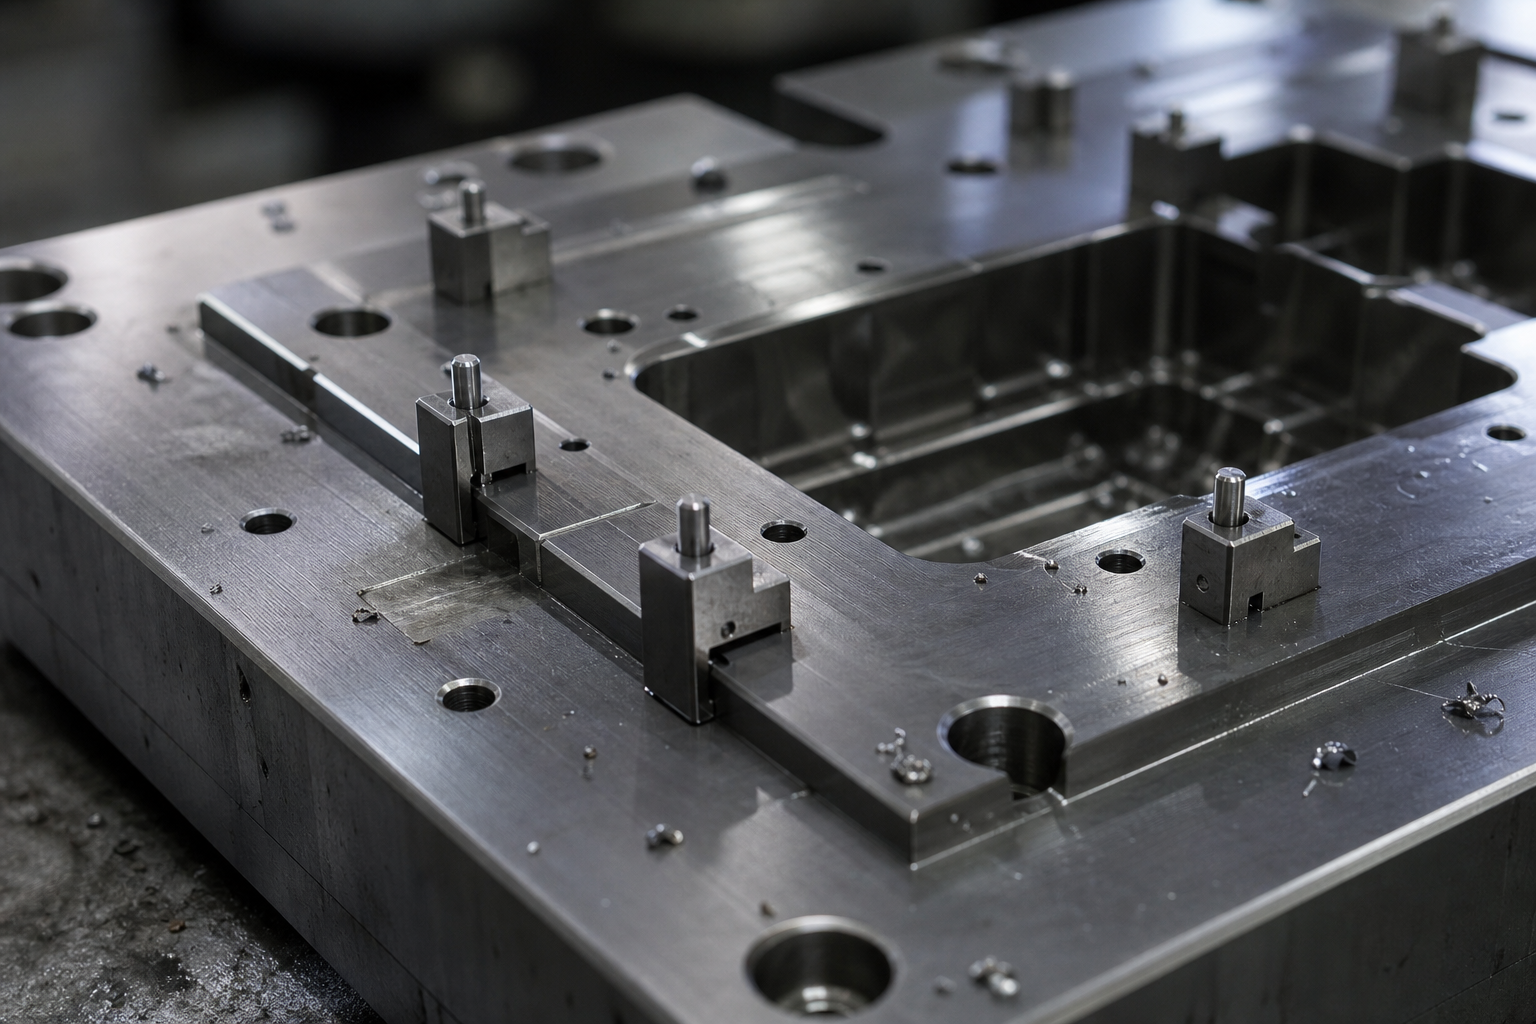
Після успішного формування другою викликом стала обробка поверхні.
Ми застосували процес, у якому спочатку наноситься термополімерне фарбування, а потім — занурене покриття: загальне термополімерне фарбування забезпечує естетичний вигляд та стійкість до погодних умов, тоді як локальне занурене покриття створює товстіший пластиковий захисний шар у визначених зонах.
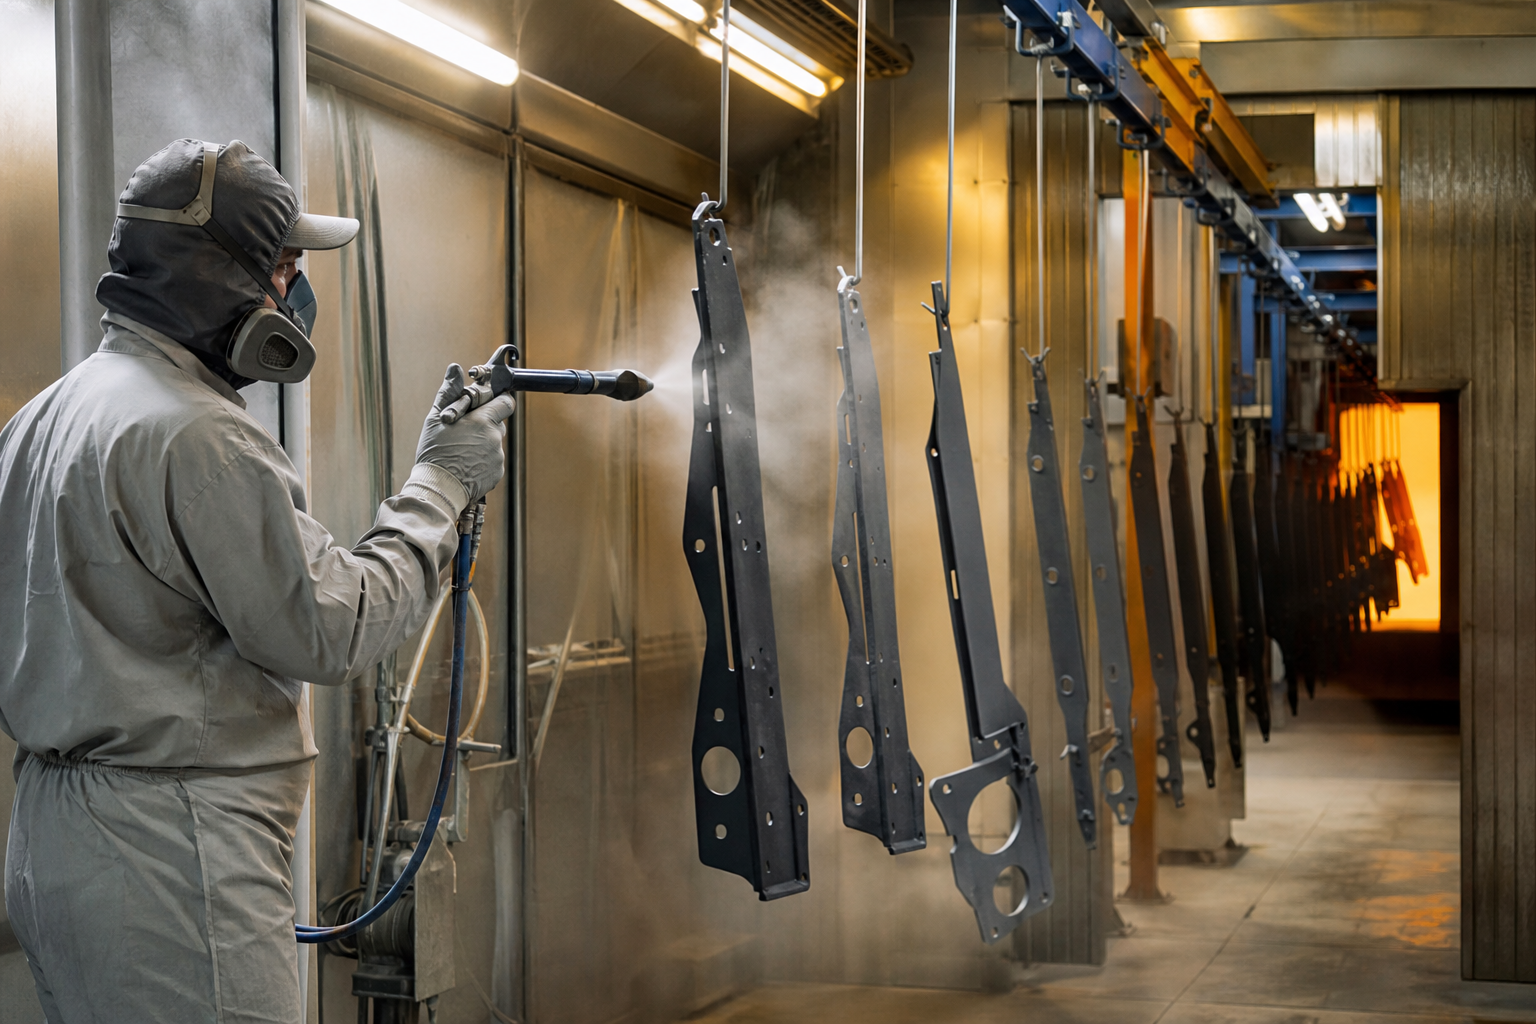
Справжня складність полягає у межі між цими двома процесами. Щоб вирішити її, ми використовуємо маскувальні пристосування для точного визначення зон із зануреним покриттям, а також проводимо випробування на адгезію та відбір зразків товщини покриття для кожної партії — щоб гарантувати, що ділянки з термополімерним фарбуванням не провисають, ділянки з зануреним покриттям не розтікаються за межі, а стик між двома типами покриття не відшаровується.
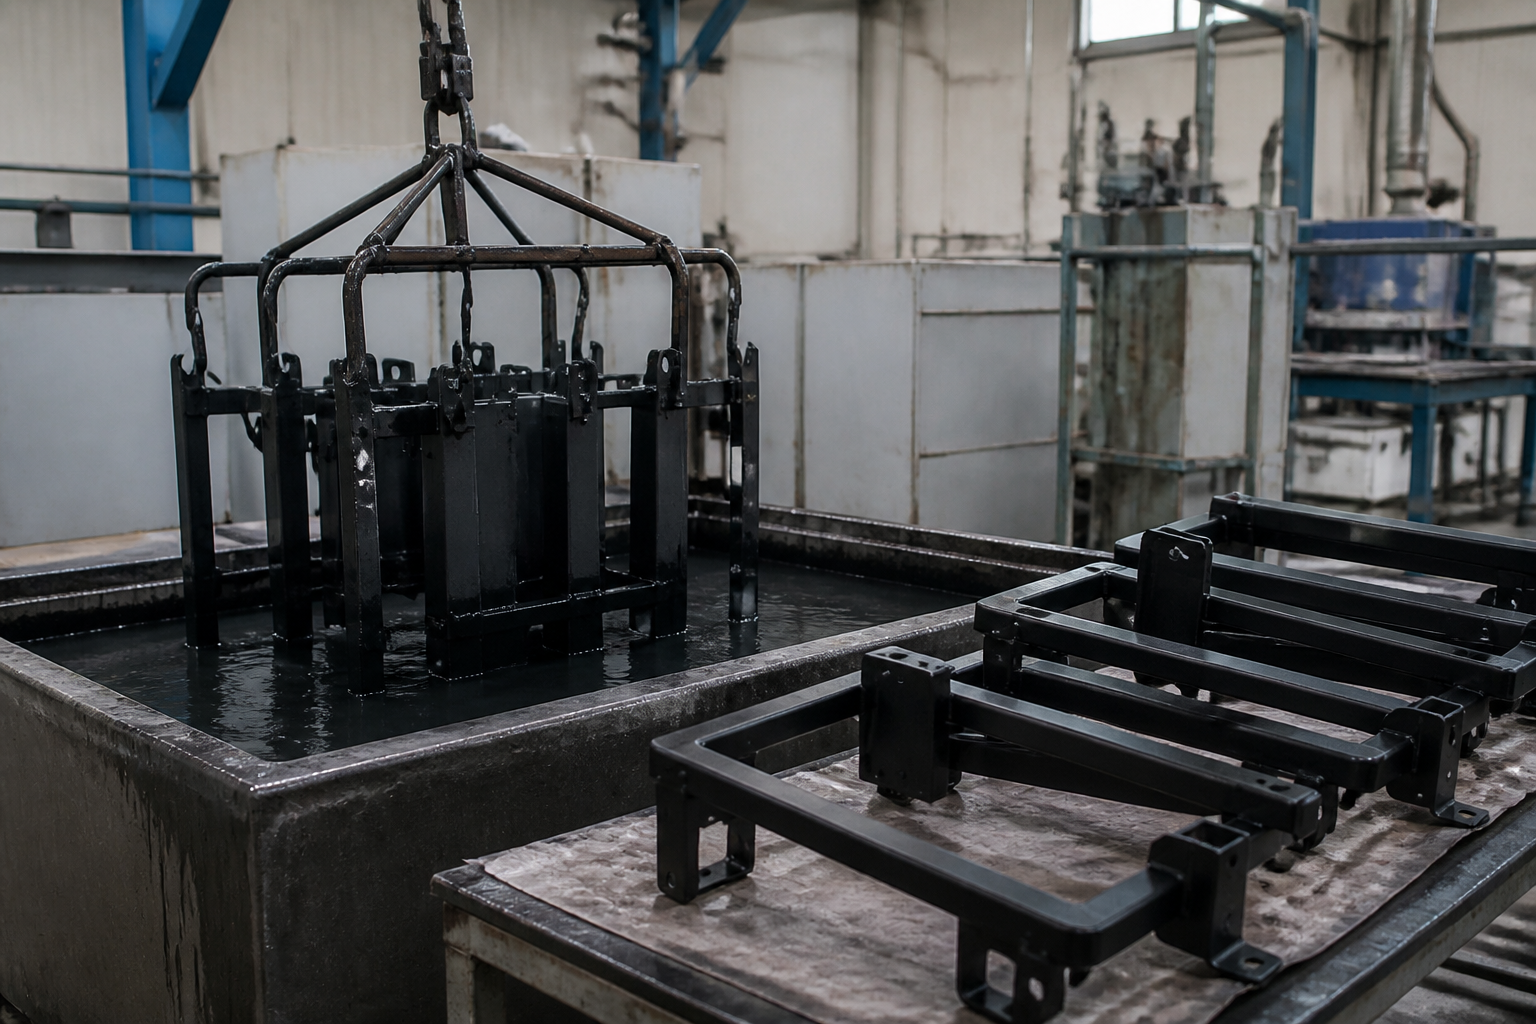
Проект було завершено: виготовлено деталі, що мають стабільні розміри від партії до партії й проходять збірку з першої спроби; чітка межа між термопокриттям і занурювальним покриттям без різниці в кольорі та без пропущених ділянок покриття; повний комплект спеціального інструментарію, зафіксований для клієнта, тому повторні замовлення потребують лише перезапуску виробництва — повторне випробування не потрібне.
Ми спеціалізуємося на виготовленні виробів із листового металу та штампуванні металевих компонентів із додатковими процесами обробки поверхні: термопокриттям, занурювальним покриттям, розпилювальним покриттям та електролітичним нанесенням покриття. Якщо ваш виріб передбачає складне формування з точним вирівнюванням та кілька процесів обробки поверхні, надішліть нам креслення або зразок — ми віддаємо перевагу вирішенню проблем масового виробництва на ранньому етапі, під час розробки інструментарію.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - ПОЛІТИКА КОНФІДЕНЦІЙНОСТІ