Në outsourcingun e pjesëve metalike, projektet që dështojnë në fazën e prodhimit masiv janë zakonisht ato ku dy kërkesa mbivendosen: saktësia e përshtatjes dhe konzistenca nga partia në partinë e një pjesë të treguar, si dhe shkalla e prodhimit kur një pjesë e vetme duhet të përballojë më shumë se një proces trajtimi sipërfaqësor. Së fundmi, përfunduam një rast shumë tipik për një klient industrial ndërkombëtar — një pjesë metalike që së pari përpunohet përmes përpunimi i fletëve metalike dhe më pas formohet me tërheqje. Ajo kërkonte vegla të personalizuara, dhe sipërfaqja e saj duhej ngjyrosur me furrë në tërësi, ndërsa zona specifike kërkonin mbulim me zhytje.
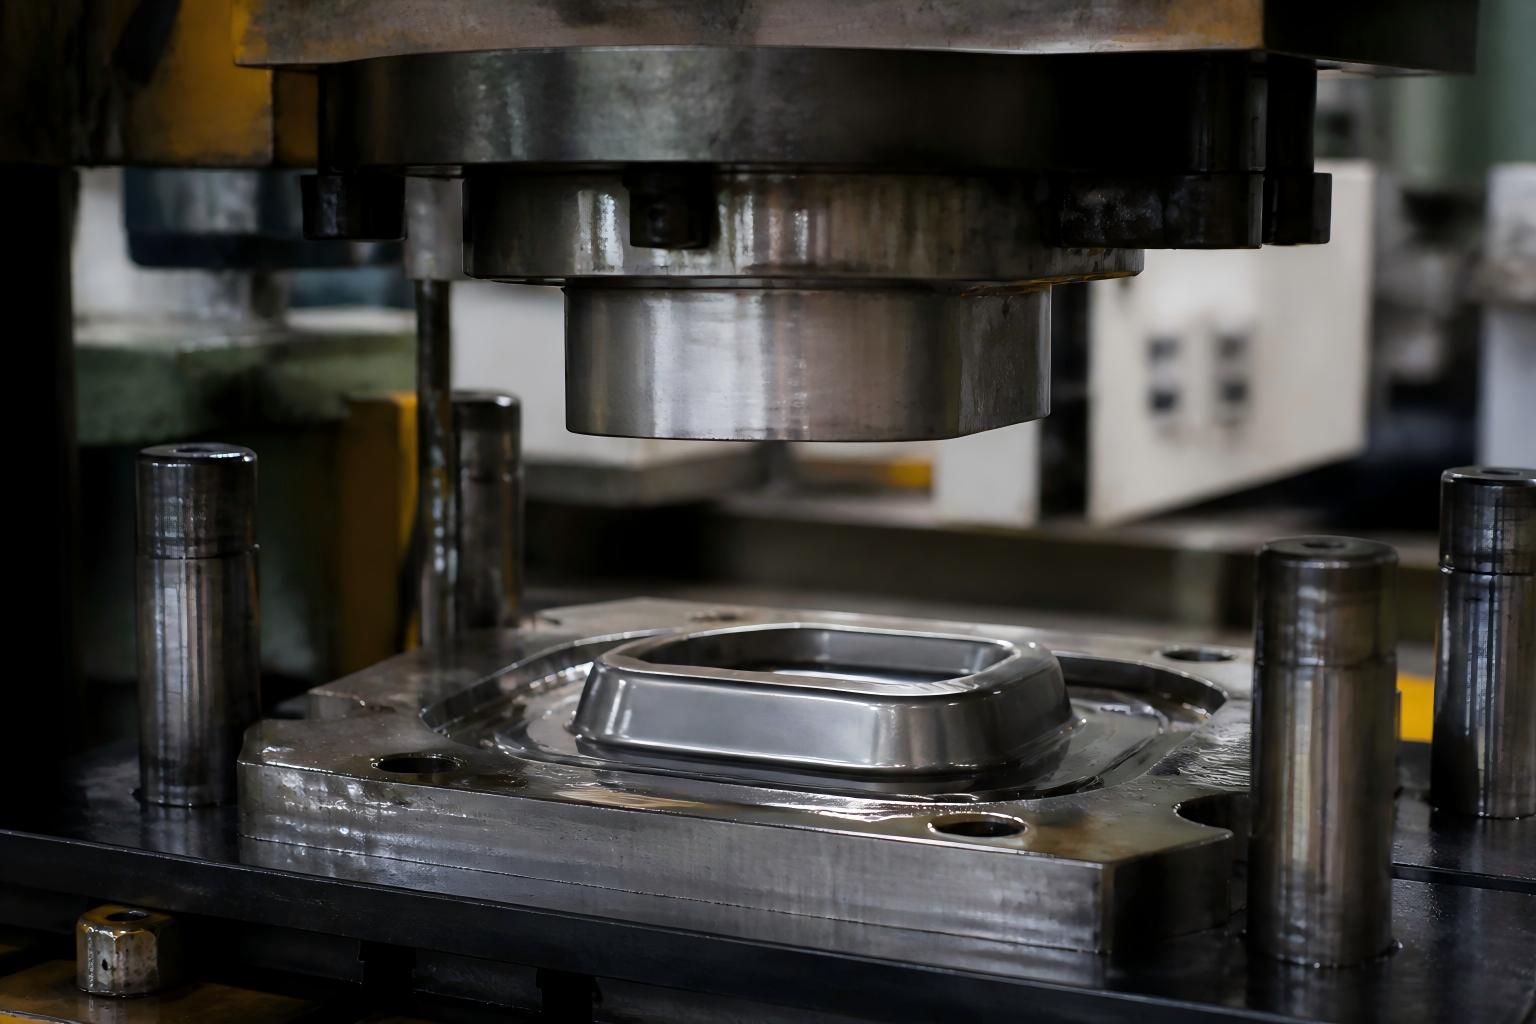
Pjesa duket e thjeshtë, por vendosi tre kërkesa në anën e prodhimit njëkohësisht:
E para, konzistenca e tërheqjes. Materiali i papërpunuar tërhiqet nga një fletë metalike e sheshtë, dhe kalimet e lakuar nuk duhet të rrudhisin, të shpërthejnë ose të kthehen prapë — përndryshe krijohen boshllëqe gjatë montimit.
E dyta, saktësia e përshtatjes. Si vendoset blanku në pajisje përcakton drejtpërdrejt simetrinë e formimit. Kur përshtatja zhvendoset, çdo proces i mëvonshëm shumëzon gabimin.
E treta, përfundimi i dyfaqëshëm. Produkti ka nevojë për një ngjyrë të pjekur përgjithësisht për një pamje uniforme dhe rezistente ndaj kushteve atmosferike, ndërsa zona specifike duhet të jenë të mbuluar me zhytje për të krijuar një shtresë më të trashë mbrojtëse kundër konsumimit, izolimit ose për forcën e kapjes.
Ajo që klienti kishte hasur te furnizuesi i mëparshëm ishte pikërisht ky kombinim: zhvendosje dimensionale nga partia në partia në pjesët e formuara, dhe ndryshime ngjyre si dhe mungesë e mbulimit aty ku ngjyra e pjekur takonte mbulimin me zhytje.
Ne kemi besuar gjithmonë se 80% e problemave të cilësisë të një pjesë të treguar vendoset në fazën e dizajnit të pajisjeve. Prandaj hapi i parë i këtij projekti nuk ishte prodhimi — ishte hapja e pajisjeve.
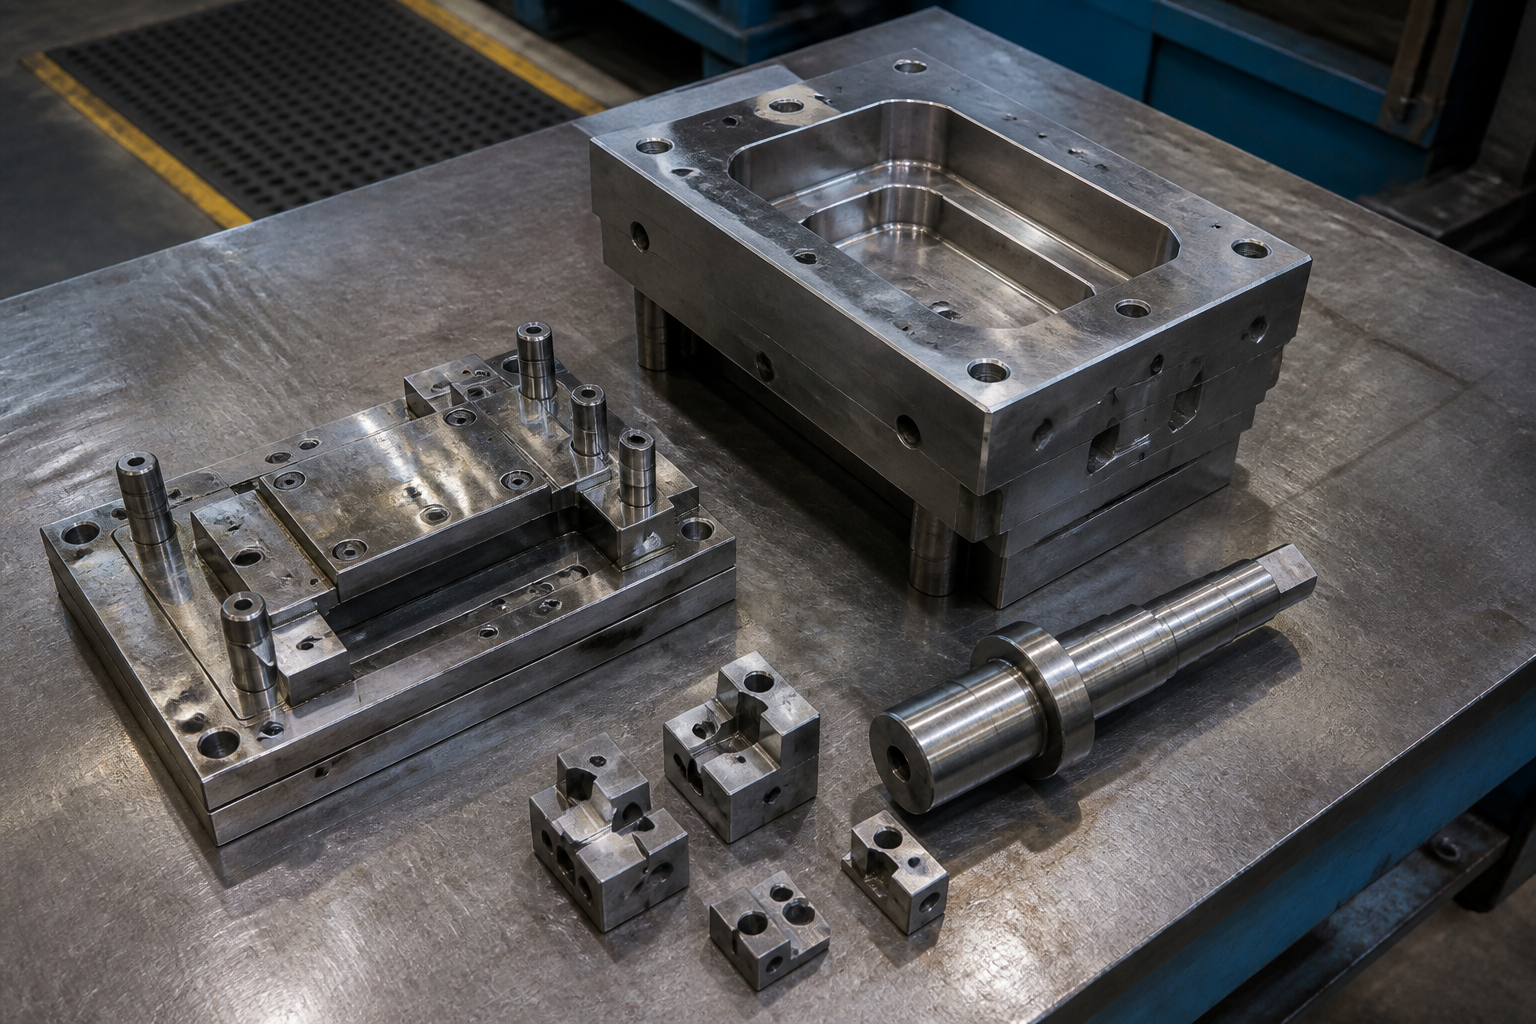
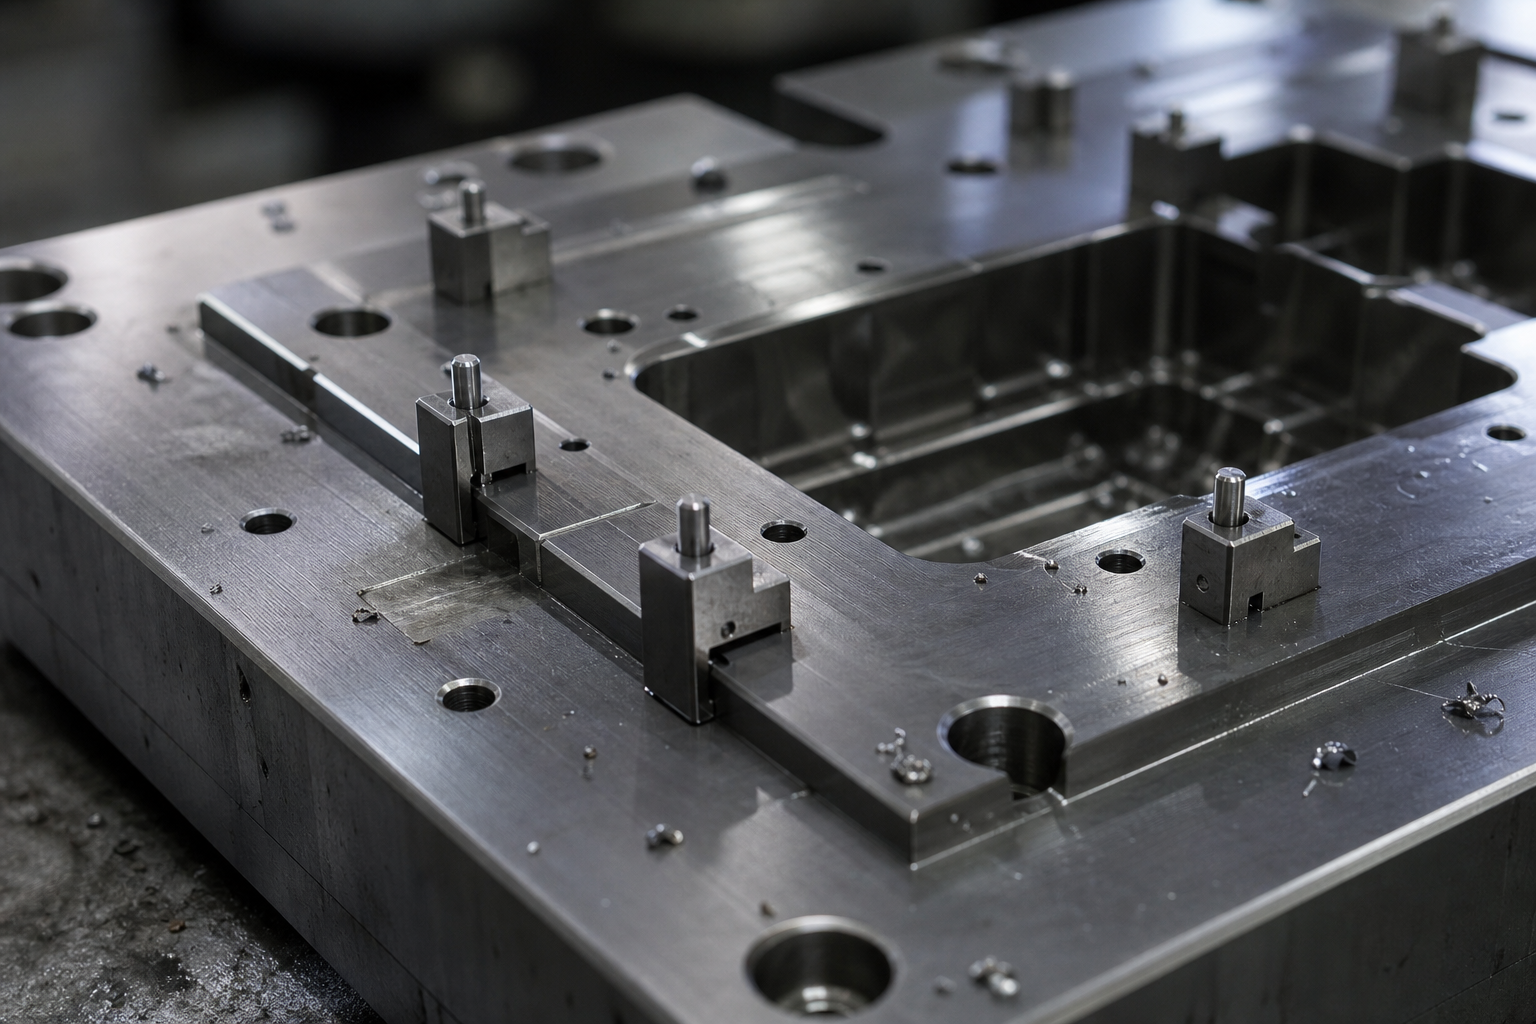
Për këtë komponent, ne kemi dizajnuar dhe ndërtuar një grup të plotë pajisjesh të personalizuara, komponentët kryesorë të të cilave përfshijnë:
Vegla e treguar |
Rregullon rrjedhën e materialit dhe profilin e formimit, duke kontrolluar raportin e tërheqjes për të shmangur rruzullimet dhe shpërthimet. |
Perfkatje |
Vepron së bashku me matricën e tërheqjes për të siguruar një shtypje të qëndrueshme dhe të besueshme formimi. |
Blloku i lëvizshëm i poshtëm i formimit |
Kryen përkuljen lokale dhe përcaktimin e madhësisë në fund të formimit, kështu që sipërfaqet e lakueshme komplekse kalojnë më tej me shumë lehtësi. |
Përshtatja e freskurës së poshtme |
Një referencë e freskurës së bërë drejtpërdrejt në matricën e poshtme, kështu që copa vendoset identikisht çdo herë. |
Katër pika të tjera të përshtatjes |
Një forcim i dizajnuar specifikisht rreth pikës së dhimbjes së klientit. Duke shtuar katër pika pozicionimi në pozicione kritike, ne kufizojmë zhvendosjen e copës në një gamë shumë më të vogël, duke zgjidhur në thellësi konzistencën nga partia në partinë tjetër. |
Vlera e kësaj matrice nuk është se "mund të formojë" — por se formon identikisht çdo herë.
Pas kalimit të fazës së formimit, sfida e dytë ishte trajtimi i sipërfaqes.
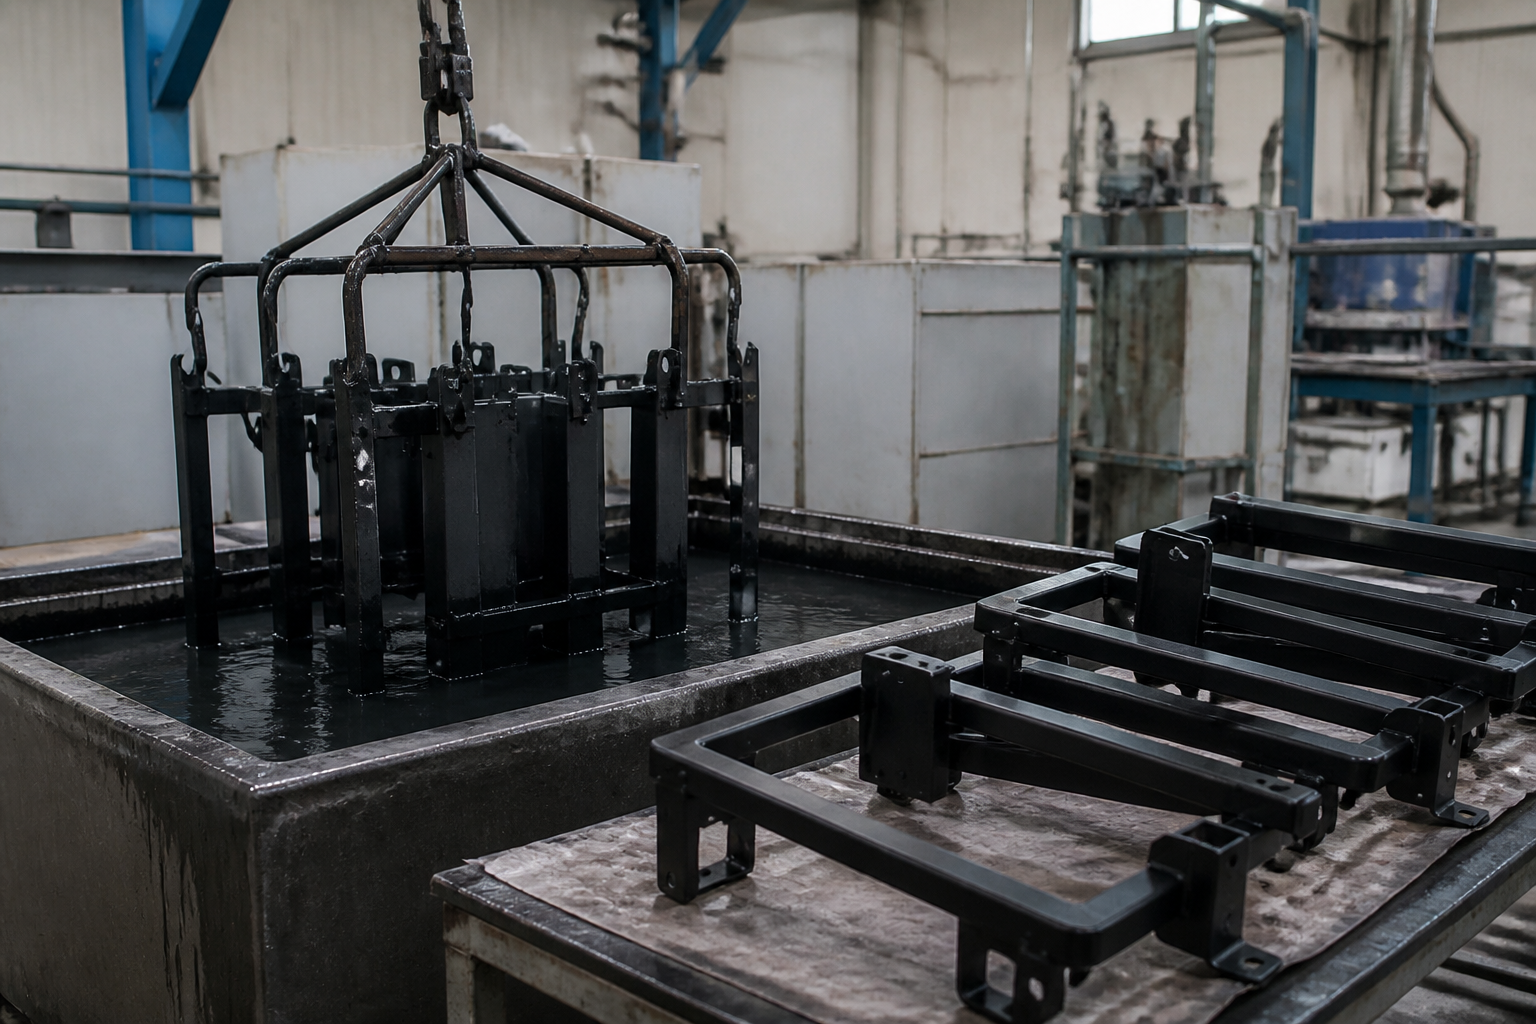
Përdorëm një rrugë procesi të parë me ngjyrosje me furrë, pastaj me zhytje: ngjyrosja e përgjithshme me furrë siguron pamjen dhe rezistencën ndaj kushteve atmosferike, ndërsa ngjyrosja lokale me zhytje krijon një shtresë më të trashë mbrojtëse plastike në zonat e specifikuara.
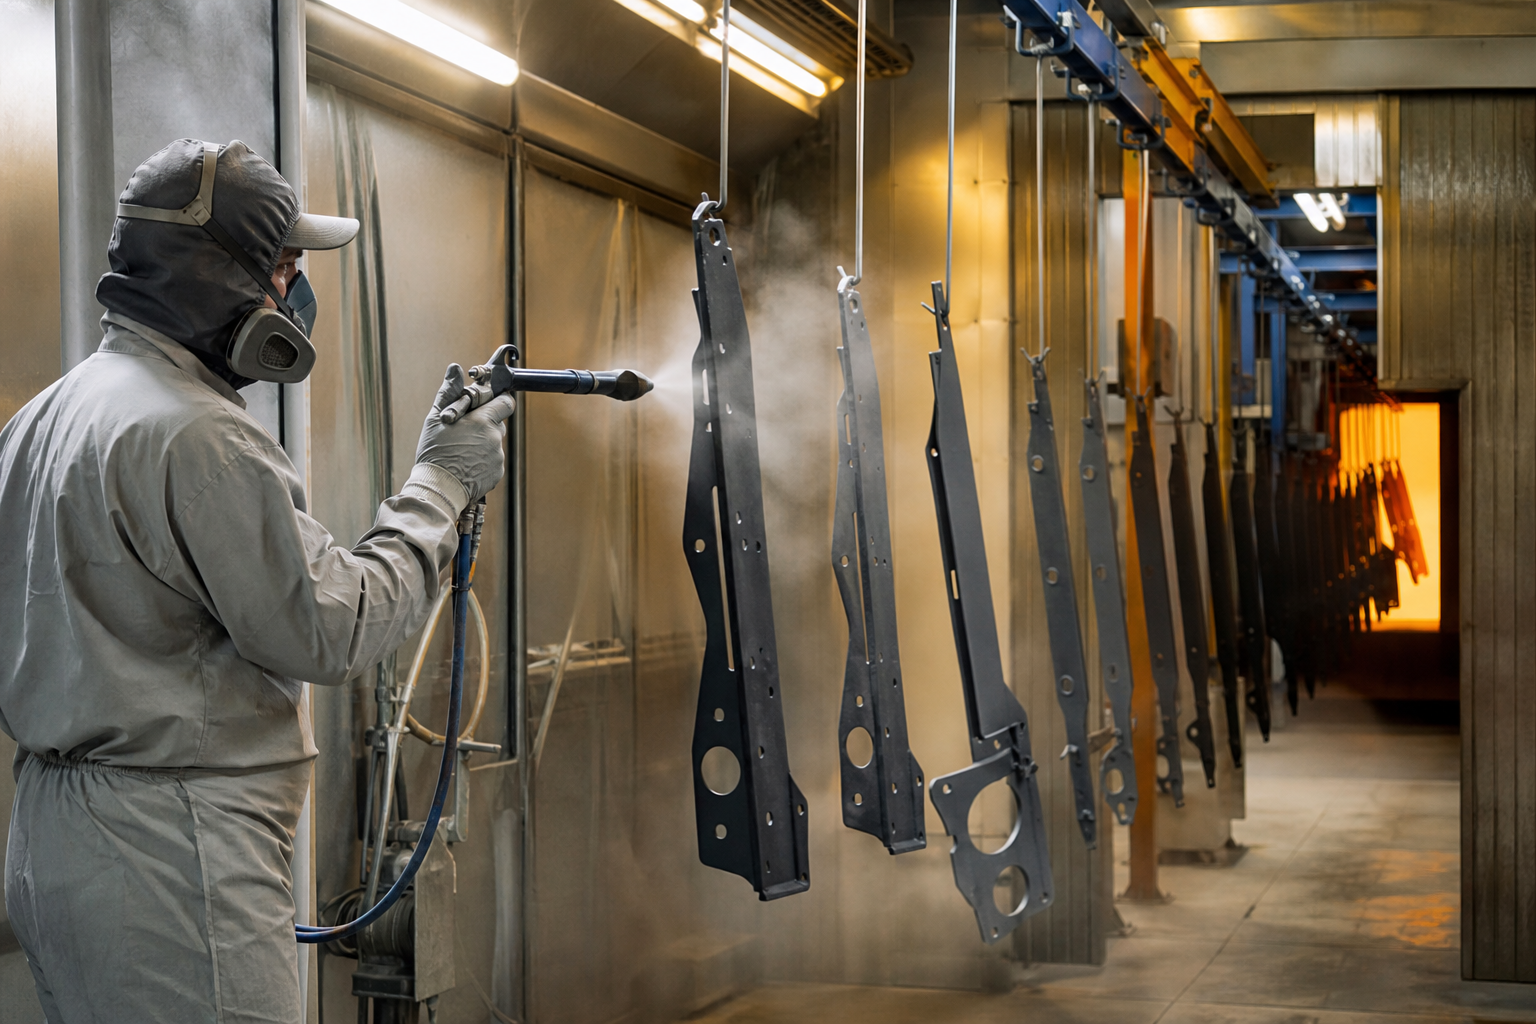
Vështirësia reale shfaqet në kufirin midis dy proceseve. Për ta menaxhuar këtë, përdorim fiksure maskuese për të përcaktuar me saktësi zonat e ngjyrosura me zhytje, dhe kryejmë teste lidhjeje dhe mostrime të trashësisë së shtresës në çdo partisë — duke siguruar që zonat e ngjyrosura me furrë të mos rrëshqasin, zonat e ngjyrosura me zhytje të mos shkojnë jashtë kufirit dhe bashkimi midis dy përfundimeve të mos ndahet.
Projekti i dorëzuar: pjesë të formuara që janë dimensionalisht stabile nga partia në partia dhe që kalojnë montimin në tentativën e parë; një kufi i qartë midis ngjyrosjes me djegje dhe mbulimit me zhytje pa ndonjë ndryshim ngjyre dhe pa mungesë të mbulimit; dhe një set i plotë i veglave të personalizuara të fiksuara për klientin, kështu që porositë e përsëritura kërkojnë vetëm ngritjen e prodhimit — pa nevojë për riprovim.
Ne përqendrohemi në fabricimin e metaleve të shirituara dhe në vizatimin e komponentëve metalikë, me procese mbështetëse të trajtimit të sipërfaqes, përfshirë ngjyrosjen me djegje, mbulimin me zhytje, ngjyrosjen me shpricim dhe elektroplakimin. Nëse produkti juaj përfshin edhe aligjimin e formimit të komplikuar edhe procese të shumta të sipërfaqes, dërgoni neve vizatimin ose mostrën tuaj — ne preferojmë të zgjidhim probleme të prodhimit masiv në mënyrë të hershme, në fazën e veglave.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - Politikën e Privatësisë