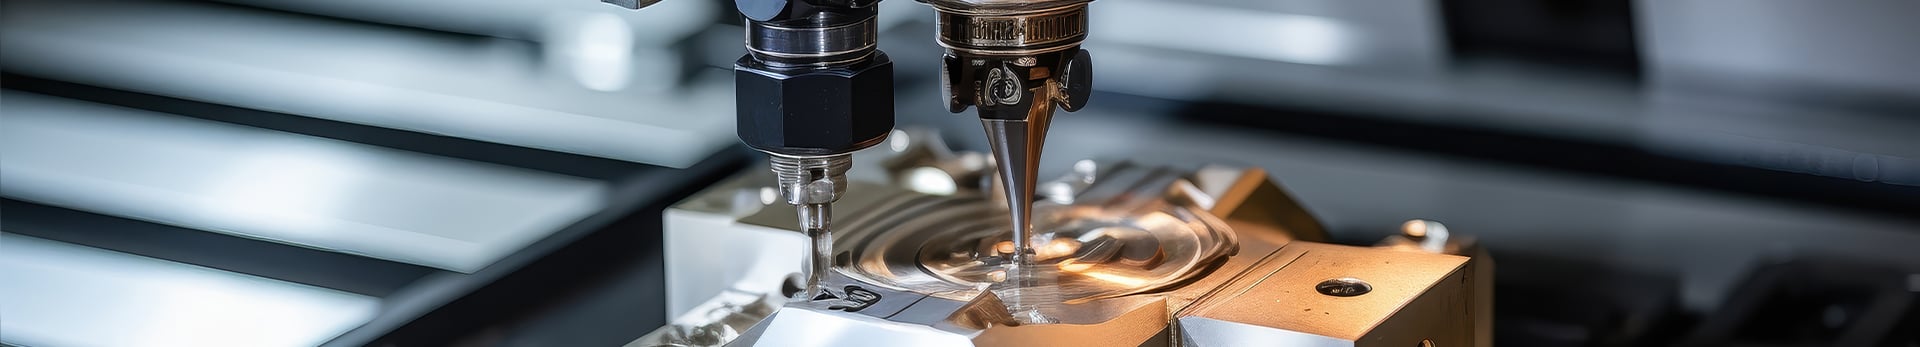
Na terceirização de componentes metálicos, os projetos que falham na fase de produção em massa são normalmente aqueles em que duas exigências se sobrepõem: a precisão de alinhamento e a consistência lote a lote de uma peça estampada, além da taxa de rendimento quando um único componente deve suportar mais de um processo de tratamento de superfície. Recentemente, concluímos um caso altamente representativo para um cliente industrial estrangeiro — um componente metálico que é inicialmente processado por fabricação de chapas metálicas e, em seguida, conformado por estampagem profunda. Requeria ferramentas personalizadas, e sua superfície precisava ser pintada por forno integralmente, enquanto áreas específicas exigiam revestimento por imersão.
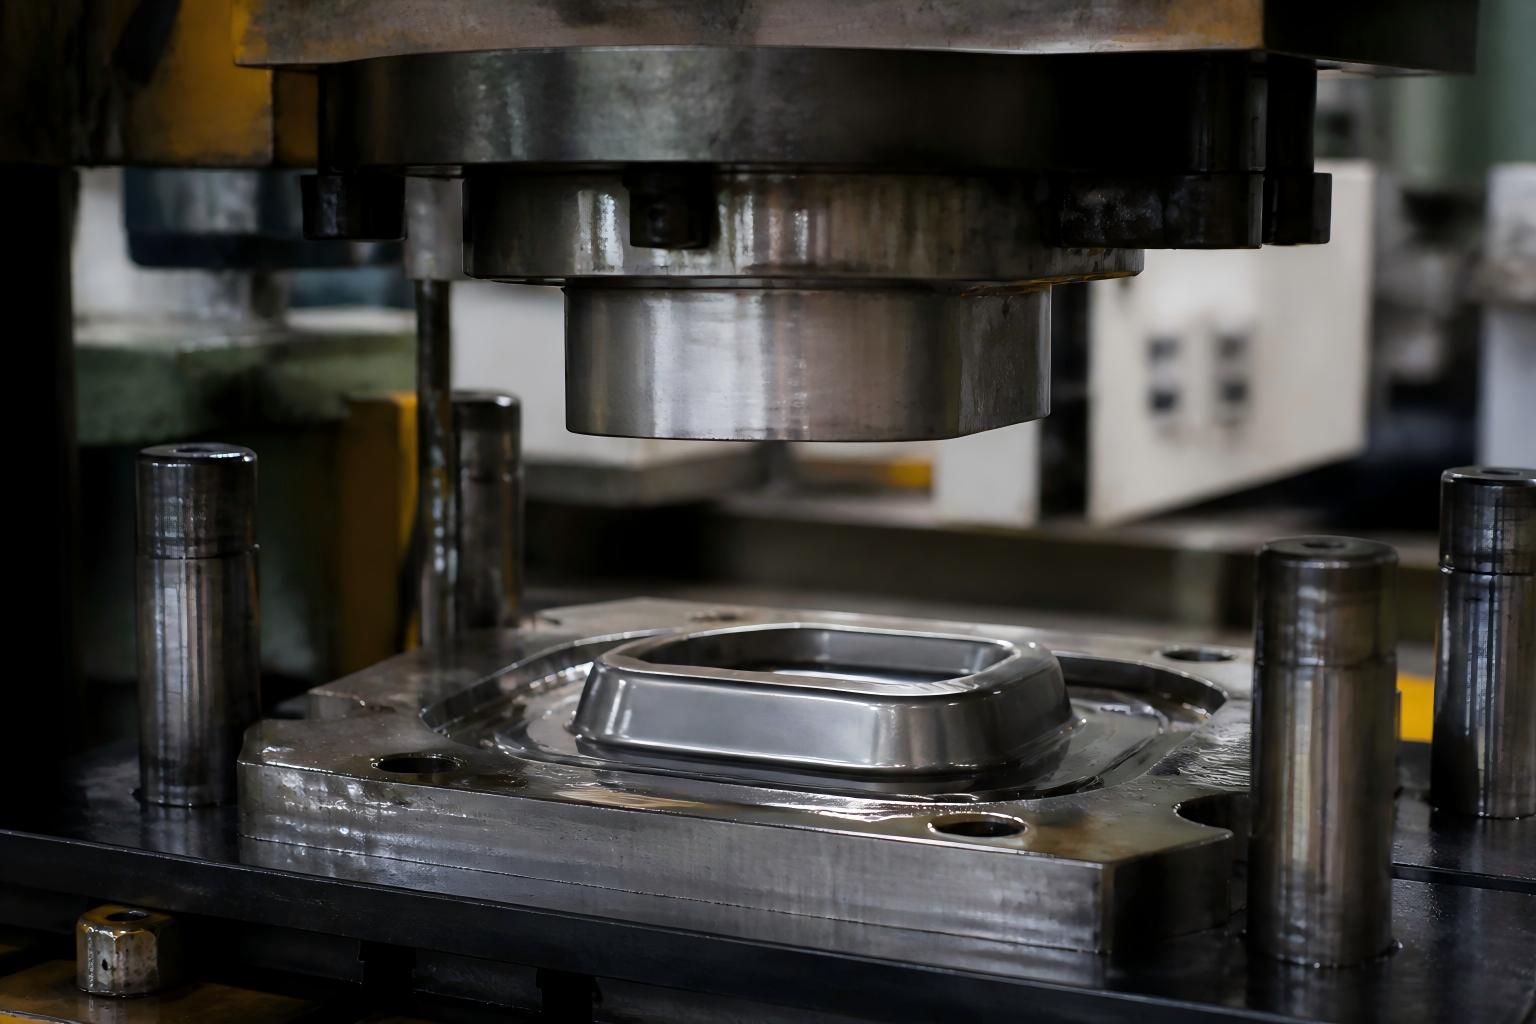
O componente parece simples, mas impôs simultaneamente três exigências ao lado da fabricação:
Primeiro, a consistência da estampagem profunda. A chapa plana é estampada para formar a peça bruta, e as transições curvas não devem apresentar enrugamentos, rasgos ou recuperação elástica — caso contrário, surgem folgas durante a montagem.
Segundo, a precisão de alinhamento. A forma como a peça em branco é posicionada na ferramenta determina diretamente a simetria da conformação. Assim que o alinhamento se desvia, cada processo subsequente amplifica o erro.
Terceiro, o acabamento duplo das superfícies. O produto precisa ser pintado por forno integralmente para obter uma aparência uniforme e resistente às intempéries, enquanto áreas específicas devem ser revestidas por imersão para formar uma camada protetora mais espessa, destinada à resistência ao desgaste, ao isolamento ou à aderência.
O que o cliente havia enfrentado junto ao seu fornecedor anterior era exatamente essa combinação: desvio dimensional lote a lote nas peças conformadas, além de diferenças de cor e falhas no revestimento nas regiões onde a pintura por forno encontrava o revestimento por imersão.
Sempre acreditamos que 80% dos problemas de qualidade de uma peça conformada são definidos já na fase de projeto da ferramenta. Por isso, o primeiro passo deste projeto não foi a produção — foi a abertura das ferramentas.
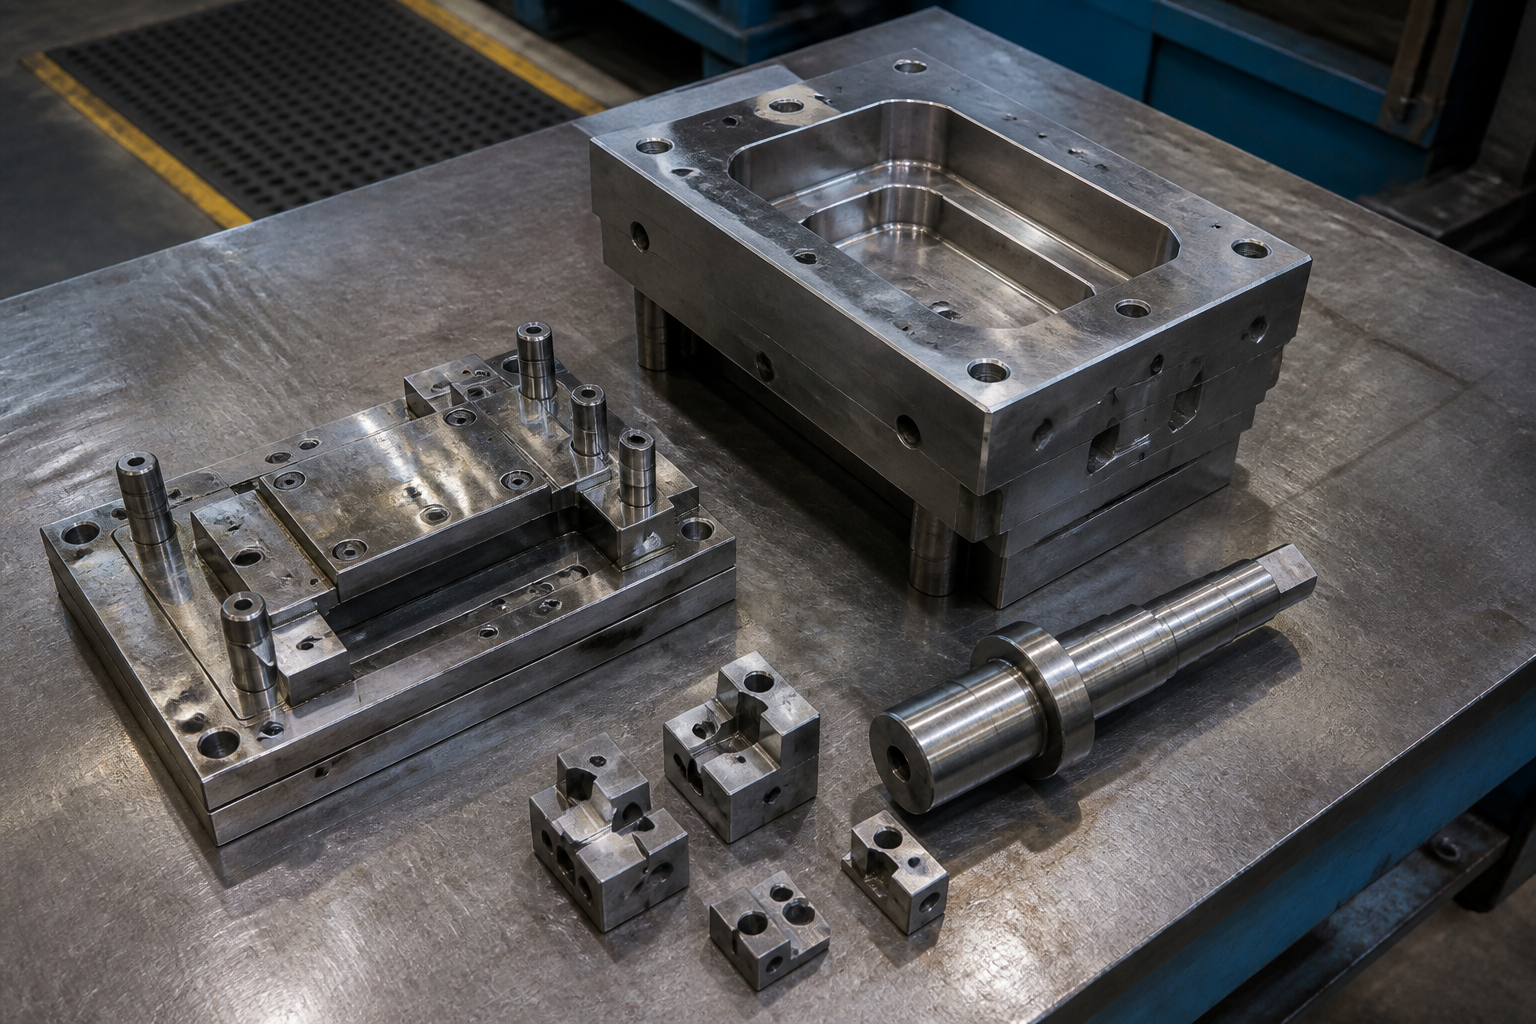
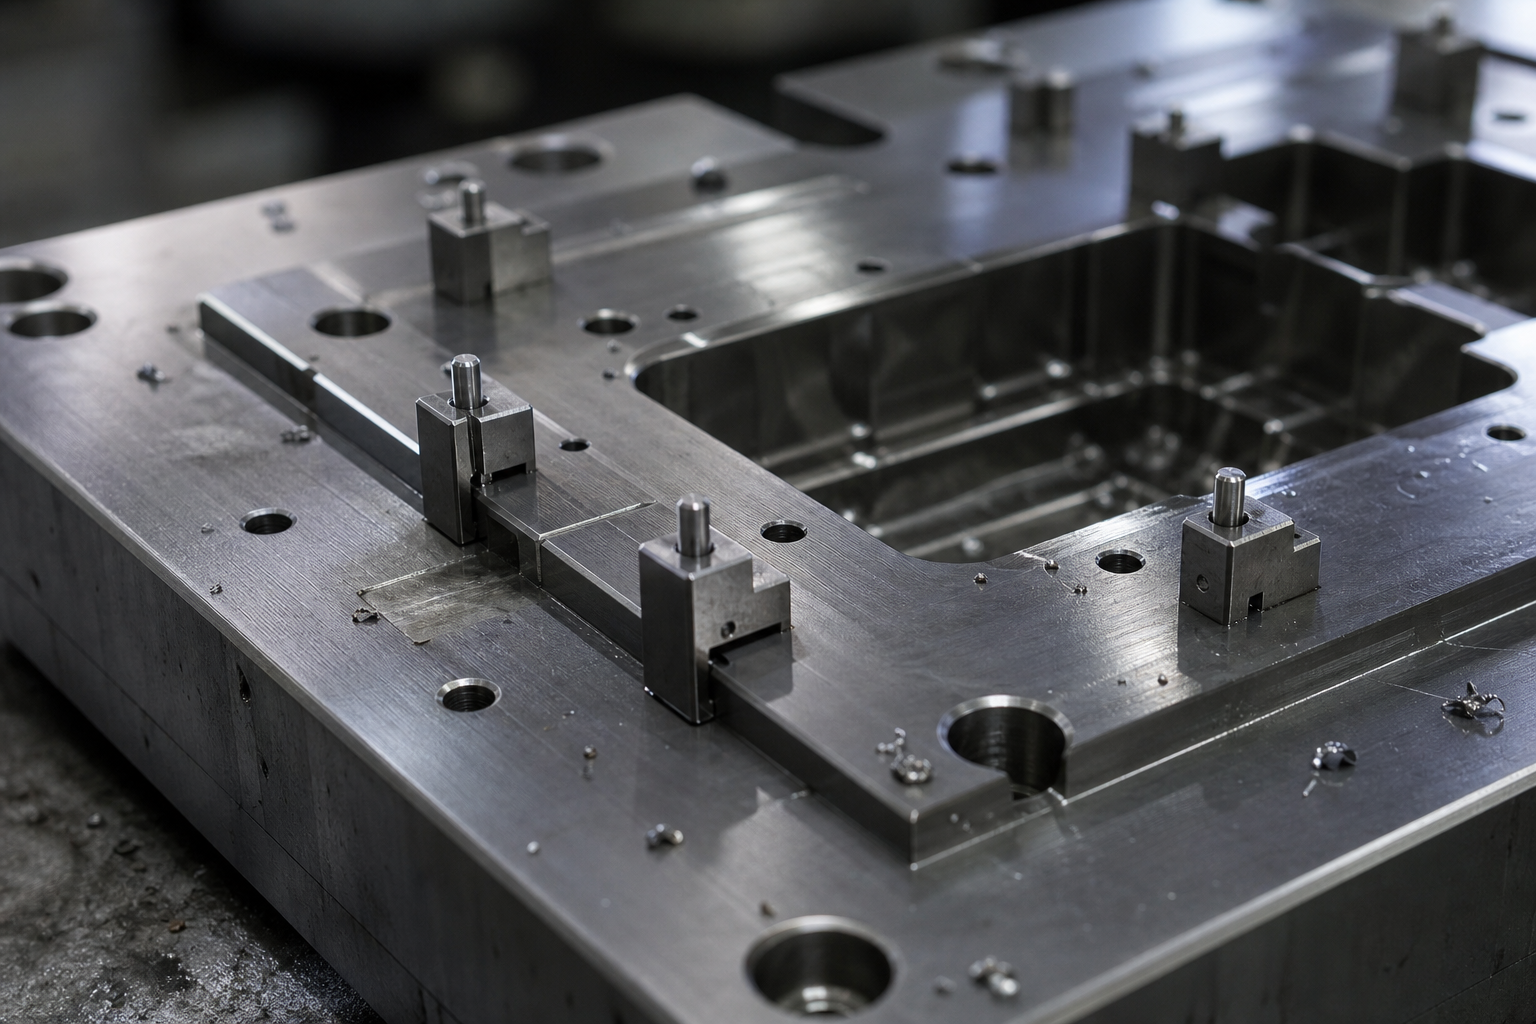
Para este componente, projetamos e fabricamos um conjunto completo de ferramentas personalizadas, cujos componentes principais incluem:
Matriz de estampagem |
Regula o fluxo de material e o perfil de conformação, controlando a taxa de estiramento para evitar enrugamento e rasgamento. |
Furo |
Trabalha em conjunto com a matriz de estampagem para fornecer pressão de conformação estável e confiável. |
Bloco oscilante de conformação da matriz inferior |
Realiza inversão local e dimensionamento na etapa final da conformação, permitindo transições mais suaves em superfícies curvas complexas. |
Alinhamento fresado da matriz inferior |
Um referencial usinado diretamente na matriz inferior, garantindo que a chapa seja posicionada de forma idêntica a cada ciclo. |
Quatro pontos adicionais de alinhamento |
Uma reforço projetado especificamente para resolver o problema crítico do cliente. Ao adicionar quatro pontos de localização em posições estratégicas, reduzimos drasticamente a faixa de deslocamento da chapa, solucionando, na origem, a inconsistência entre lotes. |
O valor desta ferramenta não reside no fato de ela ‘ser capaz de conformar’ — mas sim na sua capacidade de conformar de forma idêntica a cada único ciclo.
Após a conformação ser aprovada, o segundo desafio foi o tratamento de superfície.
Adotamos uma sequência de processo em que a pintura por forno é aplicada primeiro e o revestimento por imersão, em segundo lugar: a pintura geral por forno garante aparência e resistência climática, enquanto o revestimento local por imersão cria uma camada protetora plástica mais espessa nas áreas especificadas.
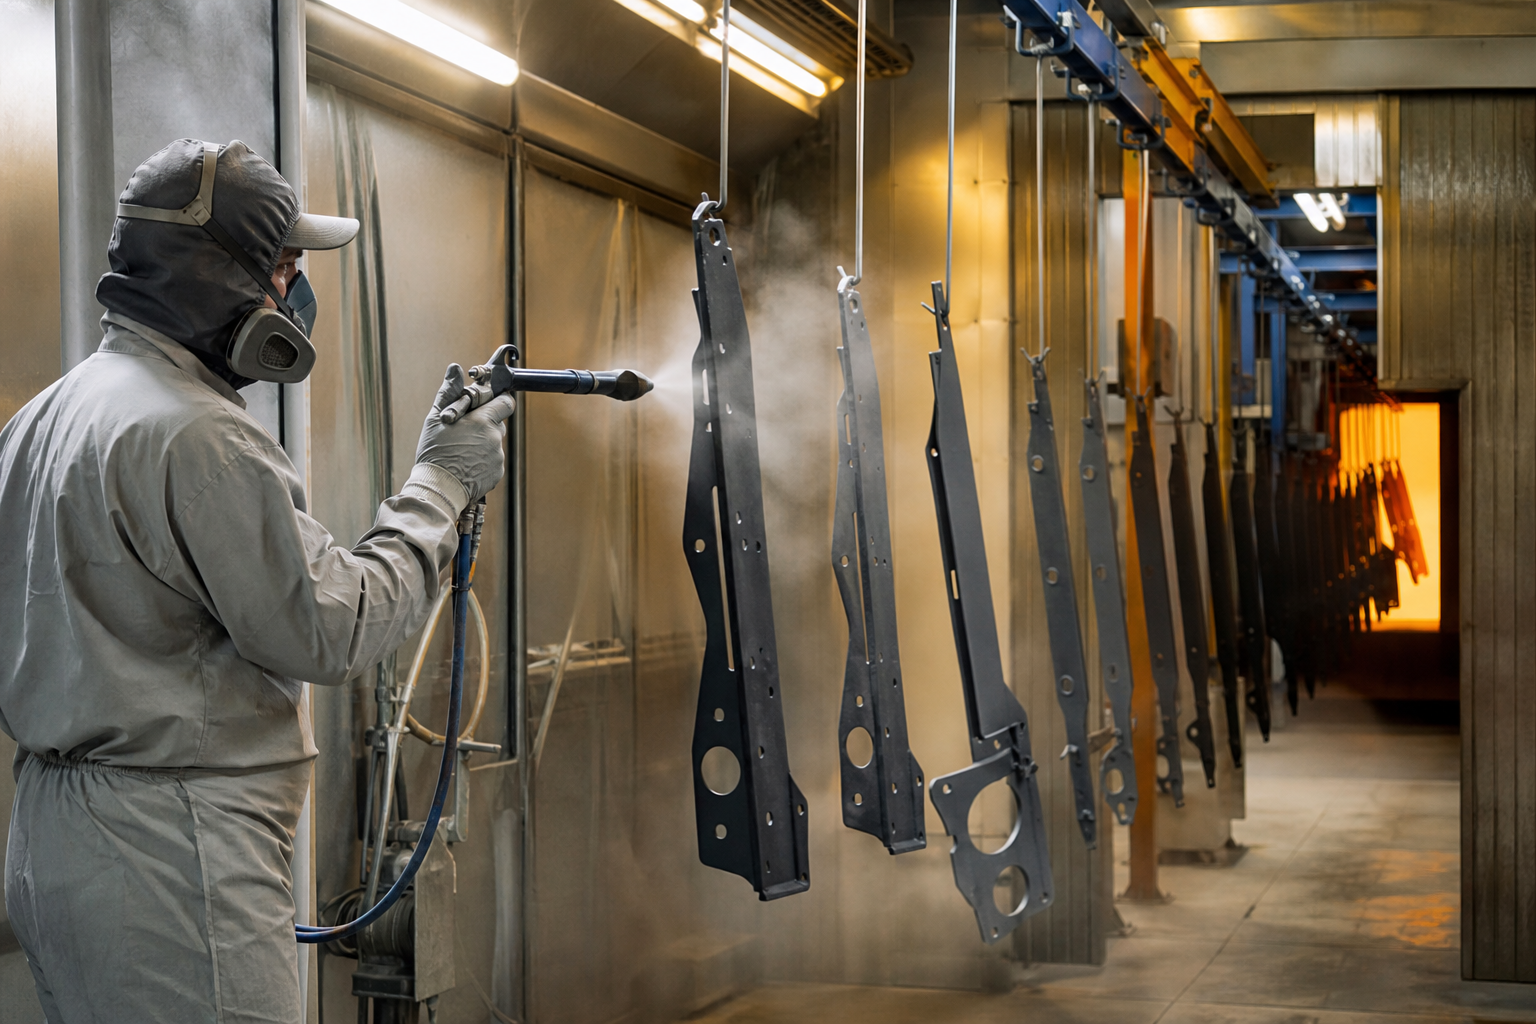
A verdadeira dificuldade reside na fronteira entre os dois processos. Para lidar com isso, utilizamos dispositivos de máscara para definir com precisão as áreas submetidas ao revestimento por imersão, além de realizar testes de aderência e amostragens de espessura do revestimento em cada lote — garantindo que as áreas pintadas por forno não escorram, que as áreas revestidas por imersão não ultrapassem as bordas e que a junção entre os dois acabamentos não descasque.
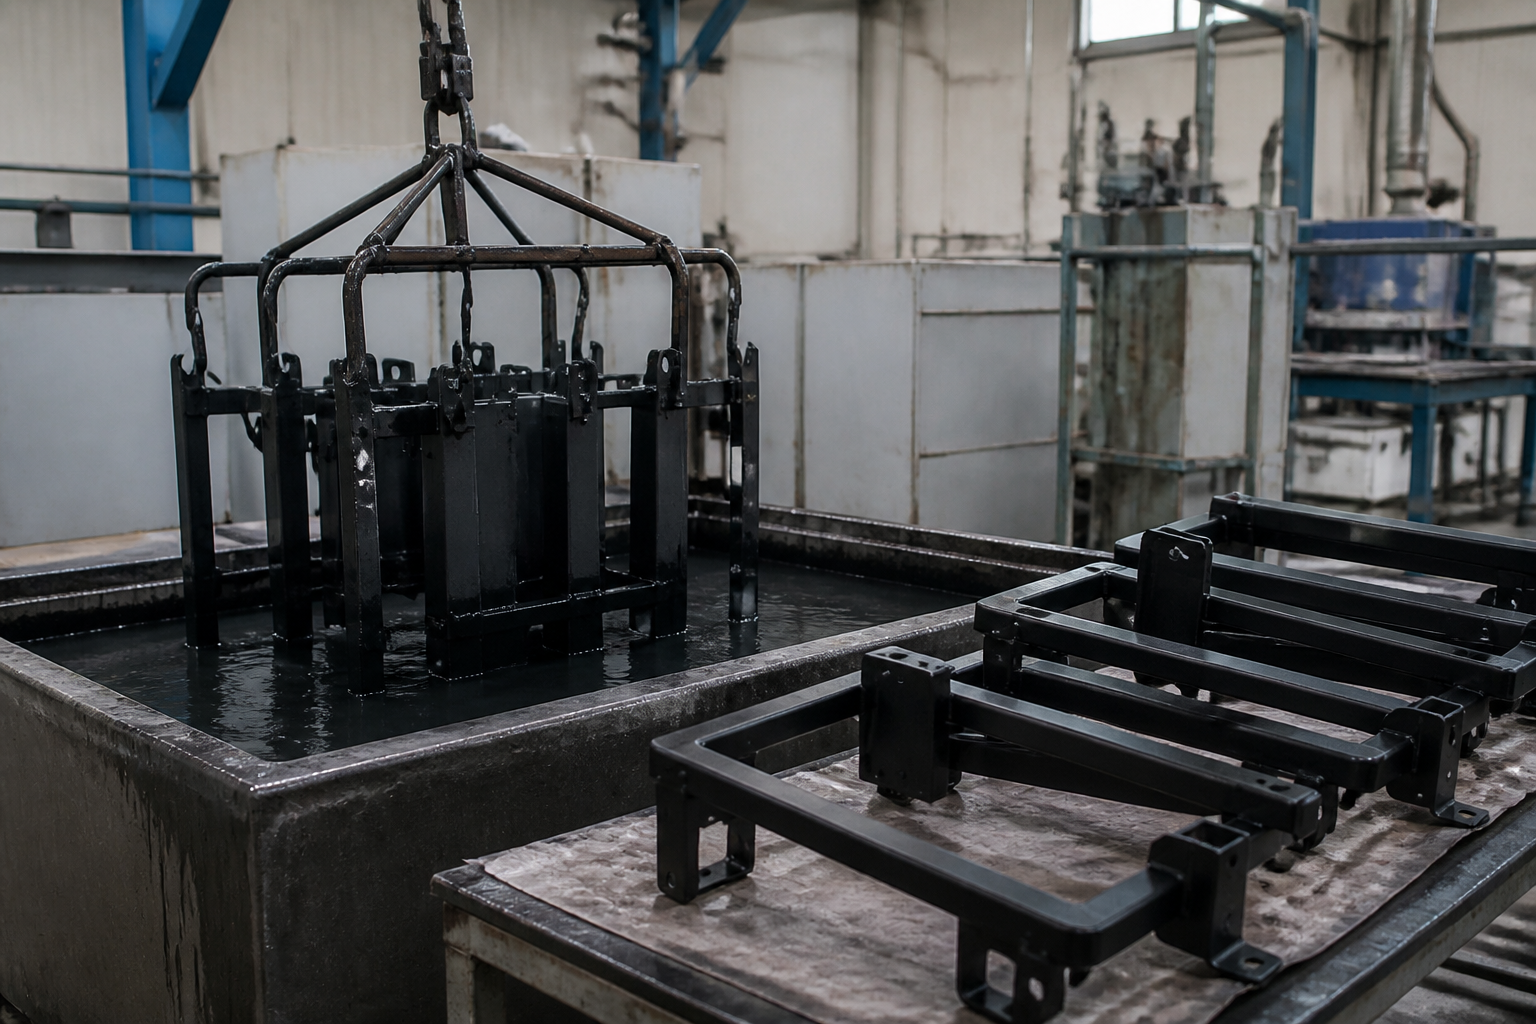
O projeto entregue: peças conformadas dimensionalmente estáveis de lote para lote e que passam na montagem na primeira tentativa; uma fronteira nítida entre a pintura por forno e o revestimento por imersão, sem diferença de cor nem áreas não revestidas; e um conjunto completo de ferramentas personalizadas fixado para o cliente, de modo que pedidos repetidos exigem apenas uma reinicialização da produção — sem necessidade de nova amostragem.
Concentramo-nos na fabricação de chapas metálicas e na conformação de componentes metálicos, com processos complementares de tratamento de superfície, incluindo pintura por forno, revestimento por imersão, pintura por pulverização e galvanoplastia. Se o seu produto envolve tanto alinhamento complexo na conformação quanto múltiplos processos de superfície, envie-nos o desenho ou amostra — preferimos resolver os problemas de produção em massa precocemente, na fase de ferramental.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - POLÍTICA DE PRIVACIDADE