Metallikomponenttien ulkoistamisessa massatuotannon vaiheessa epäonnistuvat projektit ovat yleensä ne, joissa kaksi vaatimusta kohdistuu samaan aikaan: vedetyn osan tarkkuusasento ja eri tuotantoerien välinen yhdenmukaisuus sekä hyötyaste, kun yksittäinen komponentti on käsiteltävä useammalla pinnankäsittelyprosessilla. levyjen taivatustyössä ja sen jälkeen muovataan vetämällä. Se vaati erityisesti suunniteltuja työkaluja, ja sen pinta oli kokonaan paistomaalattava, kun taas tietyt alueet vaativat upotuspinnoituksen.
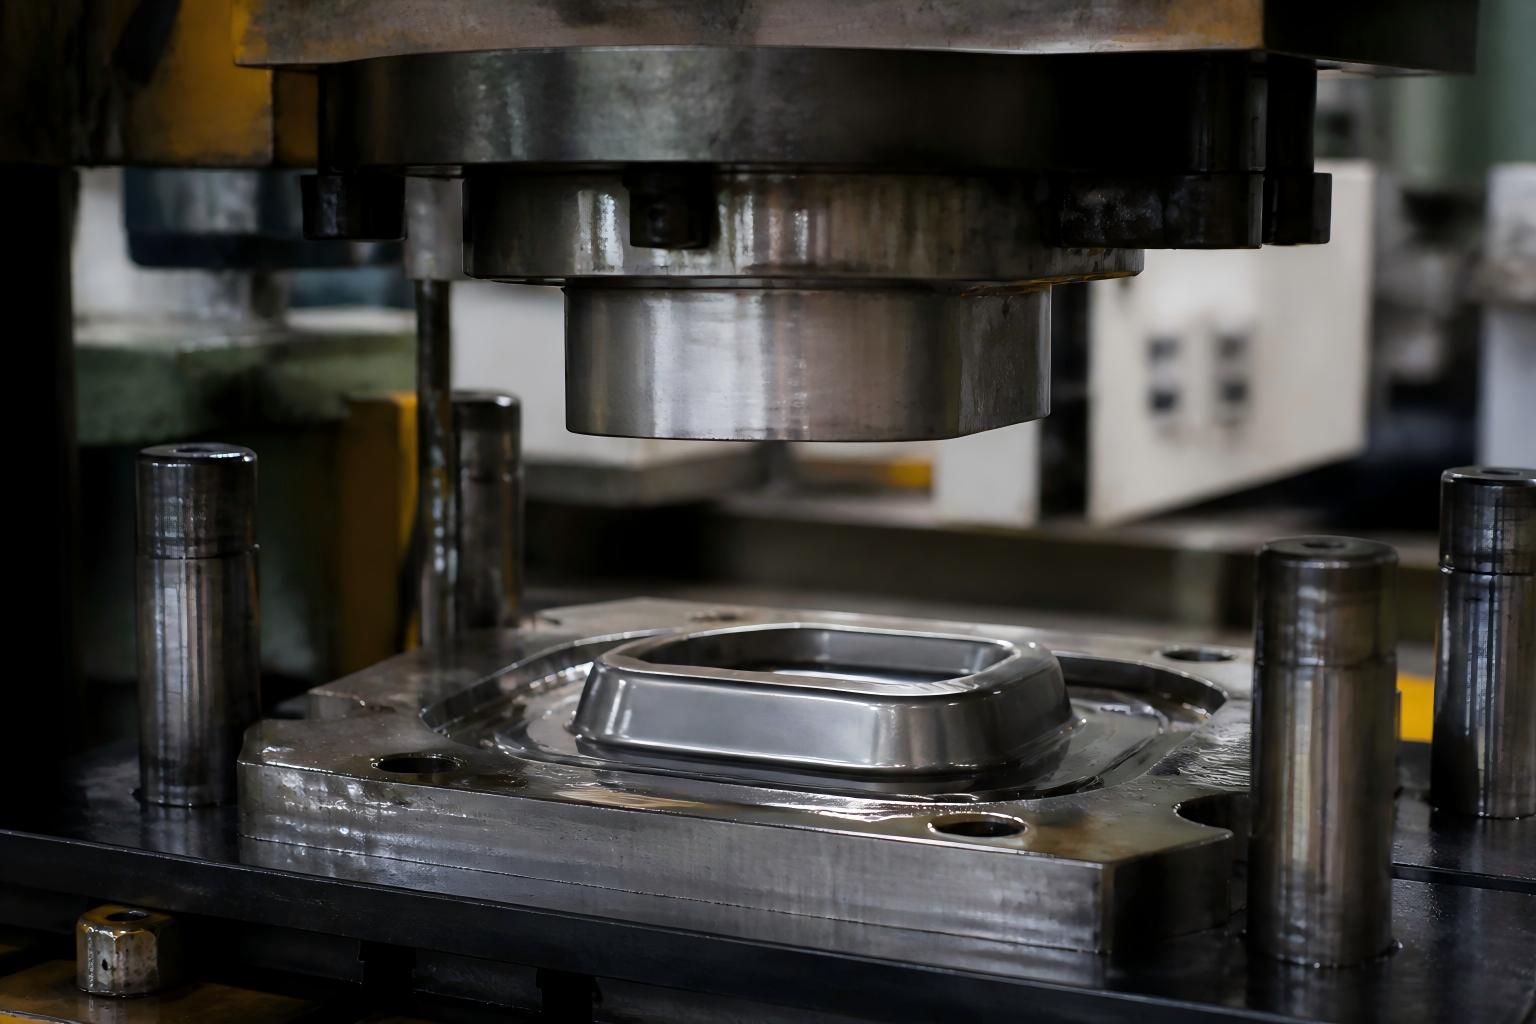
Komponentti näyttää yksinkertaiselta, mutta se asetti valmistajalle kolme vaatimusta samanaikaisesti:
Ensinnäkin vedon yhdenmukaisuus. Lähtöaine on litteää levyä, jonka kaarevat siirtymät eivät saa ripautua, repiytyä tai palautua takaisin — muuten kokoontumisvaiheessa syntyy välistä.
Toiseksi tarkkuus tasausasennossa. Tyhjän kappaleen sijoittuminen työkaluun määrittää suoraan muovauksen symmetrian. Kun tasoitus poikkeaa, jokainen seuraava prosessi moninkertaistaa virheen.
Kolmanneksi kaksitasoinen pinnankäsittely. Tuotteen kokonaispinta on pinnoitettava paistopinnoitteella yhtenäisen, säänsuojatun ulkoasun saavuttamiseksi, kun taas tietyt alueet on upotuspintattava paksuutta ja siten kulutuskestävyyttä, eristystä tai tarttuvuutta parantavaa suojaavaa kerrosta varten.
Asiakkaan aiemmassa toimittajassaan ilmeni juuri tämä yhdistelmä: eri erien välisiä mitallispoikkeamia muovatuissa osissa sekä värieroja ja puuttuvaa pinnoitetta siinä kohdassa, jossa paistopinnoite kohtasi upotuspinnatteen.
Olemme aina uskoneet, että 80 % vetäytyvän osan laatuongelmista ratkeaa jo työkalusuunnitteluvaiheessa. Siksi tämän projektin ensimmäinen vaihe ei ollut tuotanto – vaan työkalujen avaaminen.
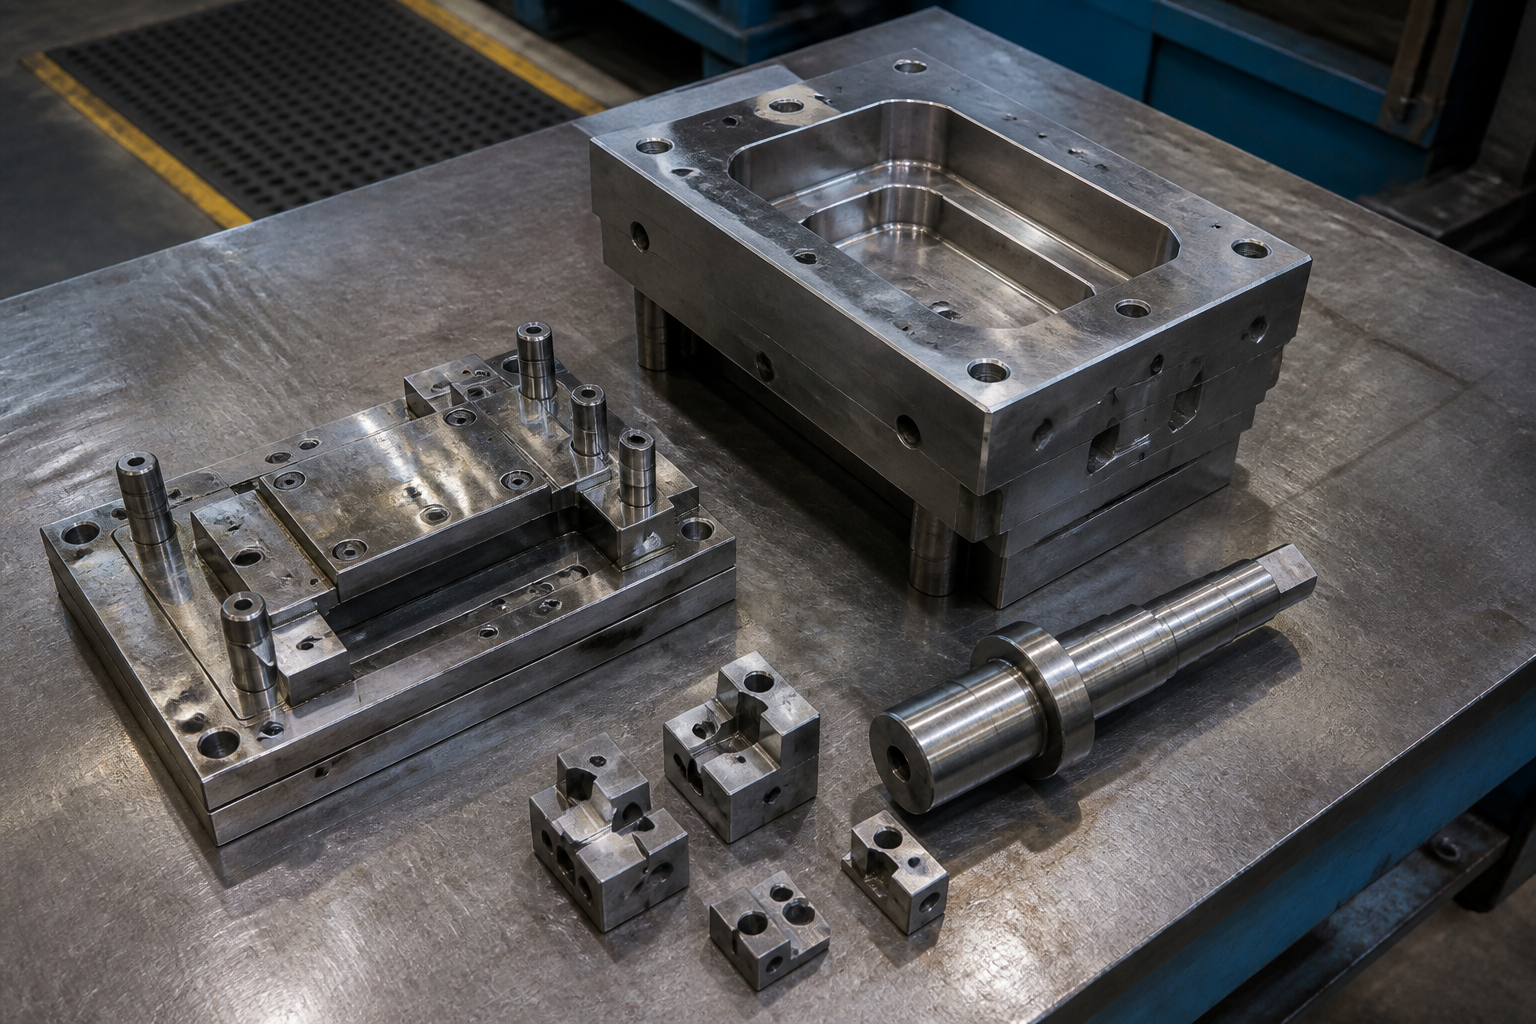
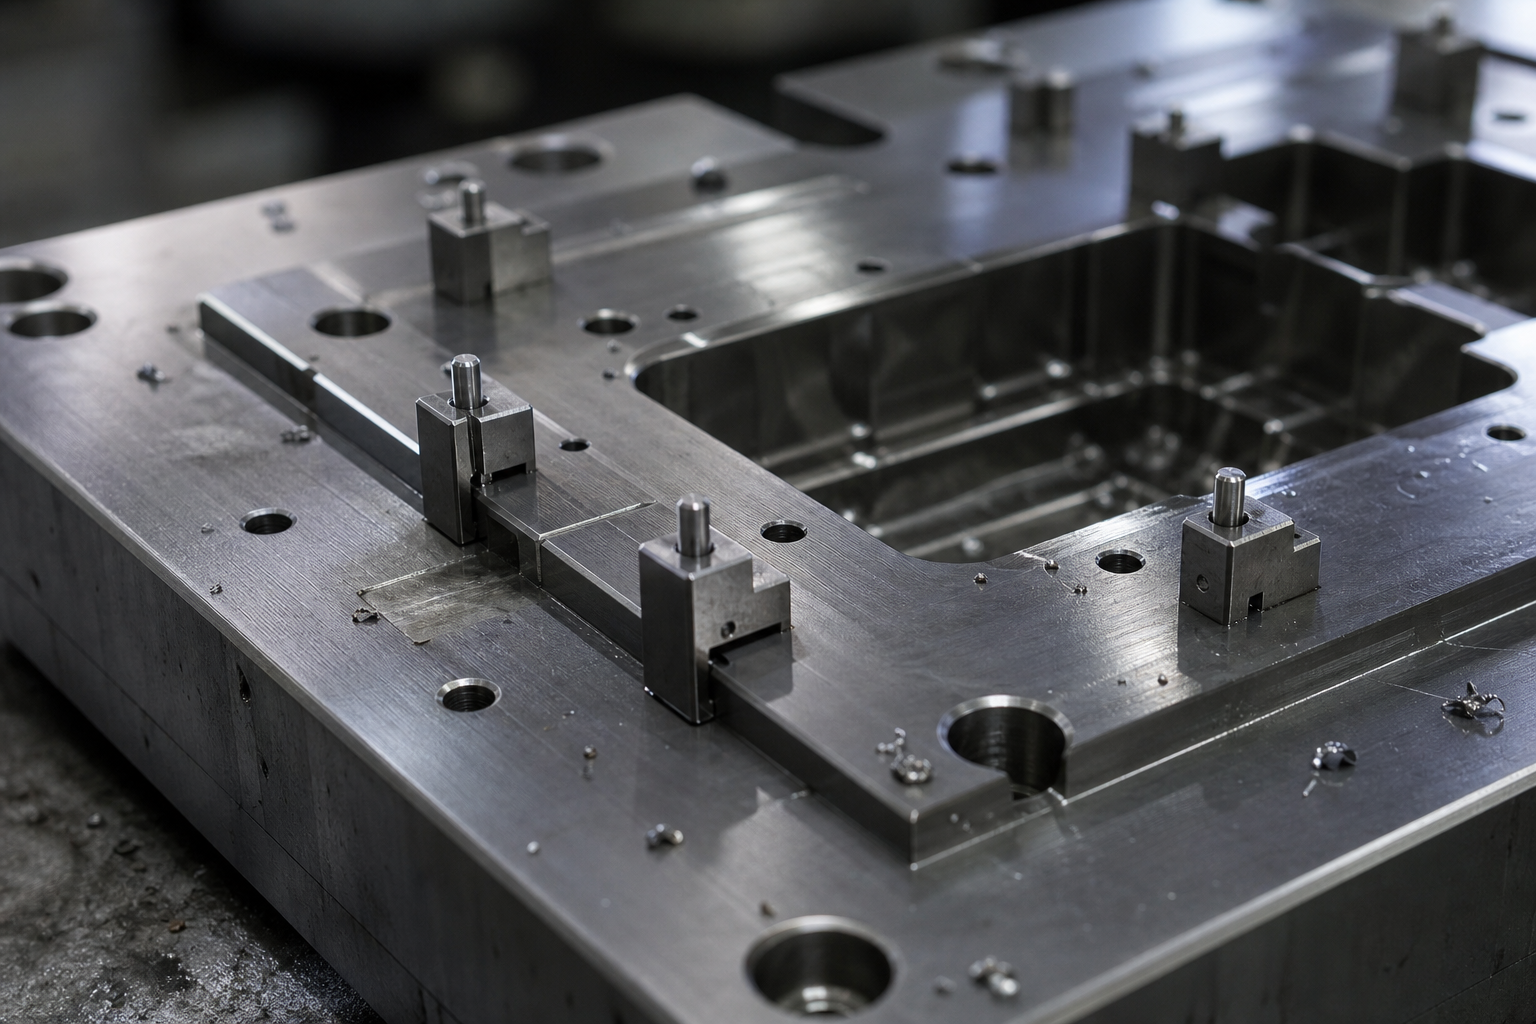
Tätä komponenttia varten suunnittelimme ja valmistimme täysin räätälöidyn työkalusarjan, jonka keskeisiä osia ovat:
Muottipiirustus |
Säädellään materiaalin virtausta ja muotoiluprofiilia ohjaamalla vetosuhdetta, jotta vältetään ripsuminen ja repeäminen. |
Punch |
Toimii vetokonemallin kanssa luoden vakaita ja luotettavia muotoilupaineita. |
Alakomponentin muotoiluvaihtoelementti |
Suorittaa paikallisesti kääntämisen ja tarkentamisen muotoilun päätyessä, jolloin monimutkaiset kaarevat pinnat siirtyvät sileämmin. |
Alakomponentin porattu tasaus |
Tukipiste, joka on koneistettu suoraan alakomponenttiin, jotta tyhjä sijoittuu aina identtisesti. |
Neljä lisätausapistettä |
Vahvistus, joka on suunniteltu erityisesti asiakkaan ongelma-alueen mukaan. Neljän sijaintipisteen lisäämisellä kriittisiin kohtiin tyhjän siirtymä rajoitetaan huomattavasti pienemmälle alueelle, mikä ratkaisee eräkohtaisen yhdenmukaisuuden juuritasolla. |
Tämän työkalun arvo ei ole siinä, että se "kykenee muotoilemaan" – vaan siinä, että se muotoilee identtisesti joka kerta.
Kun muotoilu oli valmis, toinen haaste oli pinnankäsittely.
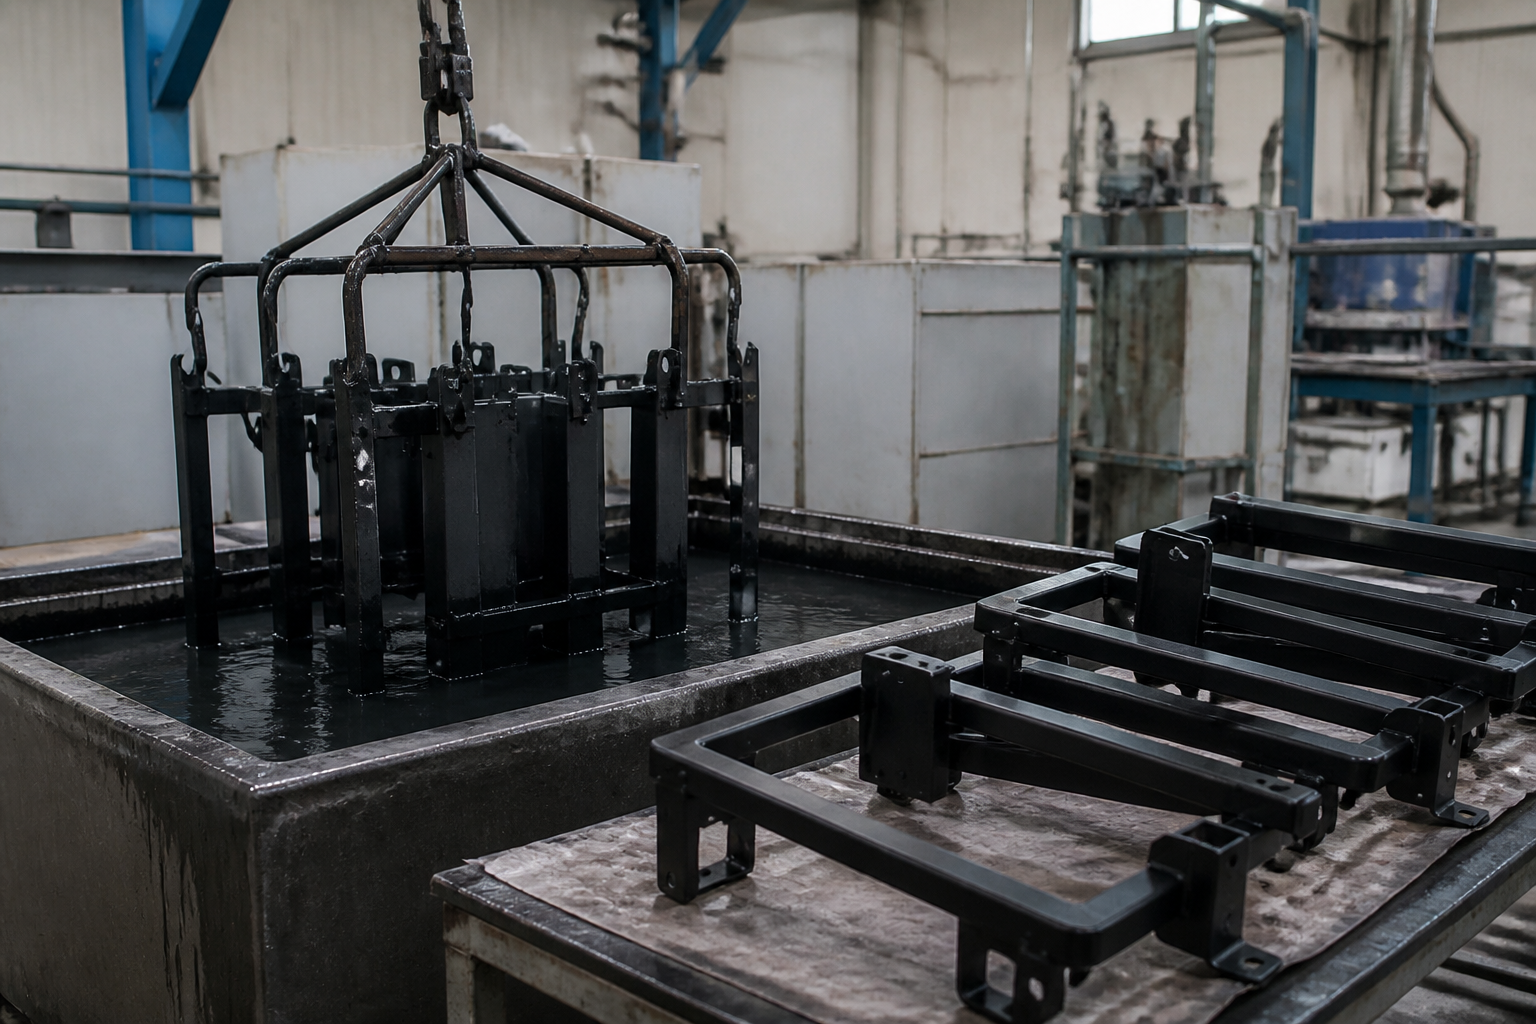
Käytimme prosessipolkuja, jossa maalattiin ensin paistamalla ja upotettiin sitten: yleinen paistamalla tehty maali varmistaa ulkonäön ja säänkestävyyden, kun taas paikallisesti tehty upotusmaalaus muodostaa paksumman muovisuojakerroksen määritellyille alueille.
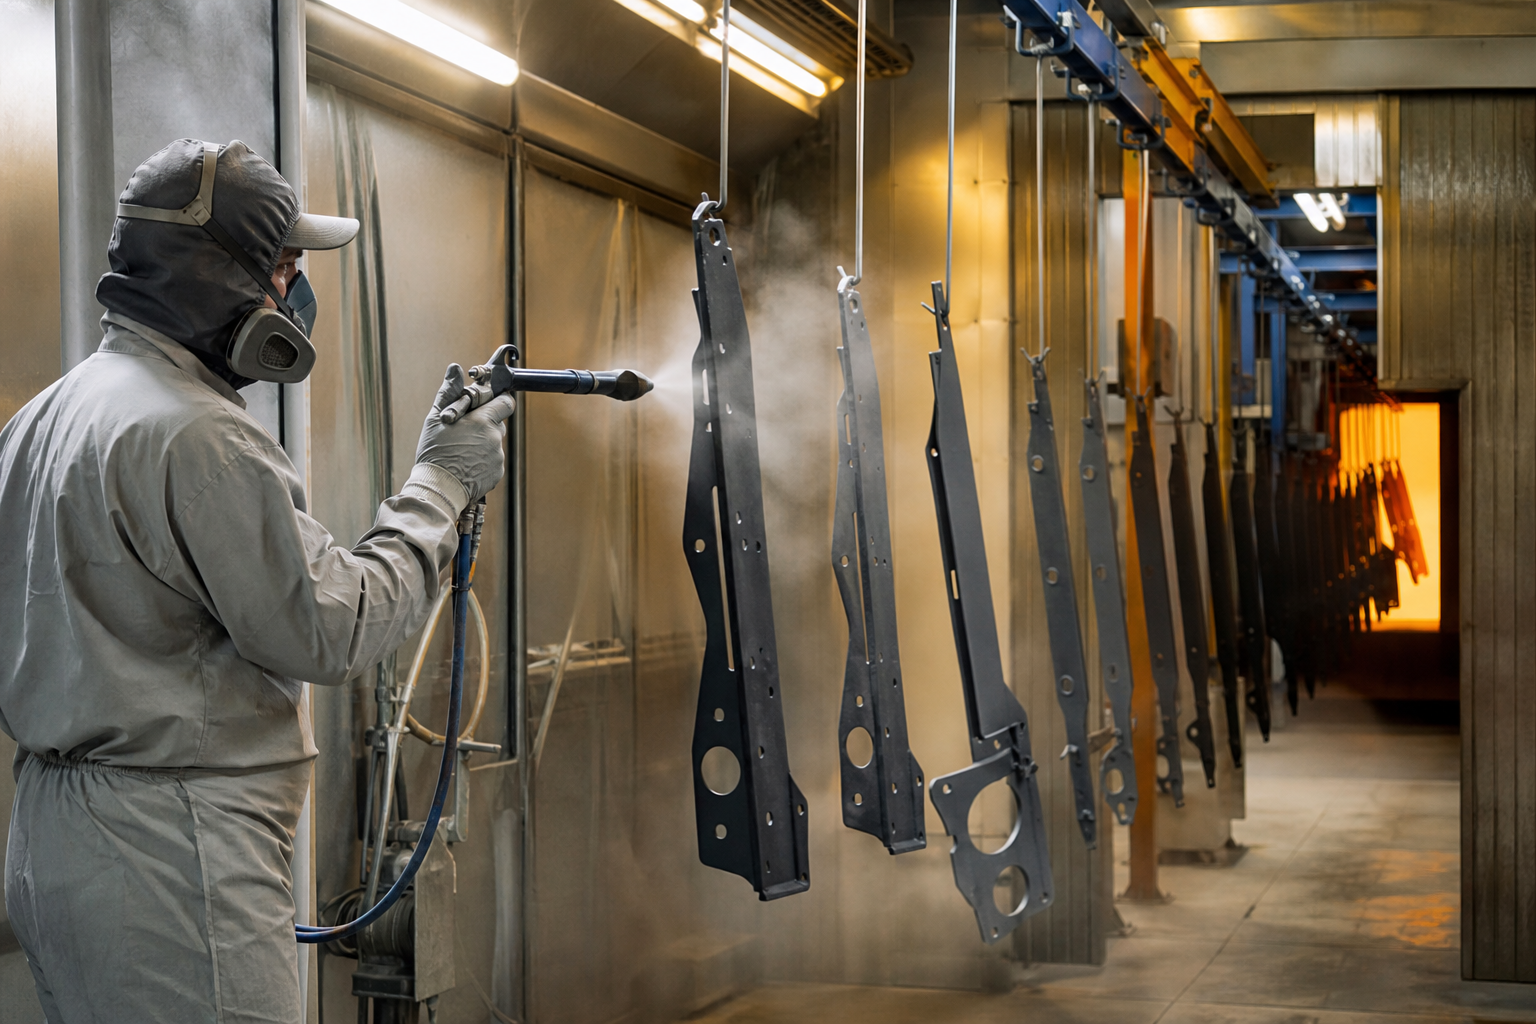
Todellinen vaikeus piilee kahden prosessin rajalla. Tämän käsittelyyn käytämme peittopidintöjä, jotta upotusmaalattavat alueet voidaan määrittää tarkasti, ja suoritamme liimauskoetulokset ja pinnoitteen paksuuden otannat jokaisesta erästä – varmistaaksemme, että paistamalla maalatut alueet eivät laskeudu, upotusmaalatut alueet eivät vuoda reunan yli ja kahden pinnoituksen liitoskohta ei irtoa.
Projekti tuotti: eri eräiden välillä mitallisesti vakaita muovattuja osia, jotka asentuvat ensimmäisellä yrityksellä; siistin rajan paistomaalin ja upotuspinnoituksen välillä ilman värieroa tai puuttuvaa pinnoitusta; sekä täydellisen mukautetun työkalusarjan, joka on kiinnitetty asiakkaalle, joten toistotilaukset vaativat vain tuotannon uudelleenkäynnistyksen – ei uutta näytteenottoa.
Keskitymme levytelineiden valmistukseen ja metallikomponenttien piirtämiseen sekä tukeviin pinnankäsittelyprosesseihin, kuten paistomaaliin, upotuspinnoitukseen, suihkupinnoitukseen ja sähkökromaukseen. Jos tuotteessasi on sekä monimutkainen muovaus- ja sijoitustarkkuus että useita pinnankäsittelyprosesseja, lähetä meille piirustuksesi tai näytteesi – ratkaisemme mieluummin massatuotannon ongelmat varhaisessa vaiheessa, työkaluvaiheessa.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - Tietosuojakäytäntö