W przypadku zewnętrznej produkcji elementów metalowych projekty, które kończą się niepowodzeniem na etapie masowej produkcji, zwykle wiążą się z jednoczesnym występowaniem dwóch wymagań: precyzji wyrównania oraz spójności partii do partii wytworzonego przez tłoczenie elementu oraz wskaźnika wydajności (yield rate), gdy pojedynczy komponent musi przejść więcej niż jedno procesowe powłokowe. wytwarzaniu blach a następnie kształtowany metodą tłoczenia. Wymagał on niestandardowego narzędziowania, a jego powierzchnia podlegała całkowitemu malowaniu pieczeniowemu, podczas gdy określone obszary wymagały malowania zanurzeniowego.
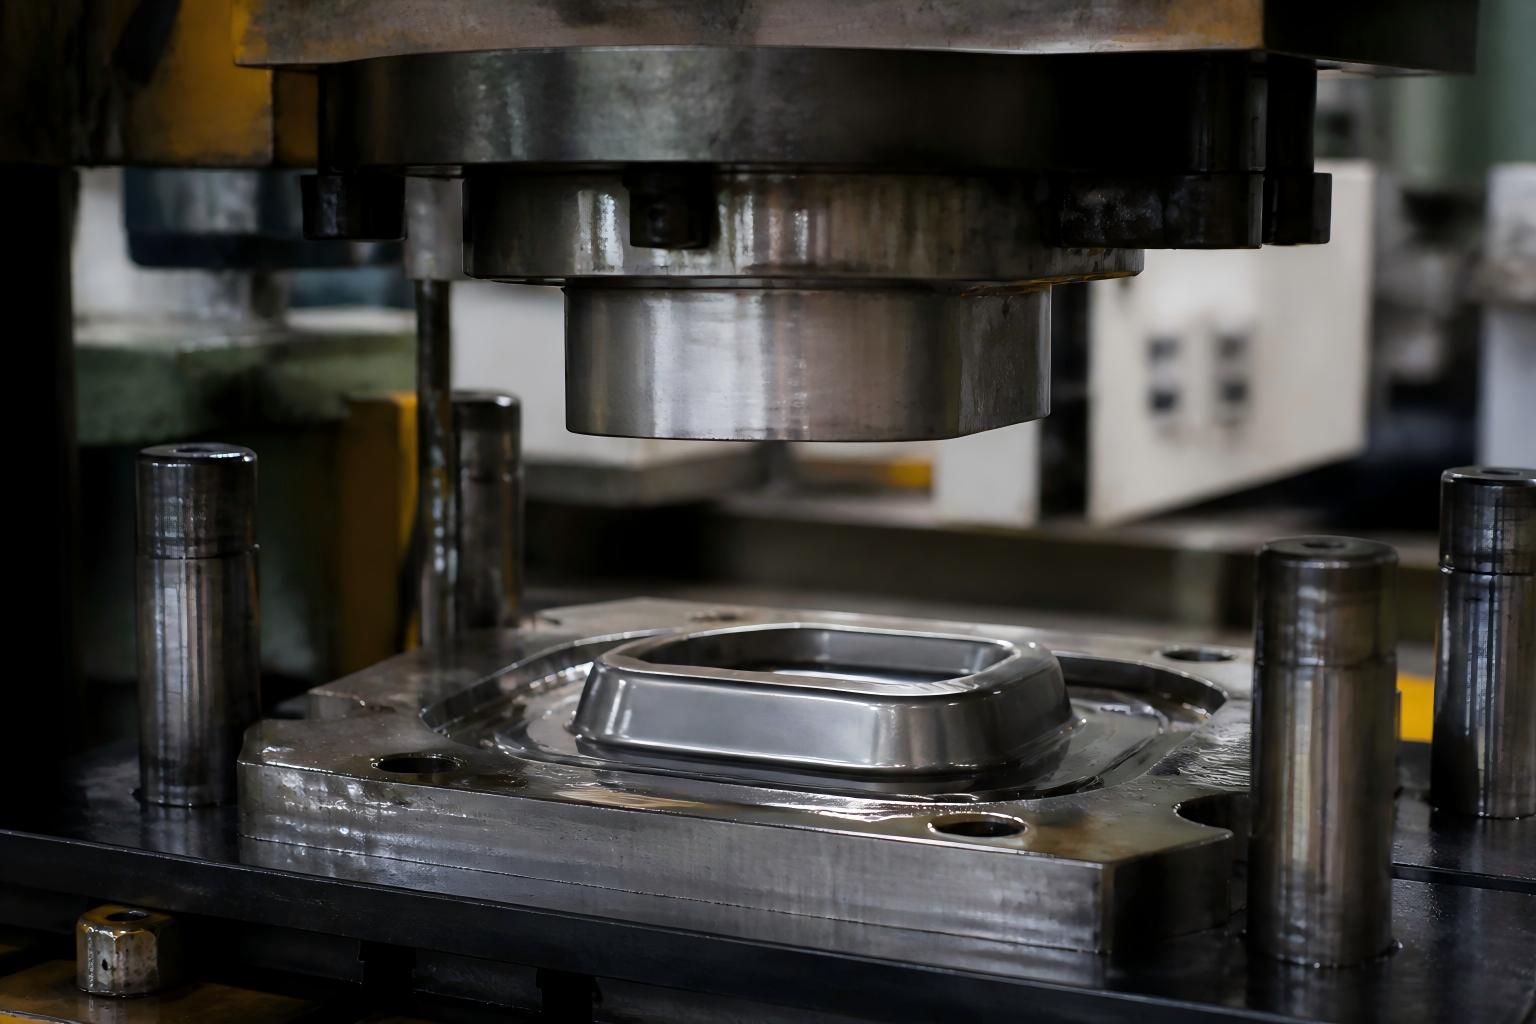
Element wygląda prosto, jednak stawiał jednocześnie trzy wymagania stronie produkcyjnej:
Po pierwsze, spójność procesu tłoczenia. Półfabrykat jest tłoczony z płaskiej blachy metalowej, a zakrzywione przejścia nie mogą marszczyć się, pękać ani odkształcać sprężynowo — w przeciwnym razie pojawiają się szczeliny przy montażu.
Po drugie, precyzja wyrównania. Sposób, w jaki pusta forma jest umieszczana w narzędziach, decyduje bezpośrednio o symetrii kształtowania. Gdy tylko wyrównanie ulegnie przesunięciu, każdy kolejny proces potęguje błąd.
Po trzecie, dwustronna powłoka powierzchniowa. Produkt wymaga całkowitego pieczeniowego malowania, aby uzyskać jednolity i odporny na warunki atmosferyczne wygląd, podczas gdy określone obszary muszą zostać zanurzone w powłoce, by stworzyć grubszy warstwowy osłonę zapewniającą odporność na zużycie, izolację lub lepsze chwytność.
To właśnie tę kombinację problemów napotkał klient u swojego poprzedniego dostawcy: zmiany wymiarowe partii do partii w uformowanych elementach oraz różnice barwne i braki powłoki tam, gdzie malowanie pieczeniowe styka się z powłoką zanurzeniową.
Zawsze wierzyliśmy, że 80% problemów jakościowych związanych z częściami tłoczonymi jest ustalanych już na etapie projektowania narzędzi. Dlatego pierwszym krokiem w tym projekcie nie było rozpoczęcie produkcji – lecz otwarcie narzędzi.
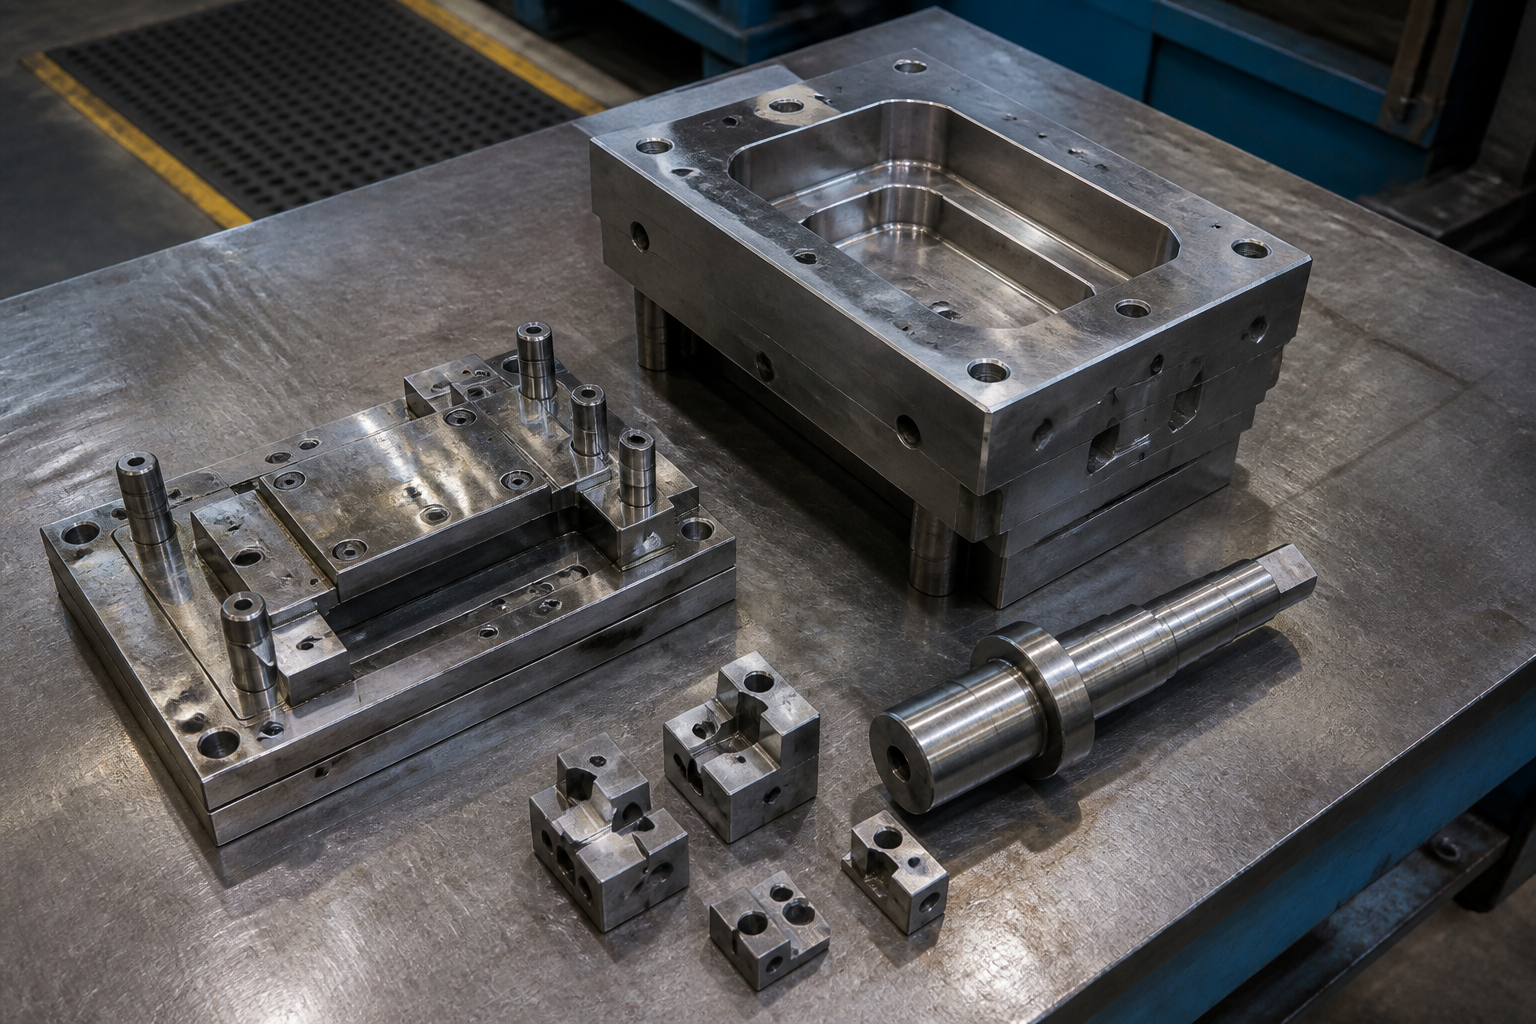
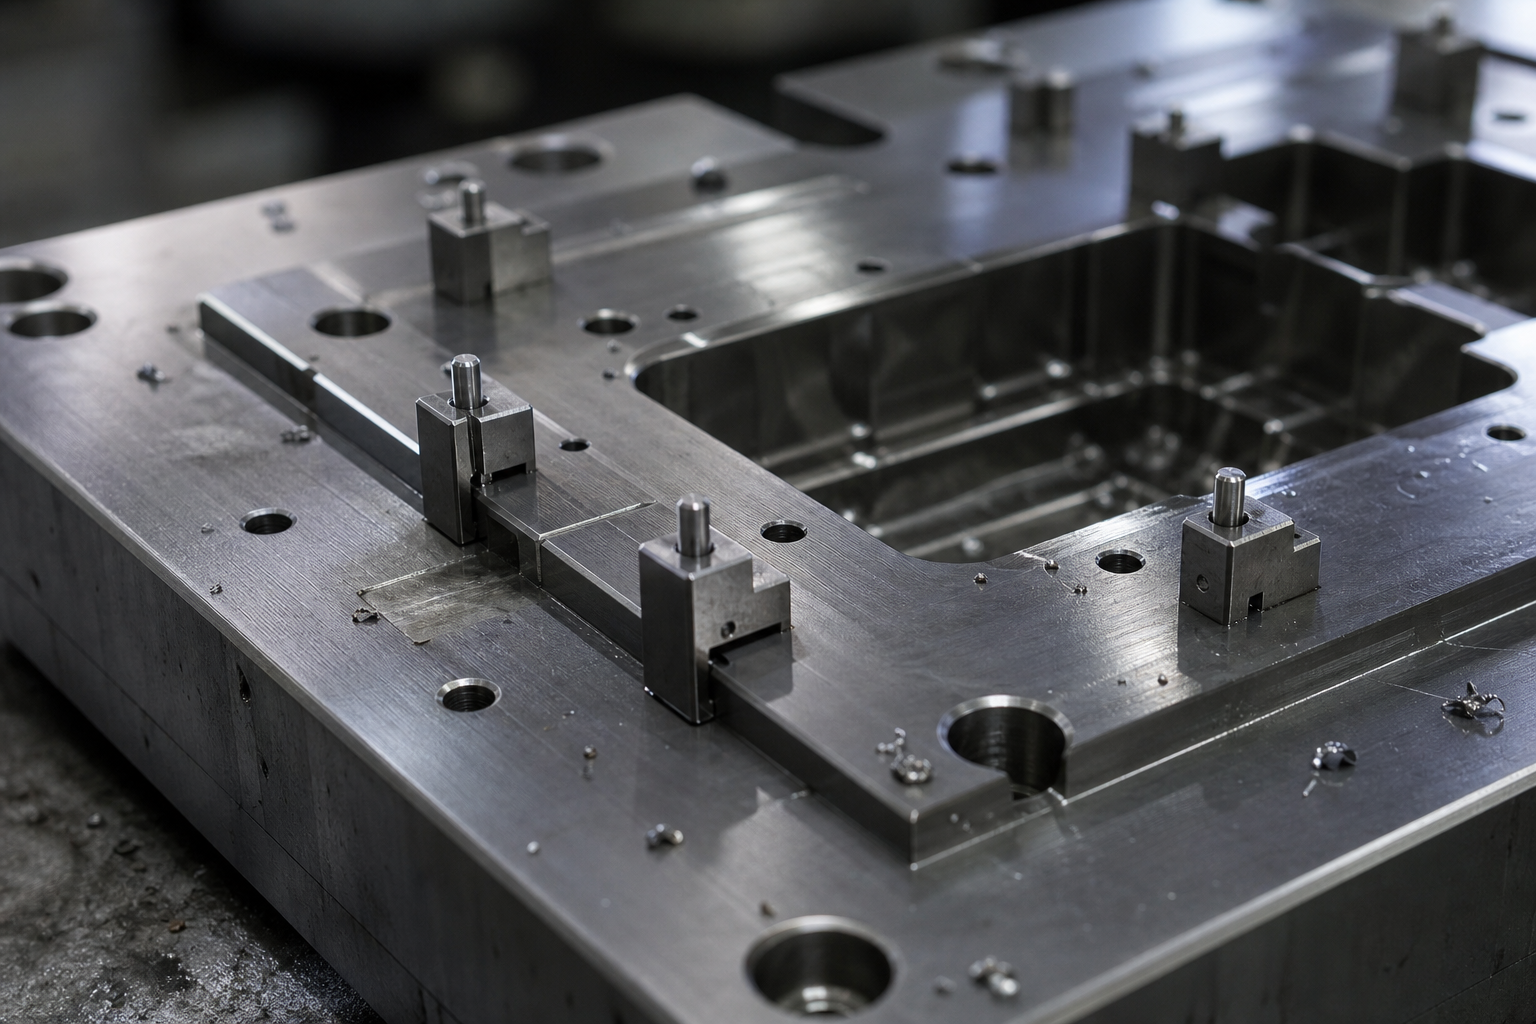
Dla tego komponentu zaprojektowaliśmy i wybudowaliśmy kompletny zestaw narzędzi specjalnych, którego kluczowymi elementami są:
Matrycy tłoczącej |
Steruje przepływem materiału i profilem kształtowania, kontrolując stosunek wydłużenia w celu uniknięcia marszczenia się i pękania. |
Wyciskalnic |
Działa w połączeniu z matrycą ciągnącą, zapewniając stabilne i niezawodne ciśnienie kształtujące. |
Górny blok kształtujący matrycy dolnej |
Wykonuje lokalne odwracanie i dostrajanie na końcu procesu kształtowania, dzięki czemu przejścia między złożonymi powierzchniami zakrzywionymi są bardziej płynne. |
Wyrównanie frezowane w matrycy dolnej |
Odniesienie wykonane bezpośrednio w matrycy dolnej, dzięki czemu półfabrykat zajmuje za każdym razem identyczne położenie. |
Cztery dodatkowe punkty wyrównania |
Wzmocnienie zaprojektowane specjalnie z uwzględnieniem konkretnego problemu klienta. Poprzez dodanie czterech punktów lokalizacji w kluczowych miejscach ograniczamy przesunięcie półfabrykatu do znacznie mniejszego zakresu, rozwiązując na korzeniu problem spójności partii. |
Wartość tego wyposażenia nie polega na tym, że „może kształtować”, lecz na tym, że kształtuje w sposób identyczny za każdym razem.
Po pomyślnym ukończeniu etapu formowania kolejnym wyzwaniem było obróbka powierzchni.
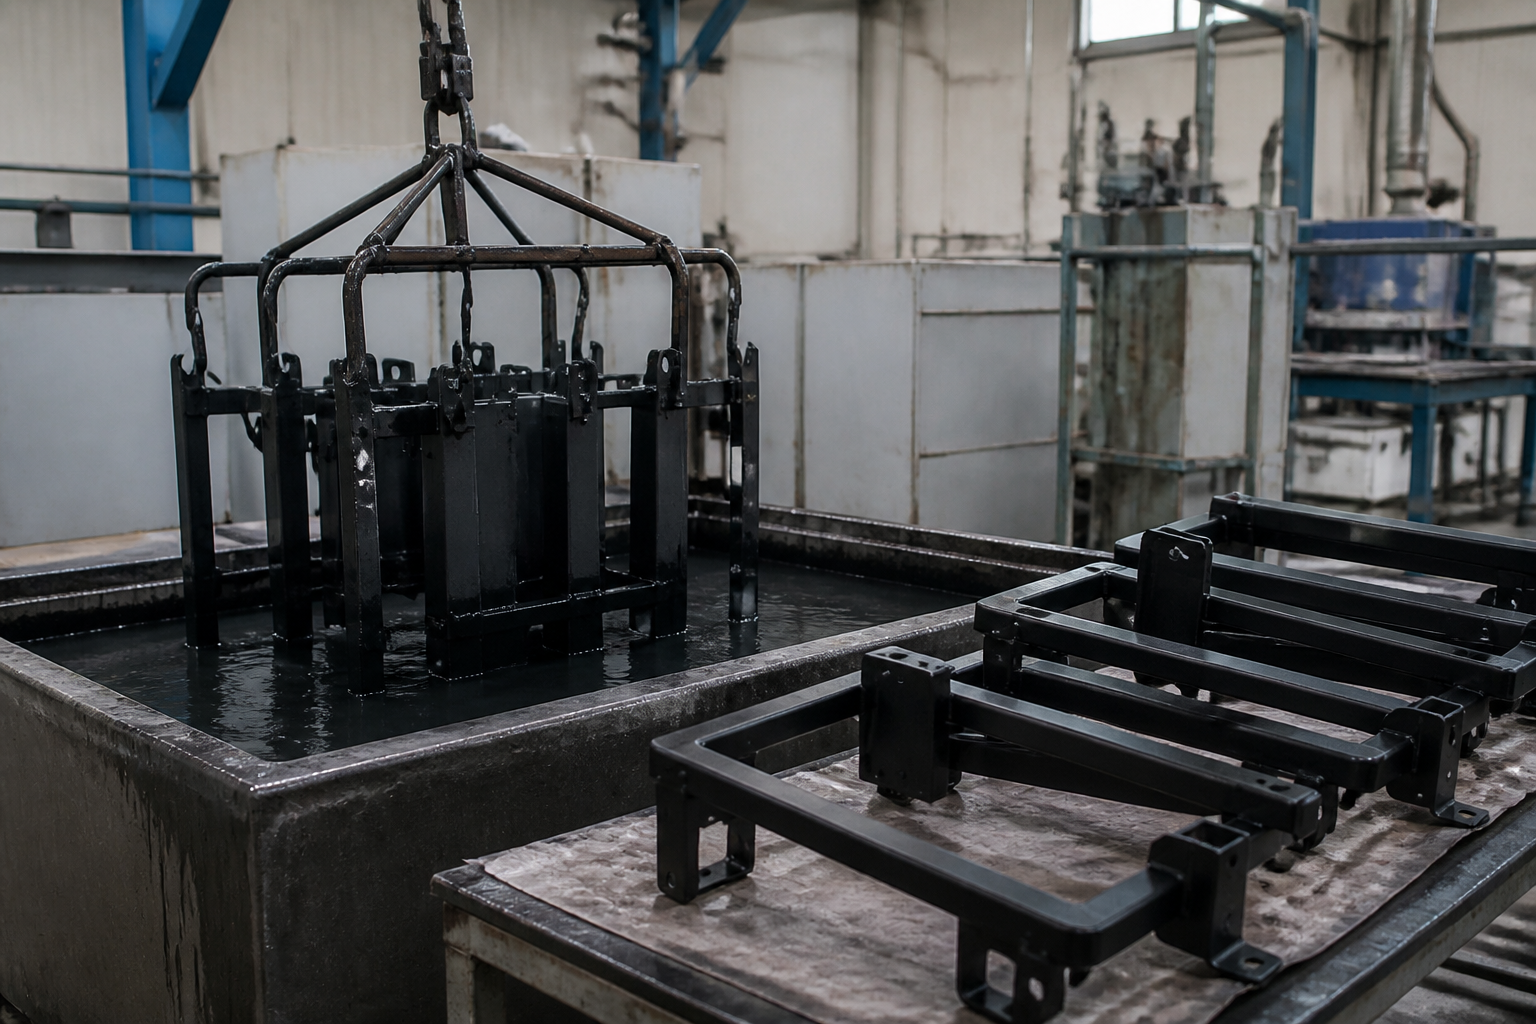
Zastosowaliśmy proces w kolejności: najpierw pieczeniowe malowanie, a następnie zanurzeniowe pokrywanie: ogólne pieczeniowe malowanie zapewnia estetykę i odporność na warunki atmosferyczne, podczas gdy lokalne zanurzeniowe pokrywanie tworzy grubszy plastikowy warstwę ochronną w określonych obszarach.
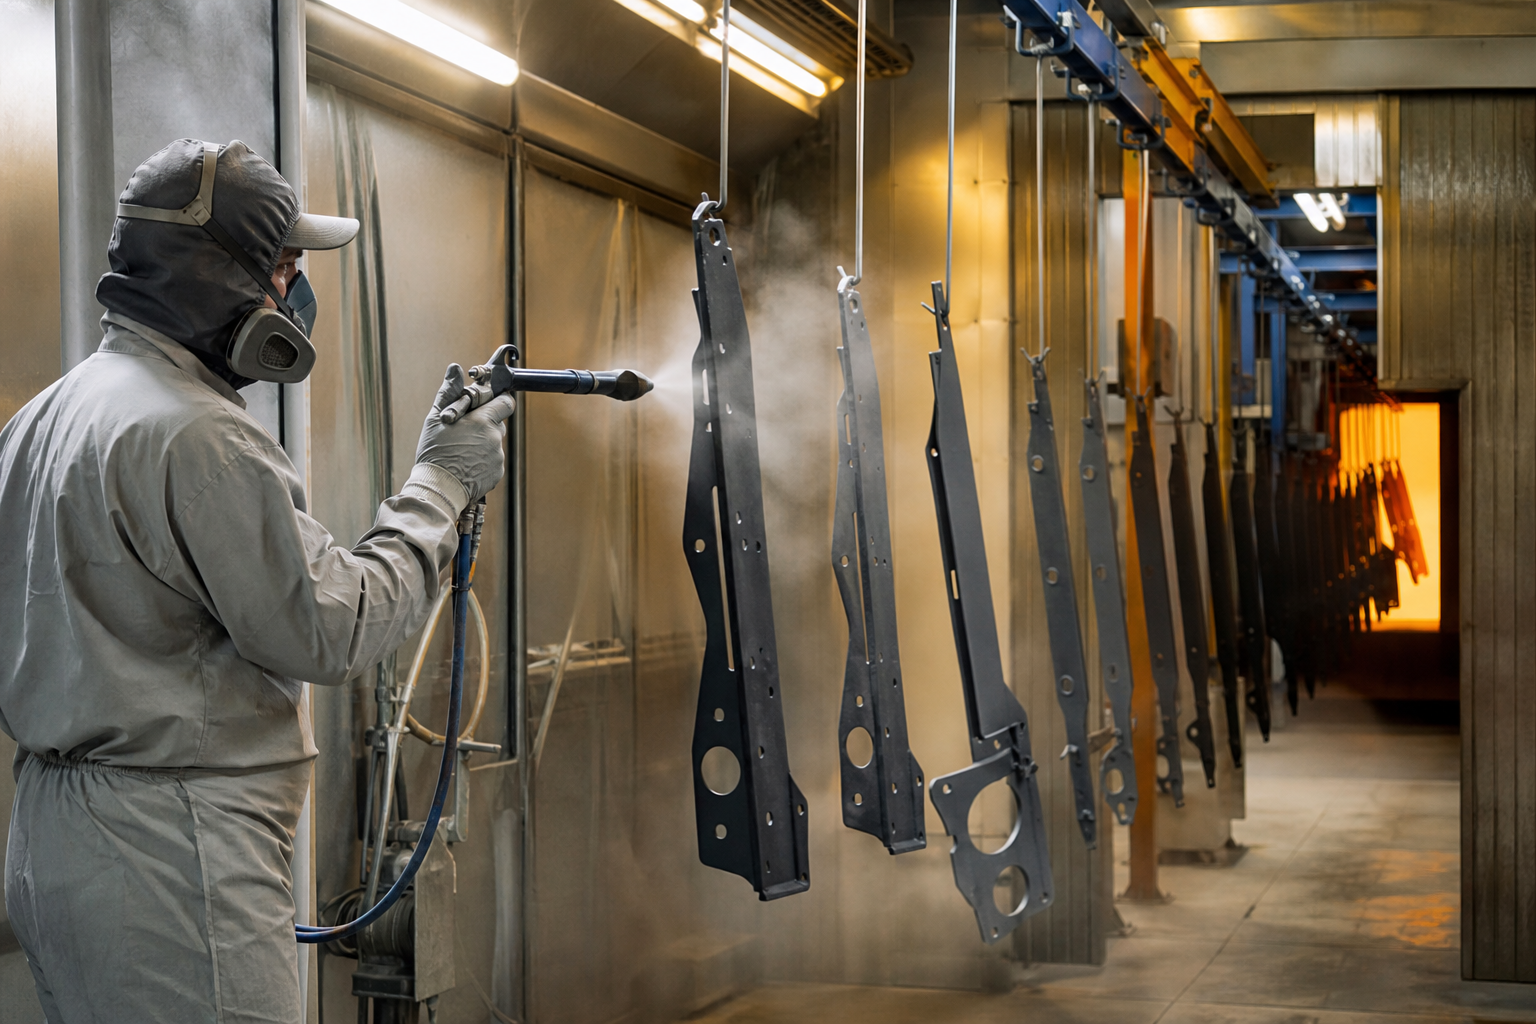
Rzeczywistą trudnością jest granica między tymi dwoma procesami. Aby ją obsłużyć, stosujemy specjalne maski do precyzyjnego określenia obszarów objętych zanurzeniowym pokrywaniem oraz przeprowadzamy testy przyczepności i pobieramy próbki grubości powłoki w każdej partii — zapewniając, że obszary pokryte pieczeniowym malowaniem nie rozpływają się, obszary pokryte zanurzeniowo nie przekraczają krawędzi, a połączenie między obiema powłokami nie odstaje.
Projekt został zrealizowany: części kształtowane, które są stabilne pod względem wymiarowym od partii do partii i przechodzą montaż za pierwszym razem; wyraźna granica między powłoką pieczeniową a powłoką zanurzeniową bez różnic w kolorze i bez miejsc niepokrytych; oraz kompletny zestaw niestandardowych narzędzi trwale dostosowanych do potrzeb klienta, dzięki czemu kolejne zamówienia wymagają jedynie ponownego uruchomienia produkcji — bez konieczności ponownej próbkowania.
Specjalizujemy się w obróbce blachy oraz tłoczeniu elementów metalowych, oferując także wspierające procesy obróbki powierzchniowej, takie jak powłoki pieczeniowe, powłoki zanurzeniowe, powłoki natryskowe oraz galwanizacja. Jeśli produkt wymaga zarówno skomplikowanej formy z dokładnym dopasowaniem kształtów, jak i wielu etapów obróbki powierzchniowej, prześlij nam rysunek lub próbkę — wolałbyśmy rozwiązać problemy związane z masową produkcją już na etapie projektowania narzędzi.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - POLITYKA PRYWATNOŚCI