Vid utlåtning av metallkomponenter är det vanligtvis de projekt som misslyckas i massproduktionsstadiet där två krav samverkar: noggrannhet i justering och konsekvens mellan olika partier av en dragen del, samt utbytet när en enskild komponent måste genomgå fler än en ytbearbetningsprocess. Nyligen slutförde vi ett mycket representativt fall åt en utländsk industriell kund – en metallkomponent som först bearbetas genom tillverkning av plåtdelar och sedan formas genom dragning. Den krävde specialverktyg, och dess yta måste färgas med bakfärg över hela ytan, medan vissa områden krävde neddoppning.
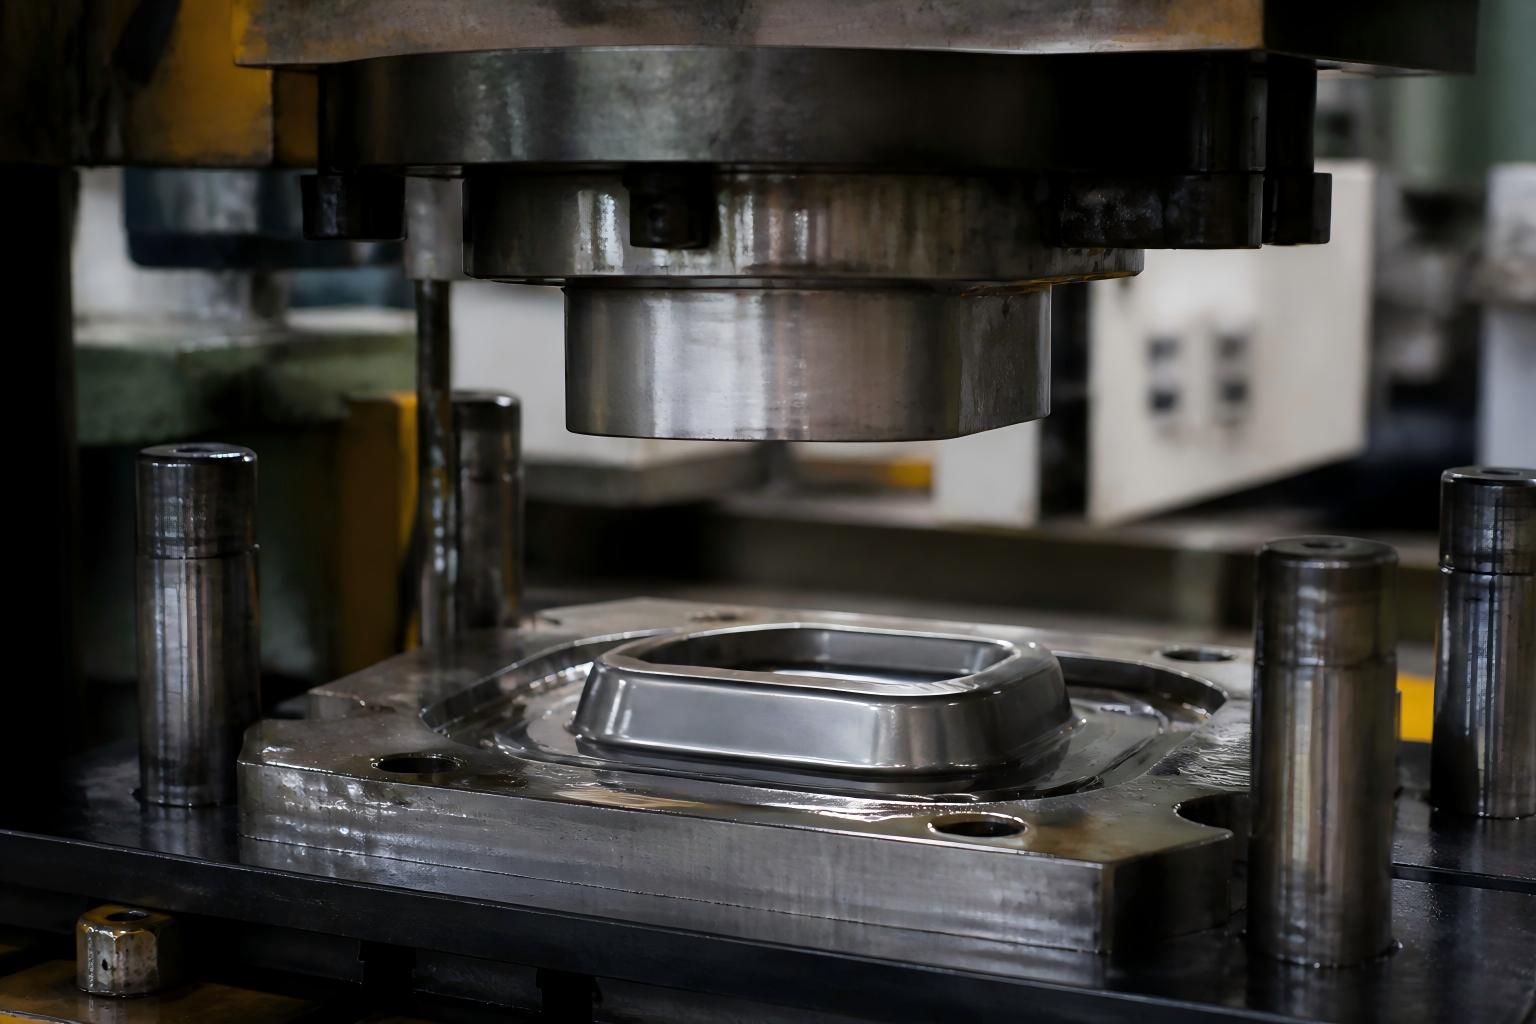
Komponenten ser enkel ut, men ställde samtidigt tre krav på tillverkningssidan:
Först krävdes konsekvens i dragningen. Blanken dras från platt plåt, och de böjda övergångarna får inte vecklas, spricka eller återböja sig – annars uppstår glipor vid montering.
Andra, justeringens precision. Hur blanken placeras i verktyget avgör direkt symmetrin hos formningen. När justeringen avviker förstärks felet i varje efterföljande process.
Tredje, den dubbla ytytan. Produkten måste glödgas med färg över hela ytan för ett enhetligt, väderbeständigt utseende, medan vissa områden måste doppas för att skapa ett tjockare skyddslager mot slitage, isolering eller grepp.
Det som kunden stött på hos sin tidigare leverantör var just denna kombination: dimensionell avvikelse mellan partier av de formade delarna samt färgskillnader och bortglömd beläggning där glödgningsfärgen möter doppfärgen.
Vi har alltid ansett att 80 % av kvalitetsproblemen för en dragen del bestäms redan i verktygsdesignfasen. Därför var det första steget i detta projekt inte produktion – utan att öppna verktygen.
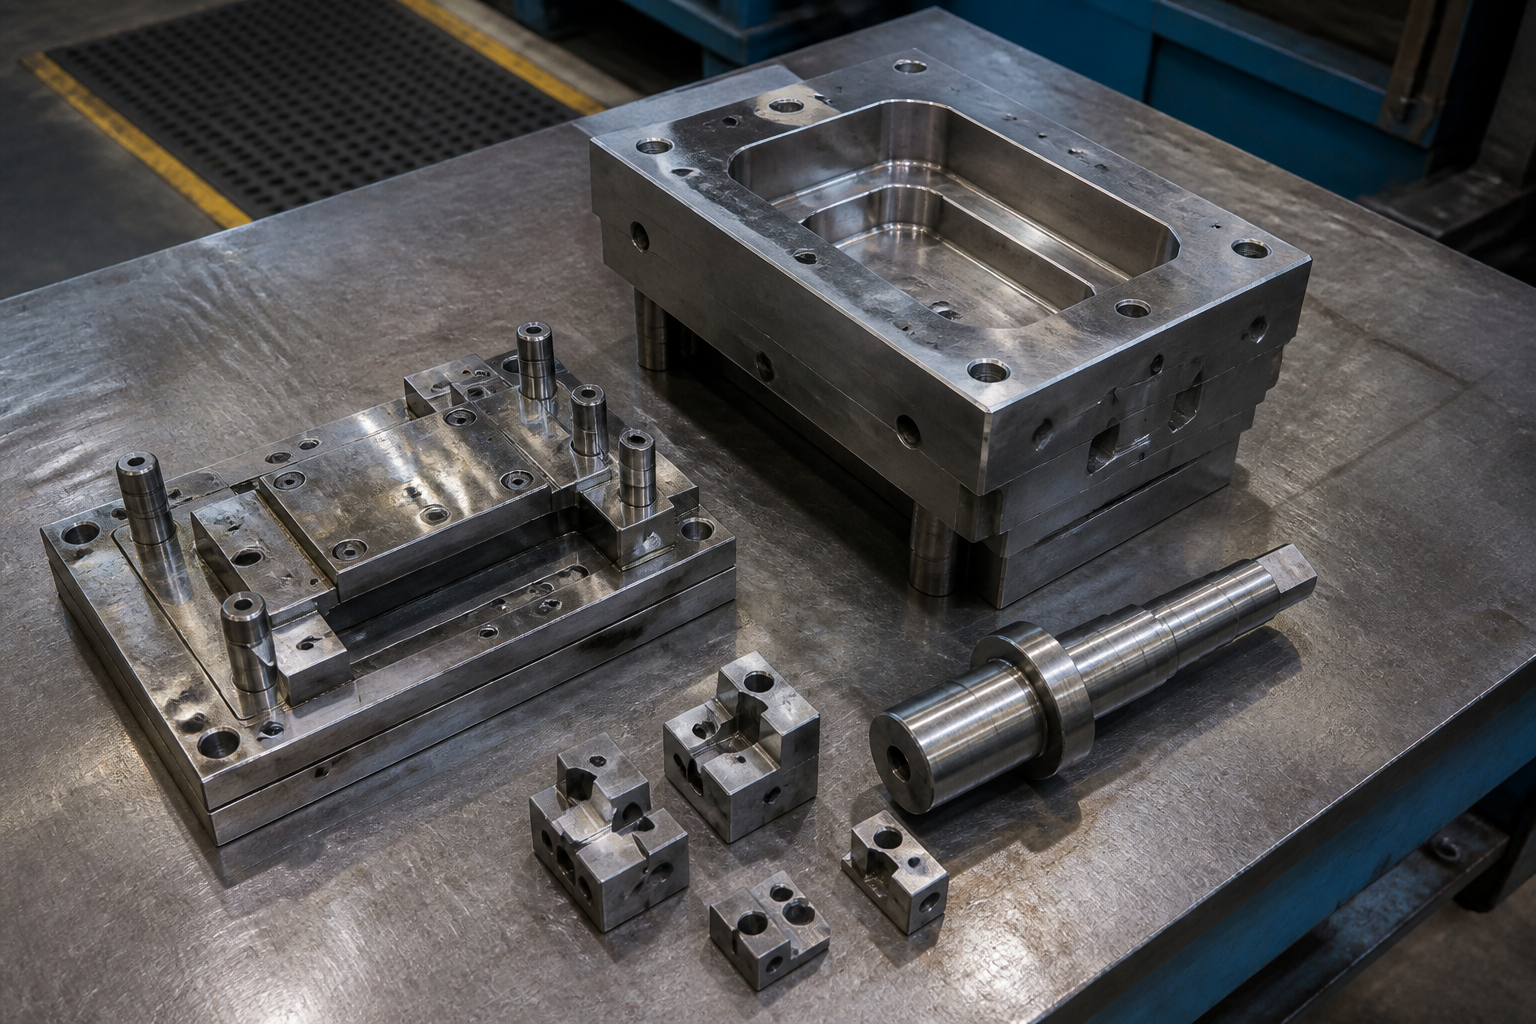
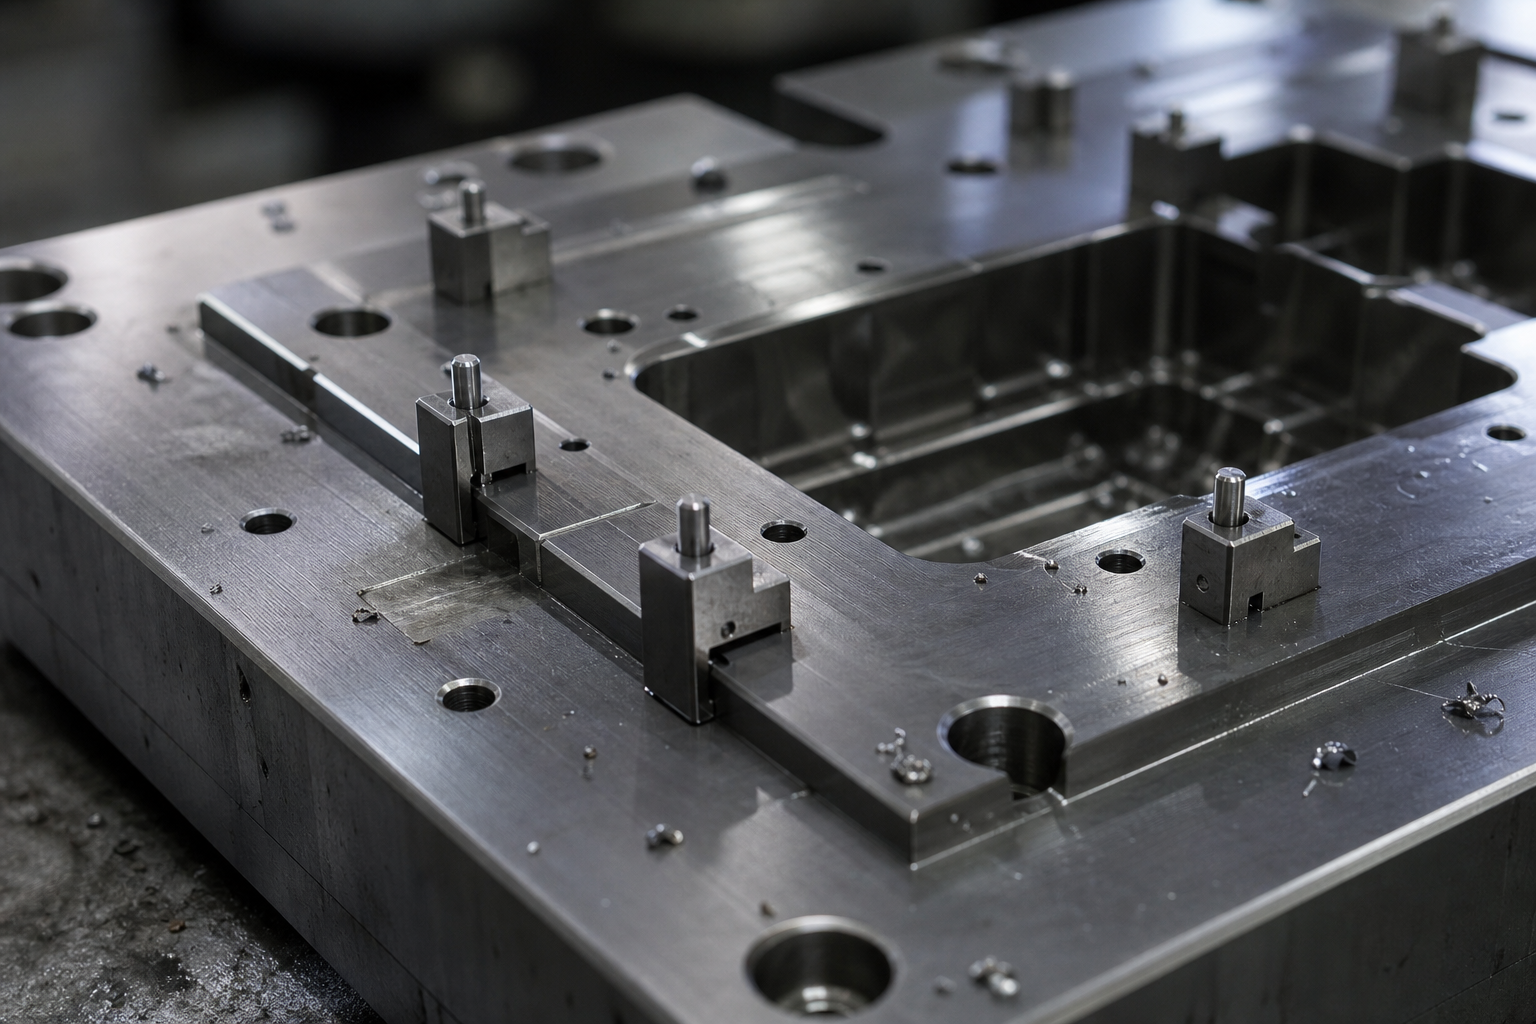
För denna komponent utformade och byggde vi ett helt anpassat verktygssats, vars kärnkomponenter inkluderar:
Dragverktyget |
Styr materialflödet och formprofilen samt reglerar dragförhållandet för att undvika veck och rivningar. |
Punch |
Fungerar tillsammans med dragdosen för att leverera stabil och pålitlig formtryck. |
Undre-dosens formande svängblock |
Utför lokal vändning och dimensionering i slutet av formningen, så att komplexa krökta ytor övergår smidigare. |
Undre-dosens fräsade justeringsmarkeringar |
En referensyta som är fräst direkt in i undre-dosen, så att blanken placeras identiskt varje gång. |
Fyra ytterligare justeringspunkter |
En förstärkning som är utformad specifikt för att lösa kundens problemområde. Genom att lägga till fyra positionsbestämmande punkter på kritiska ställen minskar vi blankens förflyttning till ett mycket mindre intervall, vilket löser problemet med konsistens mellan olika partier vid roten. |
Värdet med denna verktygslösning är inte att den "kan forma" – utan att den formar identiskt varje enskild gång.
När formningen var klar blev ytbehandlingen den andra utmaningen.
Vi använde en tvåstegsprocess: först ugnslackering, sedan nedsänkningsbeläggning. Den totala ugnslackeringen säkerställer utseende och väderbeständighet, medan lokal nedsänkningsbeläggning skapar ett tjockare plastskyddslager på de specificerade områdena.
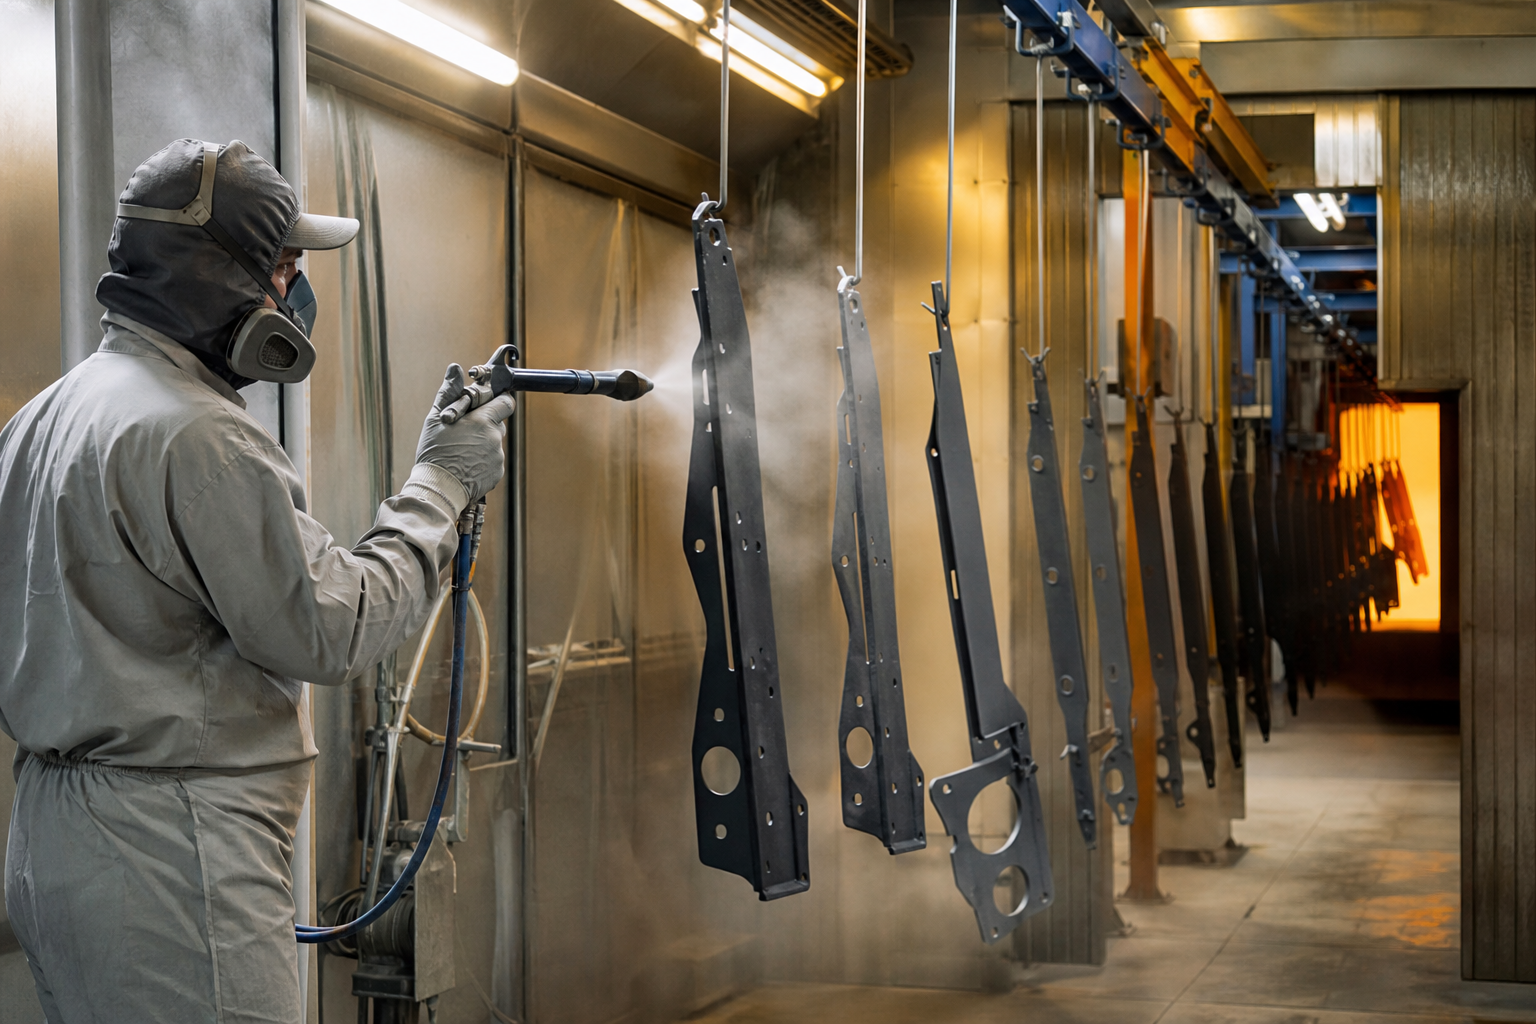
Den verkliga svårigheten ligger i gränsområdet mellan de två processerna. För att hantera detta använder vi skyddsfikser för att exakt definiera de områden som ska nedsänkningsbeläggas, och vi utför vidhäftningstester samt provtagning av beläggningstjocklek på varje parti – för att säkerställa att ugnslackerade områden inte rinner, att nedsänkningsbeläggda områden inte flödar över kanten och att övergången mellan de två ytytorna inte lossnar.
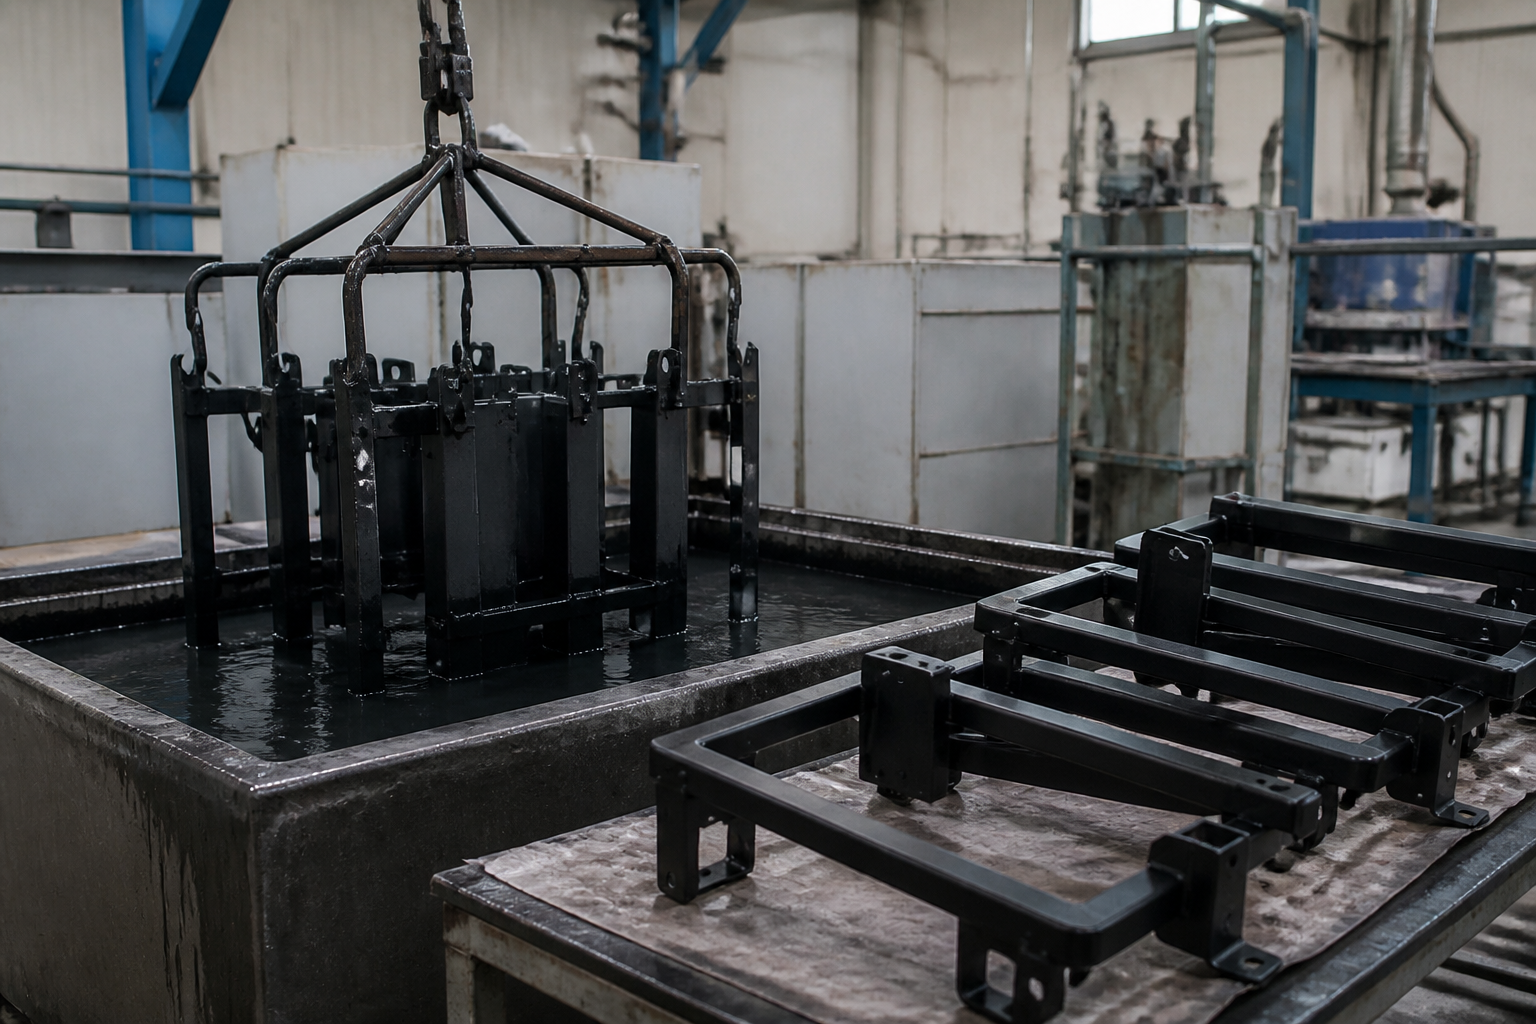
Projektet levererade: formade delar som är dimensionellt stabila från parti till parti och som monteras korrekt vid första försöket; en ren gräns mellan bakfärg och dippläckning utan färgskillnader och utan bristande beläggning; samt en komplett anpassad verktygssats som är fastställd för kunden, så att upprepad beställning endast kräver en produktionsstart – ingen ny provtagning behövs.
Vi fokuserar på plåtbearbetning och dragning av metallkomponenter, med stödprocesser för ytbearbetning inklusive bakfärg, dippläckning, spraylackering och galvanisering. Om din produkt innebär både komplex formningsjustering och flera ytbearbetningssteg, skicka oss ditt ritningsunderlag eller ett prov – vi föredrar att lösa massproduktionsproblemen tidigt, redan i verktygsstadiet.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - Integritetspolicy