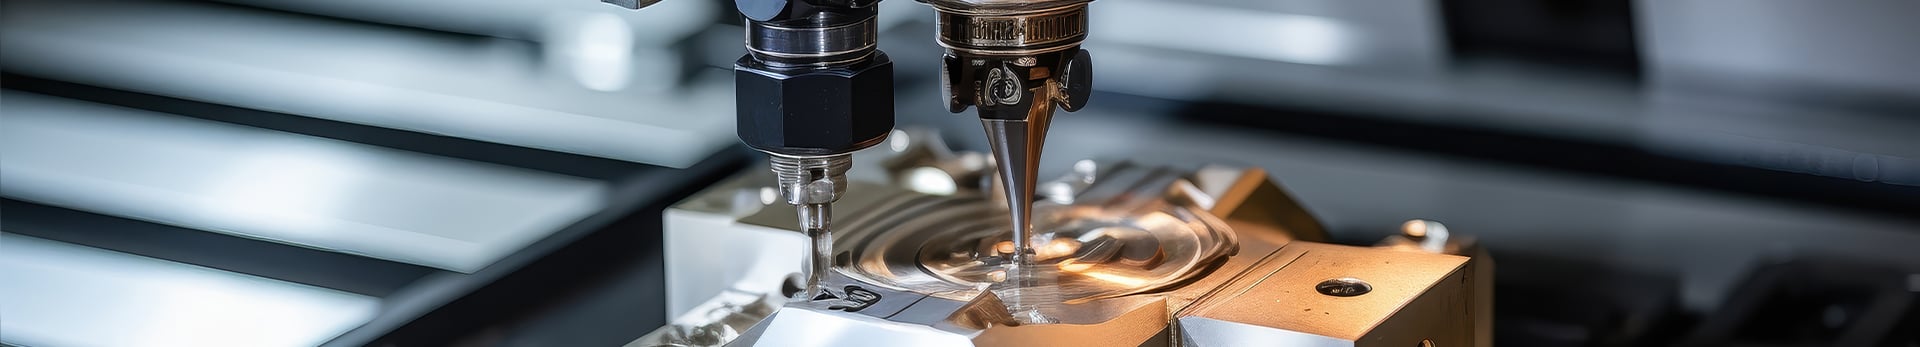
Dans la sous-traitance de composants métalliques, les projets qui échouent à l’étape de production de série sont généralement ceux où deux exigences se cumulent : la précision d’alignement et la cohérence d’un lot à l’autre pour une pièce emboutie, ainsi que le taux de rendement lorsque plusieurs traitements de surface doivent être appliqués à un seul composant. Récemment, nous avons mené à bien un cas hautement représentatif pour un client industriel étranger — un composant métallique d’abord usiné par la fabrication de tôlerie puis formé par emboutissage. Il nécessitait des outillages sur mesure, et sa surface devait recevoir une peinture par cuisson globale, tandis que certaines zones précises exigeaient un revêtement par trempage.
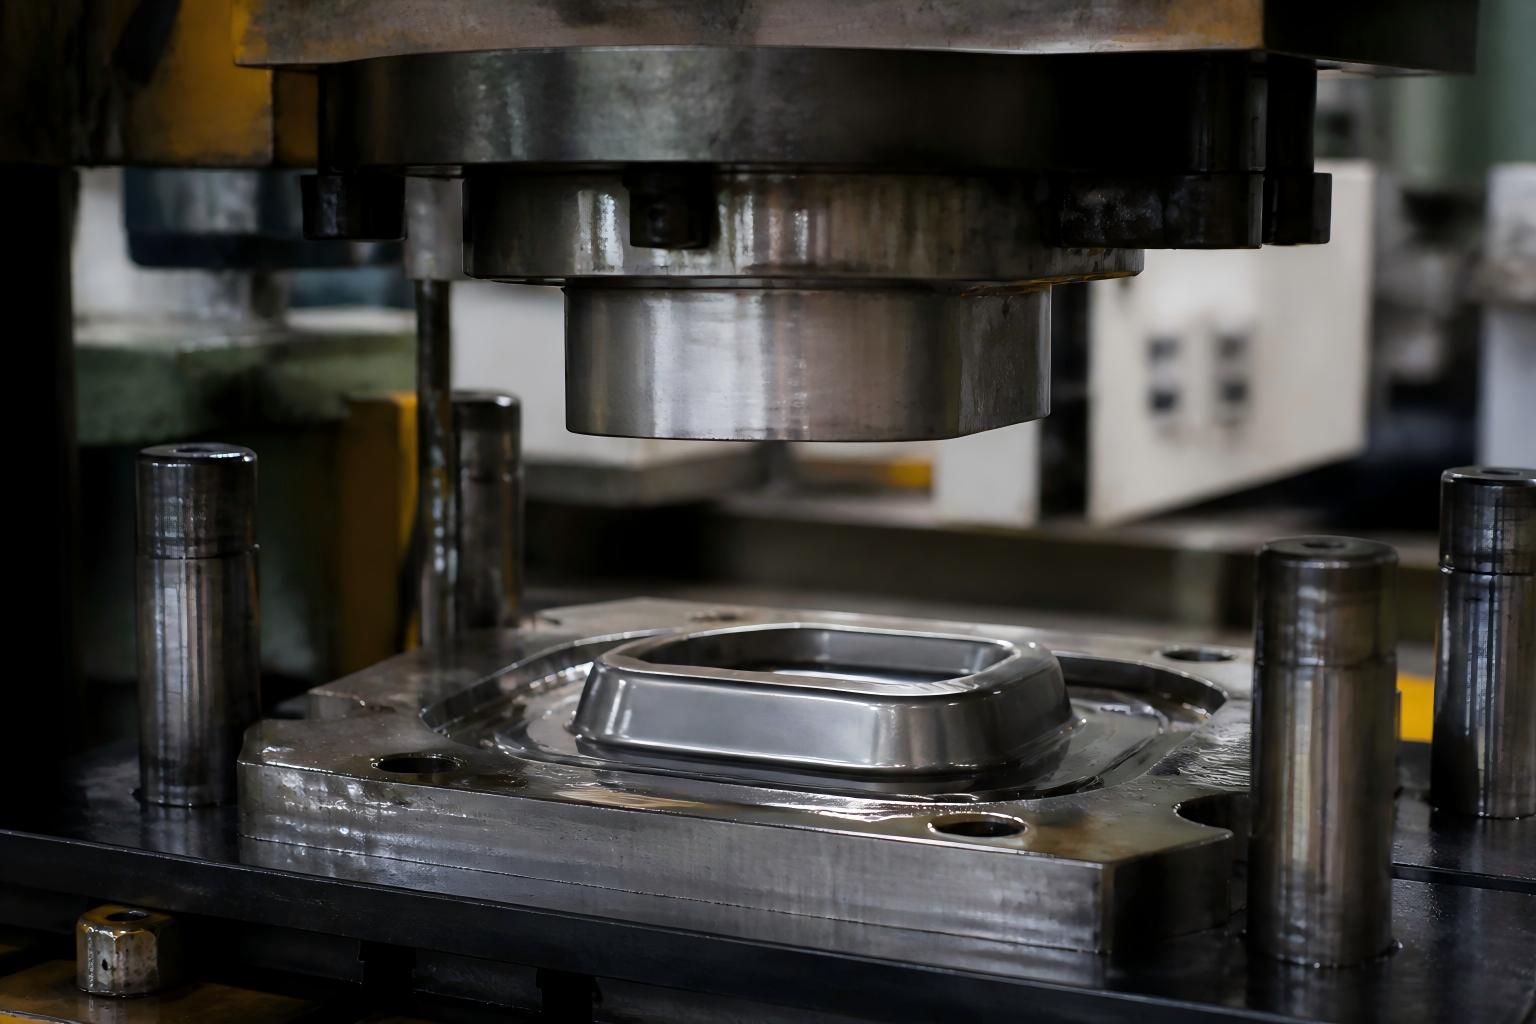
Le composant paraît simple, mais il imposait simultanément trois exigences au niveau de la fabrication :
Premièrement, la régularité de l’emboutissage. La tôle plate est emboutie en flan, et les transitions courbes ne doivent ni froncer, ni déchirer, ni revenir en arrière — sans quoi des jeux apparaissent lors du montage.
Deuxièmement, la précision d’alignement. La façon dont la pièce brute est positionnée dans l’outillage détermine directement la symétrie de la formage. Dès que l’alignement dérive, chaque opération en aval amplifie l’erreur.
Troisièmement, la finition double face. Le produit nécessite une peinture cuite sur l’ensemble de sa surface pour obtenir un aspect uniforme et résistant aux intempéries, tandis que certaines zones doivent être trempées afin de former une couche protectrice plus épaisse, destinée à assurer la résistance à l’usure, l’isolation ou l’adhérence.
Ce que le client avait rencontré chez son précédent fournisseur était précisément cette combinaison : des écarts dimensionnels d’un lot à l’autre sur les pièces embouties, ainsi que des différences de teinte et des zones non recouvertes là où la peinture cuite rencontre la peinture par trempage.
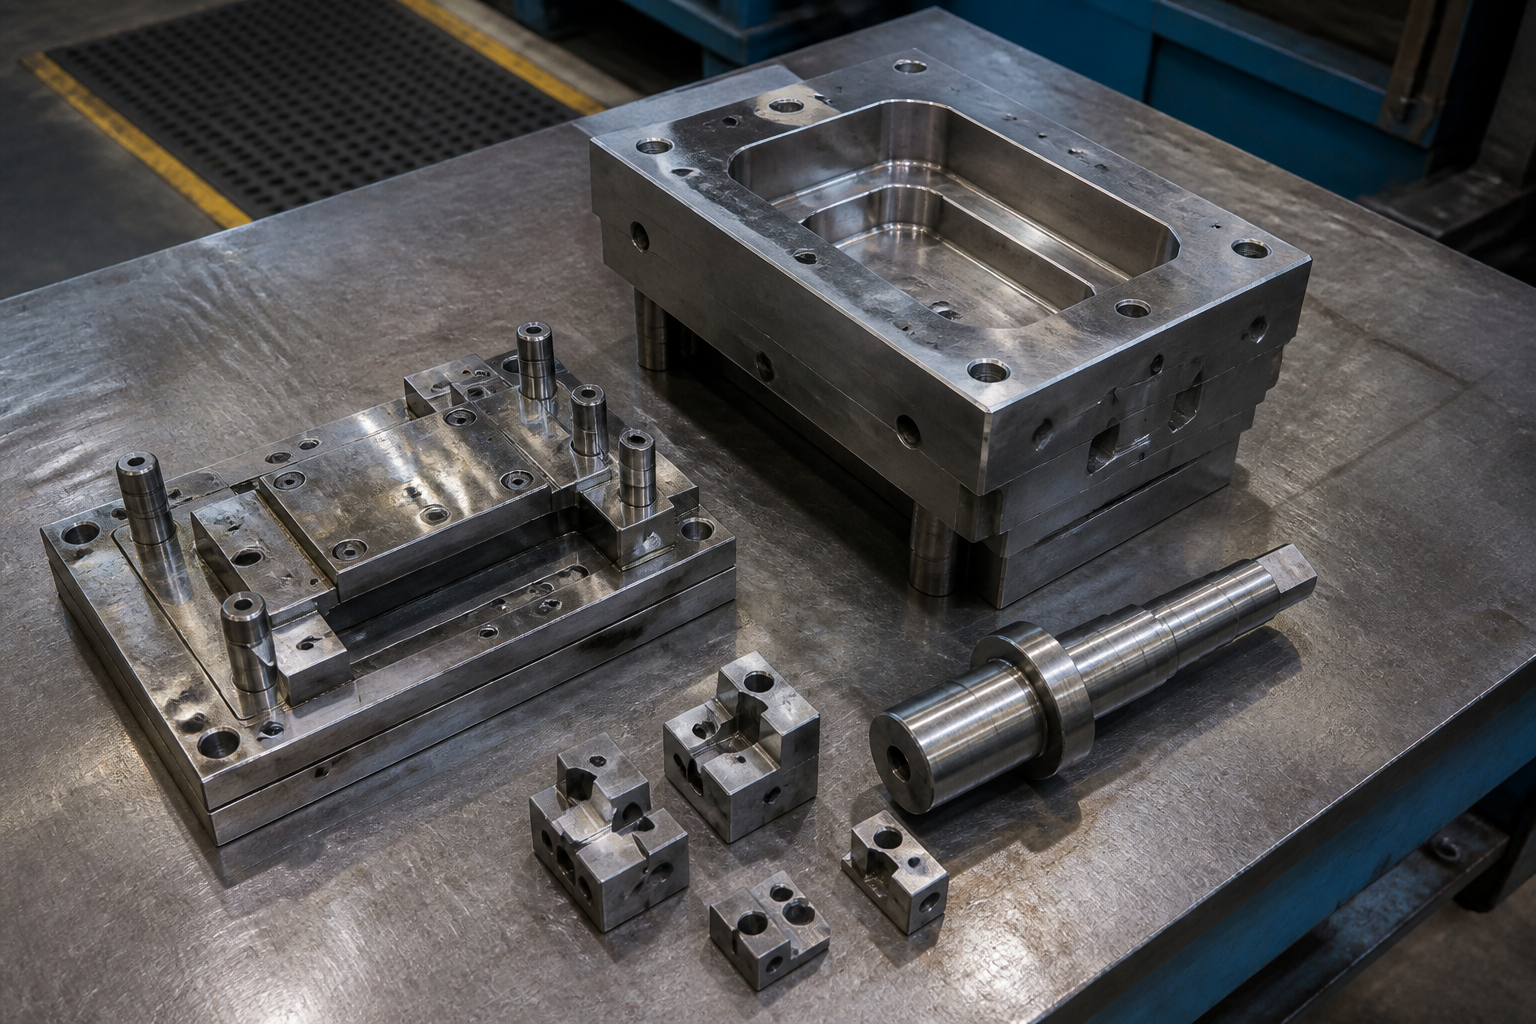
Nous avons toujours considéré que 80 % des problèmes de qualité d’une pièce emboutie sont déterminés dès la phase de conception de l’outillage. Ainsi, la première étape de ce projet n’était pas la production, mais l’ouverture des outillages.
Pour cette composante, nous avons conçu et fabriqué un jeu d’outillages entièrement personnalisé, dont les éléments centraux comprennent :
Matrice d'emboutissage |
Régule le flux de matière et le profil de formage, en contrôlant le rapport d’emboutissage afin d’éviter les plis et les déchirures. |
Poinçon |
Fonctionne conjointement avec la matrice d’emboutissage pour assurer une pression de formage stable et fiable. |
Bloc oscillant de formage inférieur |
Effectue un retournement local et un calibrage à la fin du formage, permettant ainsi des transitions plus fluides sur des surfaces courbes complexes. |
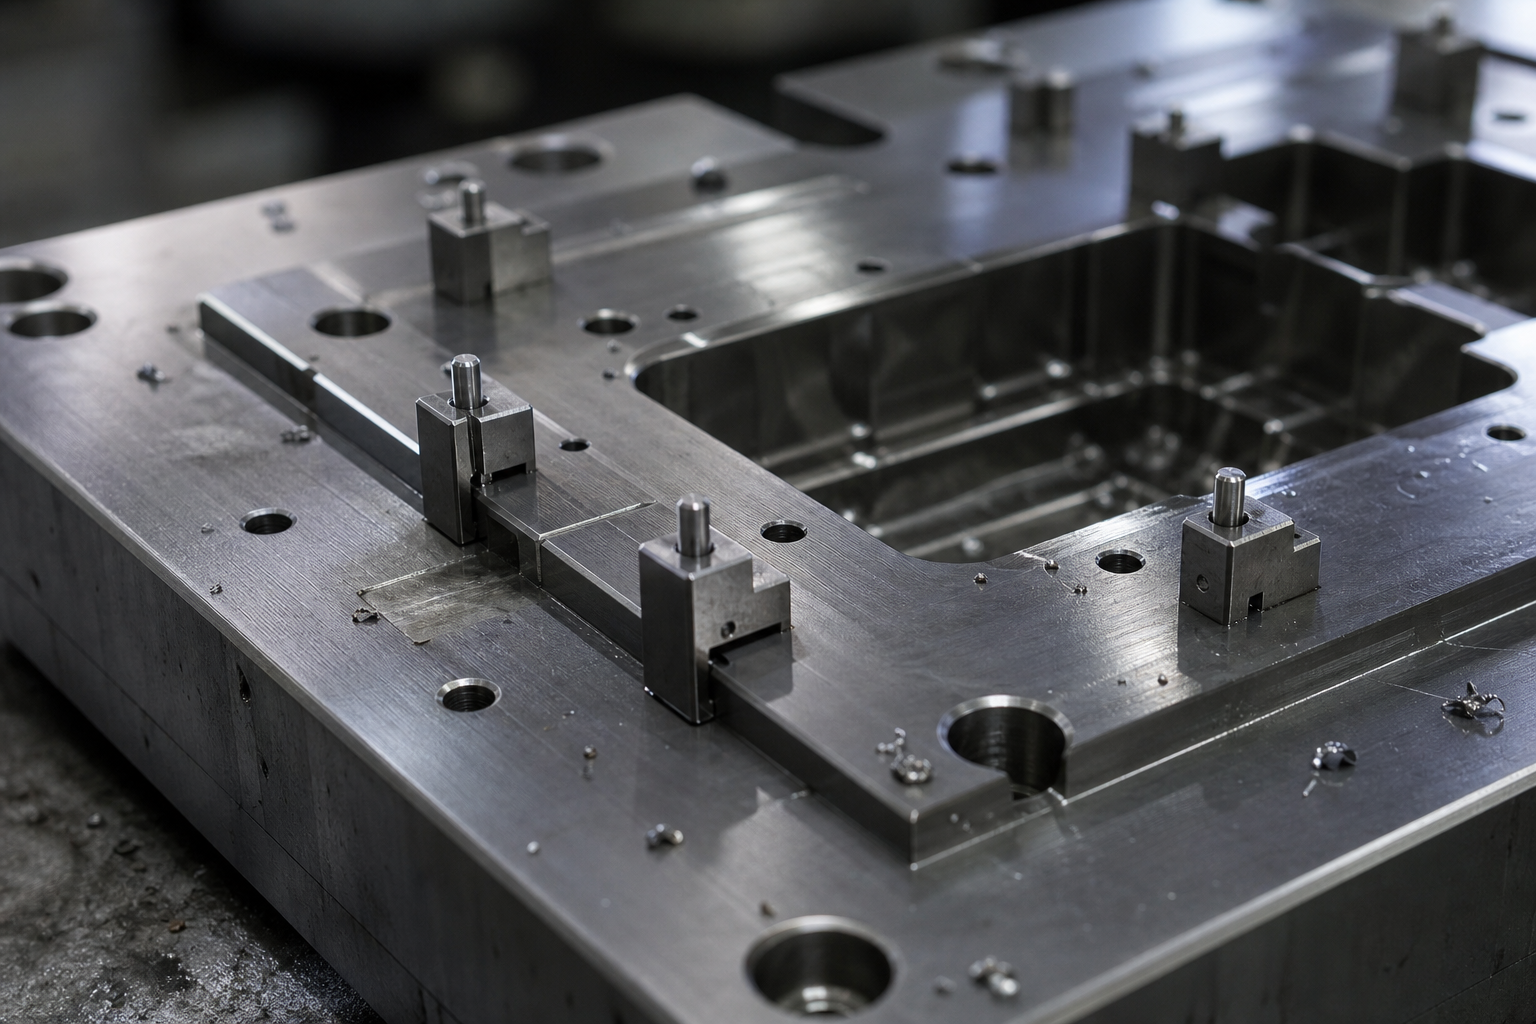
Alignement usiné de la matrice inférieure |
Un repère usiné directement dans la matrice inférieure, garantissant que la tôle prend systématiquement la même position. |
Quatre points d’alignement supplémentaires |
Un renfort conçu spécifiquement pour répondre au problème critique du client. En ajoutant quatre points de localisation à des emplacements stratégiques, nous réduisons fortement la plage de déplacement de la tôle, résolvant ainsi la problématique de reproductibilité entre lots. |
La valeur de cet outillage ne réside pas dans sa simple capacité à « formater », mais dans sa capacité à produire systématiquement des pièces identiques.
Une fois la mise en forme réussie, le deuxième défi était le traitement de surface.
Nous avons adopté une séquence de procédé « peinture par cuisson en premier, puis trempage en second » : la cuisson globale de la peinture garantit l’apparence et la résistance aux intempéries, tandis que le trempage local crée une couche plastique protectrice plus épaisse dans les zones spécifiées.
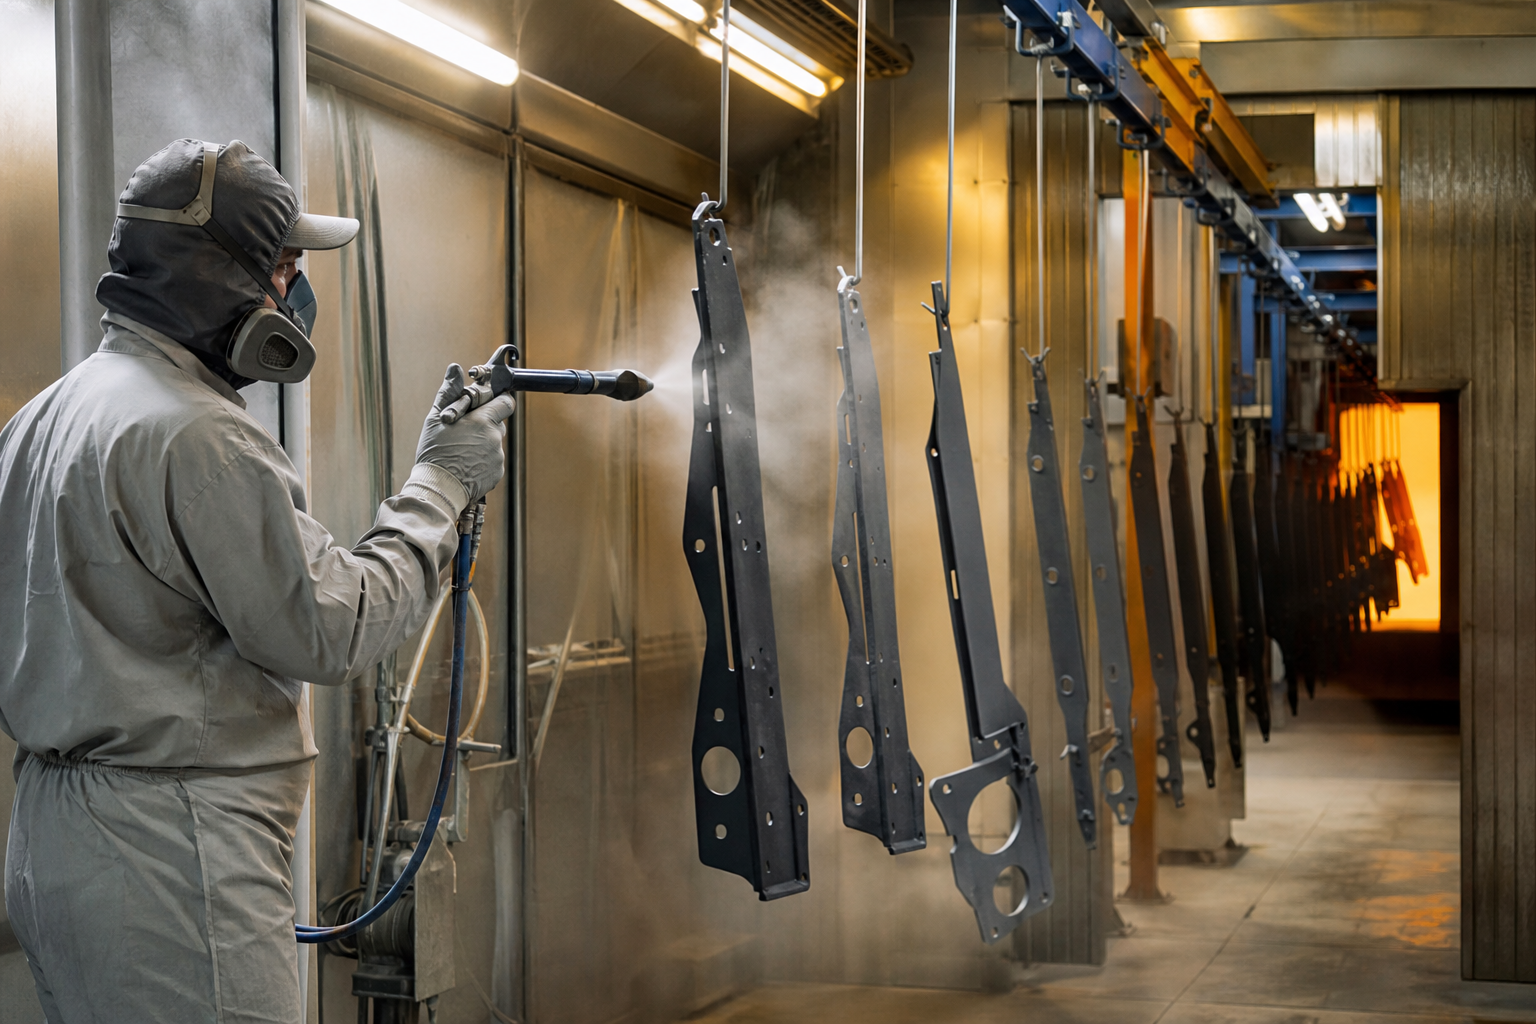
La vraie difficulté réside au niveau de la frontière entre les deux procédés. Pour y faire face, nous utilisons des gabarits de masquage afin de délimiter avec précision les zones traitées par trempage, et nous effectuons des essais d’adhérence ainsi que des prélèvements pour mesurer l’épaisseur du revêtement sur chaque lot — ce qui garantit que les zones peintes par cuisson ne coulent pas, que les zones traitées par trempage ne débordent pas sur les bords, et que la jonction entre les deux finitions ne s’écaillera pas.
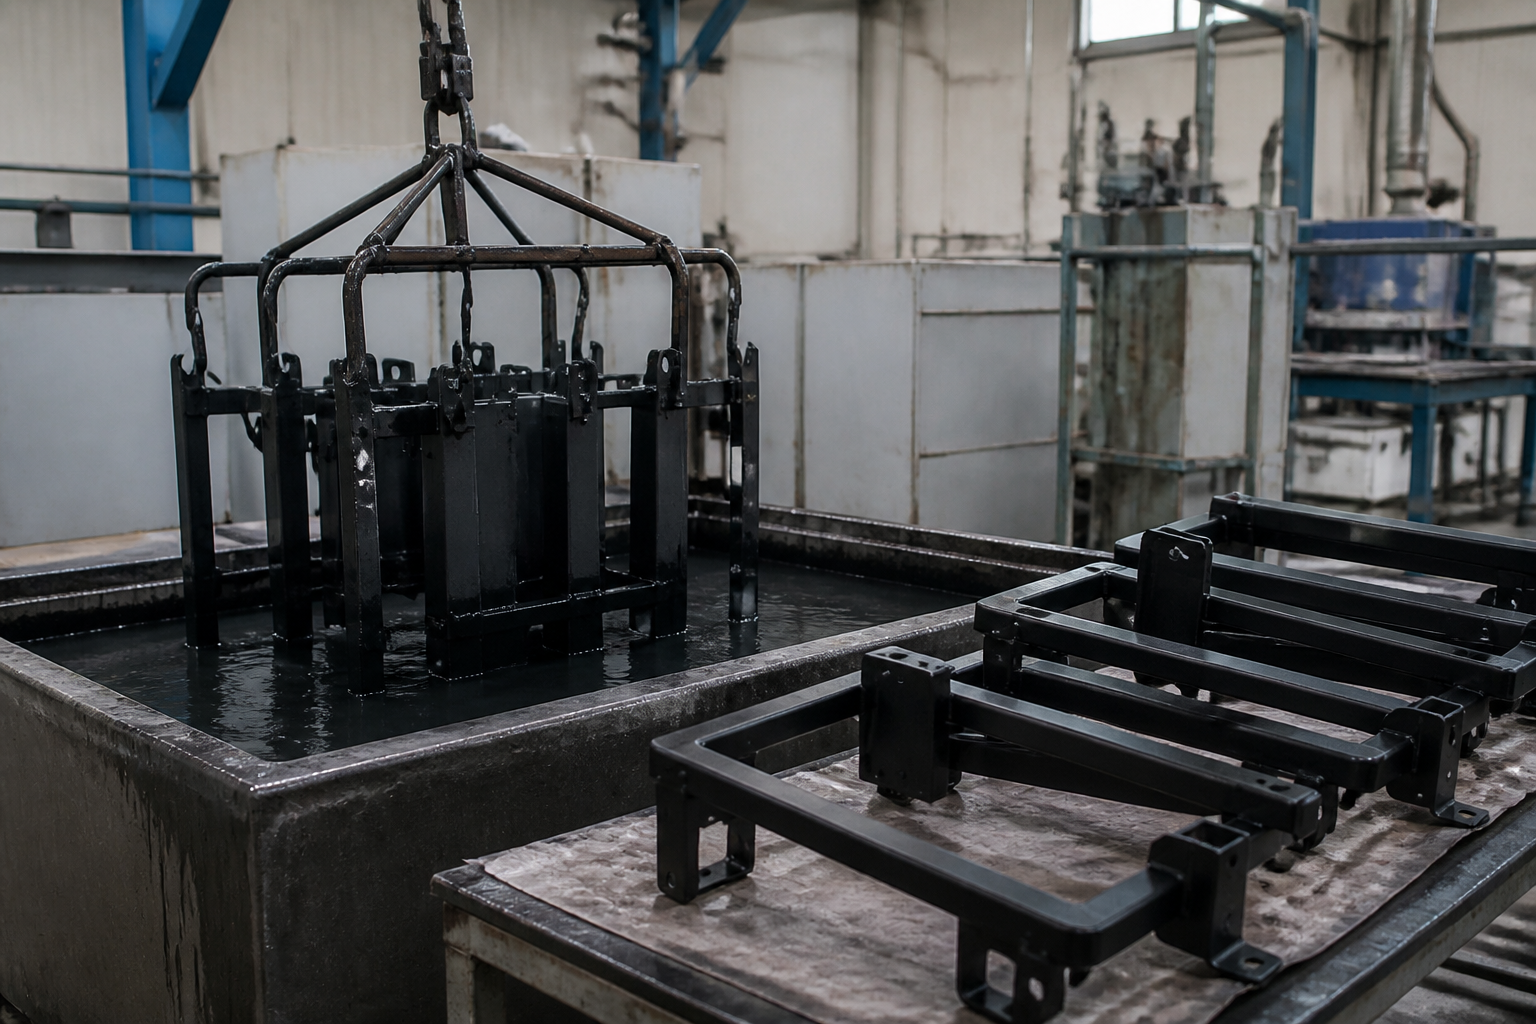
Le projet livré : des pièces embouties dimensionnellement stables d’un lot à l’autre et qui passent l’assemblage dès la première tentative ; une limite nette entre la peinture par cuisson et le revêtement par trempage, sans différence de couleur ni zone non recouverte ; et un jeu complet d’outillages sur mesure fixé pour le client, de sorte que les commandes répétées ne nécessitent qu’un redémarrage de la production — pas de nouveau prélèvement d’échantillons.
Nous nous spécialisons dans la fabrication de tôles et le façonnage de composants métalliques, avec des procédés complémentaires de traitement de surface, notamment la peinture par cuisson, le revêtement par trempage, la peinture par pulvérisation et la galvanoplastie. Si votre produit implique à la fois un alignement complexe lors de l’emboutissage et plusieurs traitements de surface, envoyez-nous votre plan ou votre échantillon — nous préférons résoudre les problèmes de production en série tôt, dès la phase d’outillage.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - Politique de confidentialité