Στην εξωτερίκευση μεταλλικών εξαρτημάτων, τα έργα που αποτυγχάνουν στο στάδιο της μαζικής παραγωγής είναι συνήθως εκείνα όπου δύο απαιτήσεις επιβάλλονται ταυτόχρονα: η ακρίβεια στοιχείων στοίχισης και η συνέπεια από παρτίδα σε παρτίδα ενός ελασμένου εξαρτήματος, καθώς και ο ρυθμός απόδοσης όταν ένα μοναδικό εξάρτημα πρέπει να υποστεί περισσότερες από μία διαδικασίες επιφανειακής επεξεργασίας. Πρόσφατα ολοκληρώσαμε μία εξαιρετικά ενδεικτική περίπτωση για έναν ξένο βιομηχανικό πελάτη — ένα μεταλλικό εξάρτημα που πρώτα επεξεργάζεται μέσω κατεργασία λαμαρινών και στη συνέχεια διαμορφώνεται με ελάσματα. Απαιτούσε εξειδικευμένα εργαλεία και η επιφάνειά του έπρεπε να βαφτεί ολόκληρη με θερμική επεξεργασία (baking-paint), ενώ συγκεκριμένες περιοχές έπρεπε να υποστούν εμβάπτιση (dip coating).
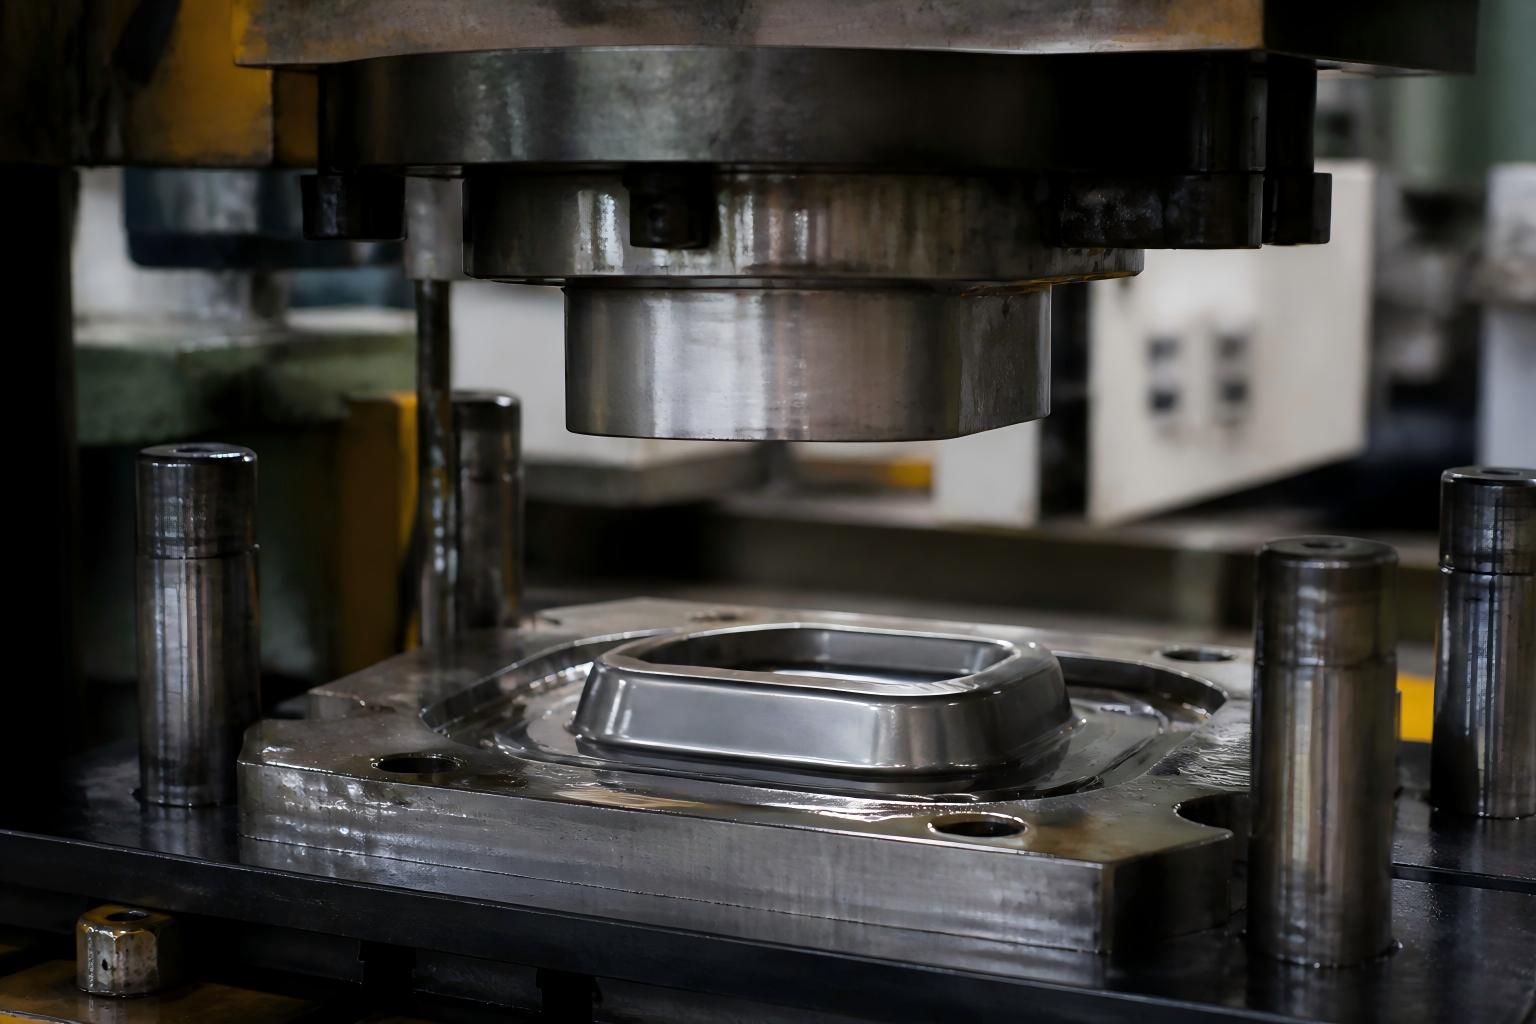
Το εξάρτημα φαίνεται απλό, ωστόσο έθεσε τρεις απαιτήσεις στην πλευρά της κατασκευής ταυτόχρονα:
Πρώτον, η συνέπεια της ελάσματος. Το ενδιάμεσο προϊόν (blank) προέρχεται από επίπεδο λαμαρίνα, και οι καμπύλες μεταβάσεις δεν πρέπει να δημιουργούν ρυτίδες, σχισμές ή ανάκαμψη (spring back) — διαφορετικά εμφανίζονται κενά κατά τη συναρμολόγηση.
Δεύτερον, η ακρίβεια στην ευθυγράμμιση. Το πώς τοποθετείται το κενό στην εργαλειοθήκη καθορίζει απευθείας τη συμμετρία της διαμόρφωσης. Όταν η ευθυγράμμιση αποκλίνει, κάθε επόμενη διαδικασία πολλαπλασιάζει το σφάλμα.
Τρίτον, η διπλή επεξεργασία επιφάνειας. Το προϊόν χρειάζεται ενιαία επεξεργασία με φούρνο βαφής για ομοιόμορφη, ανθεκτική στις καιρικές συνθήκες εμφάνιση, ενώ συγκεκριμένες περιοχές πρέπει να επεξεργαστούν με βύθιση για να δημιουργηθεί πιο παχύ προστατευτικό στρώμα προς αντοχή στη φθορά, μόνωση ή βελτιωμένη λαβή.
Αυτό ακριβώς το συνδυασμό είχε αντιμετωπίσει ο πελάτης στον προηγούμενο προμηθευτή του: διαστατική απόκλιση ανά παρτίδα στα διαμορφωμένα εξαρτήματα, καθώς και διαφορές χρώματος και παραλειπόμενη επικάλυψη στις περιοχές όπου η βαφή με φούρνο συναντούσε την επικάλυψη με βύθιση.
Πιστεύουμε πάντα ότι το 80% των προβλημάτων ποιότητας ενός διαμορφωμένου εξαρτήματος καθορίζεται κατά το στάδιο σχεδιασμού της εργαλειοθήκης. Συνεπώς, το πρώτο βήμα αυτού του έργου δεν ήταν η παραγωγή — ήταν η ανοικτή επεξεργασία των εργαλείων.
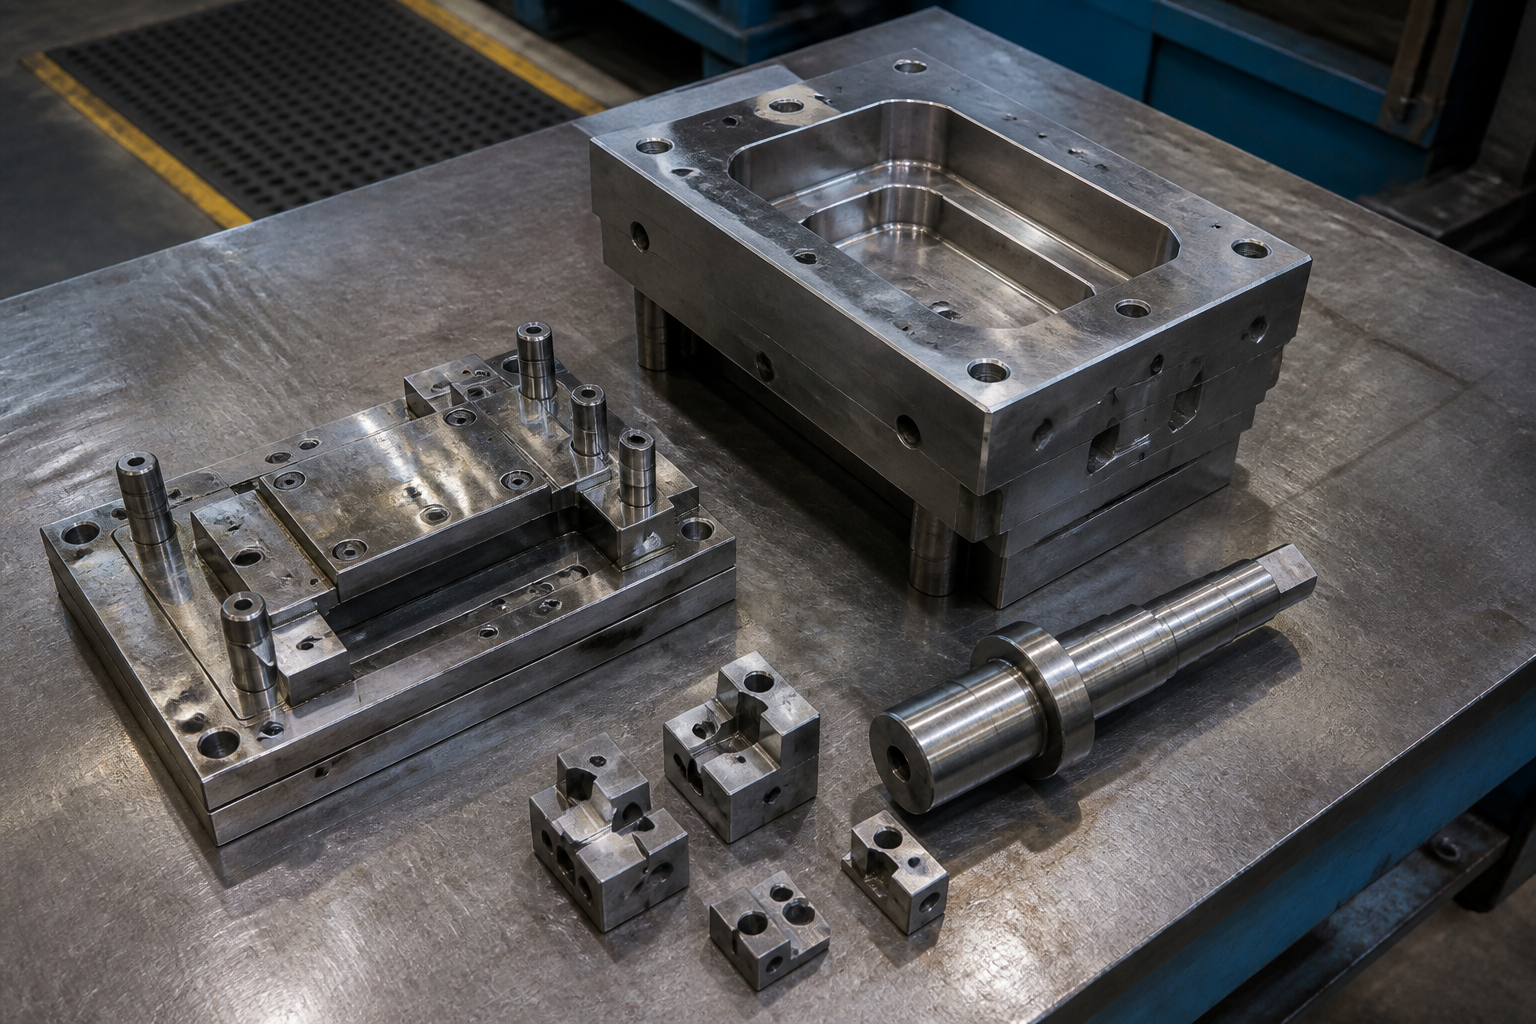
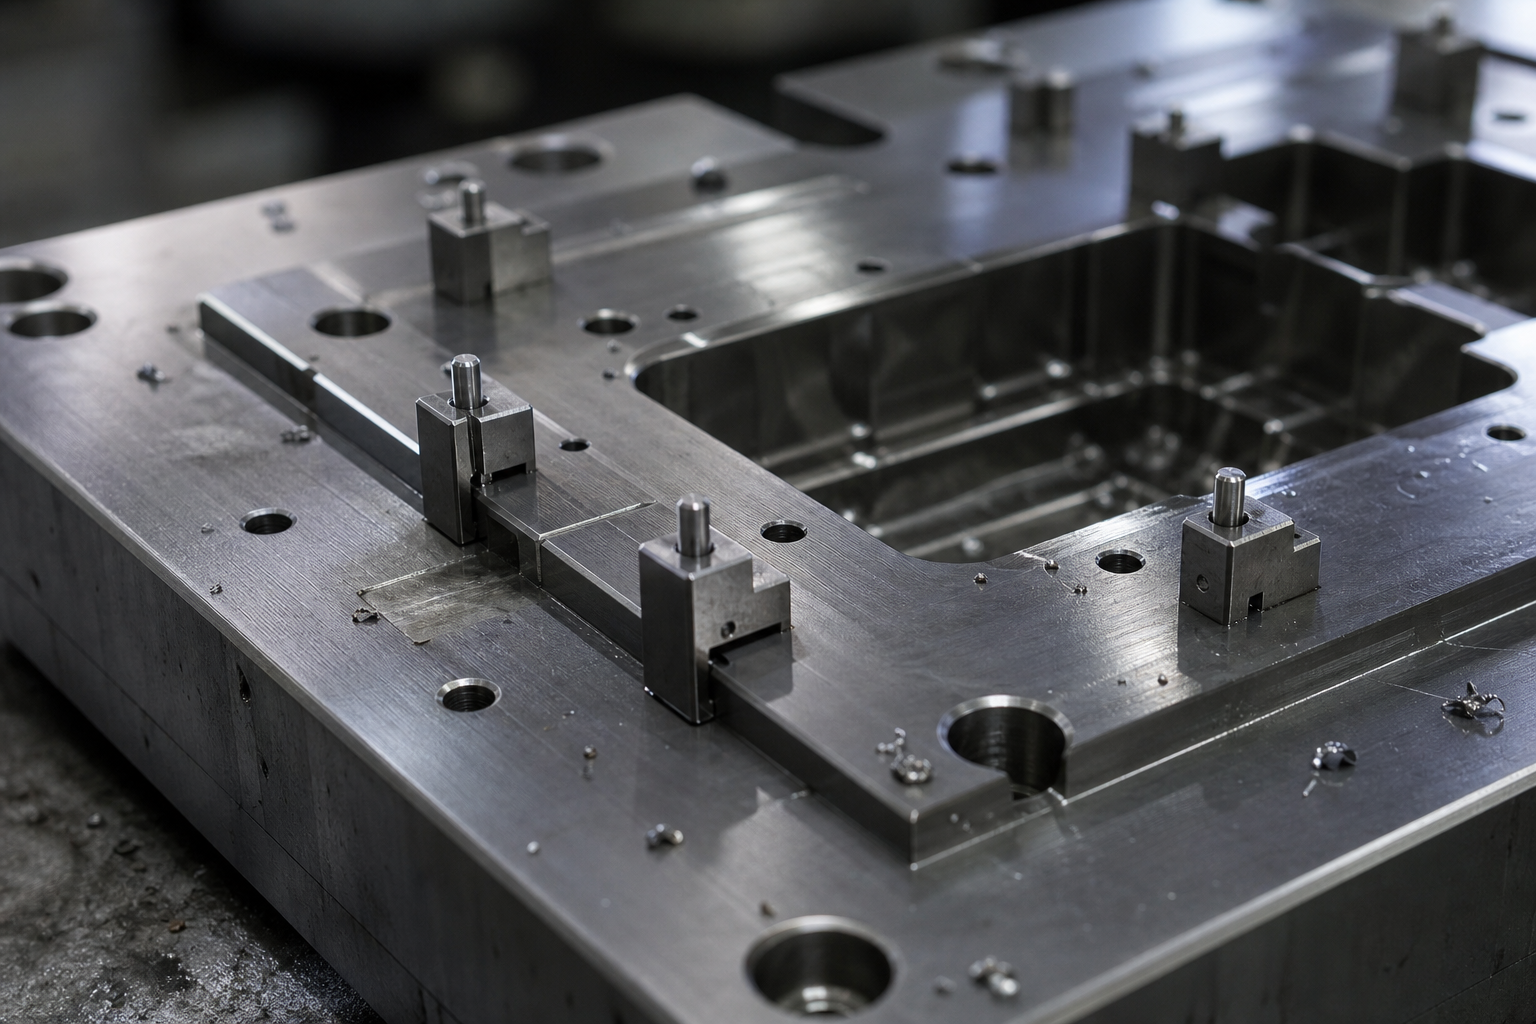
Για αυτό το εξάρτημα, σχεδιάσαμε και κατασκευάσαμε ένα πλήρες προσαρμοστικό σύνολο εργαλειοθήκης, του οποίου τα βασικά συστατικά περιλαμβάνουν:
Καλουπιού διαμόρφωσης |
Διέπει τη ροή του υλικού και το προφίλ σχηματισμού, ελέγχοντας τον λόγο ελκυσμού για να αποφευχθούν οι ρυτίδες και οι σχισμές. |
Φορματικό |
Λειτουργεί μαζί με το μήτρα ελκυσμού για να παρέχει σταθερή και αξιόπιστη πίεση σχηματισμού. |
Κάτω μήτρα – κινούμενο τμήμα σχηματισμού |
Εκτελεί τοπική αναστροφή και διαστασιολόγηση στο τέλος του σχηματισμού, ώστε οι πολύπλοκες καμπύλες επιφάνειες να μεταβαίνουν πιο ομαλά. |
Κάτω μήτρα – μηχανική ευθυγράμμιση |
Ένα σημείο αναφοράς μηχανοκατεργασμένο απευθείας στην κάτω μήτρα, ώστε το ενδιάμεσο εξάρτημα να τοποθετείται πάντα με τον ίδιο ακριβώς τρόπο. |
Τέσσερα επιπλέον σημεία ευθυγράμμισης |
Μια ενίσχυση σχεδιασμένη ειδικά για το συγκεκριμένο πρόβλημα του πελάτη. Προσθέτοντας τέσσερα σημεία προσανατολισμού σε κρίσιμες θέσεις, περιορίζουμε τη μετατόπιση του ενδιάμεσου εξαρτήματος σε πολύ μικρότερο εύρος, επιλύοντας έτσι από τη ρίζα το πρόβλημα της συνέπειας ανά παρτίδα. |
Η αξία αυτής της μηχανής δεν είναι ότι «μπορεί να σχηματίσει» — αλλά ότι σχηματίζει με απόλυτη ταυτότητα κάθε φορά.
Μόλις ολοκληρωνόταν η διαδικασία σχηματισμού, η δεύτερη πρόκληση ήταν η επεξεργασία της επιφάνειας.
Χρησιμοποιήσαμε μια διαδικασία με προτεραιότητα της θερμικής βαφής και δευτερεύουσας εμβάπτισης: η γενική θερμική βαφή εξασφαλίζει την εμφάνιση και την αντοχή στις καιρικές συνθήκες, ενώ η τοπική εμβάπτιση δημιουργεί ένα παχύτερο πλαστικό προστατευτικό στρώμα στις καθορισμένες περιοχές.
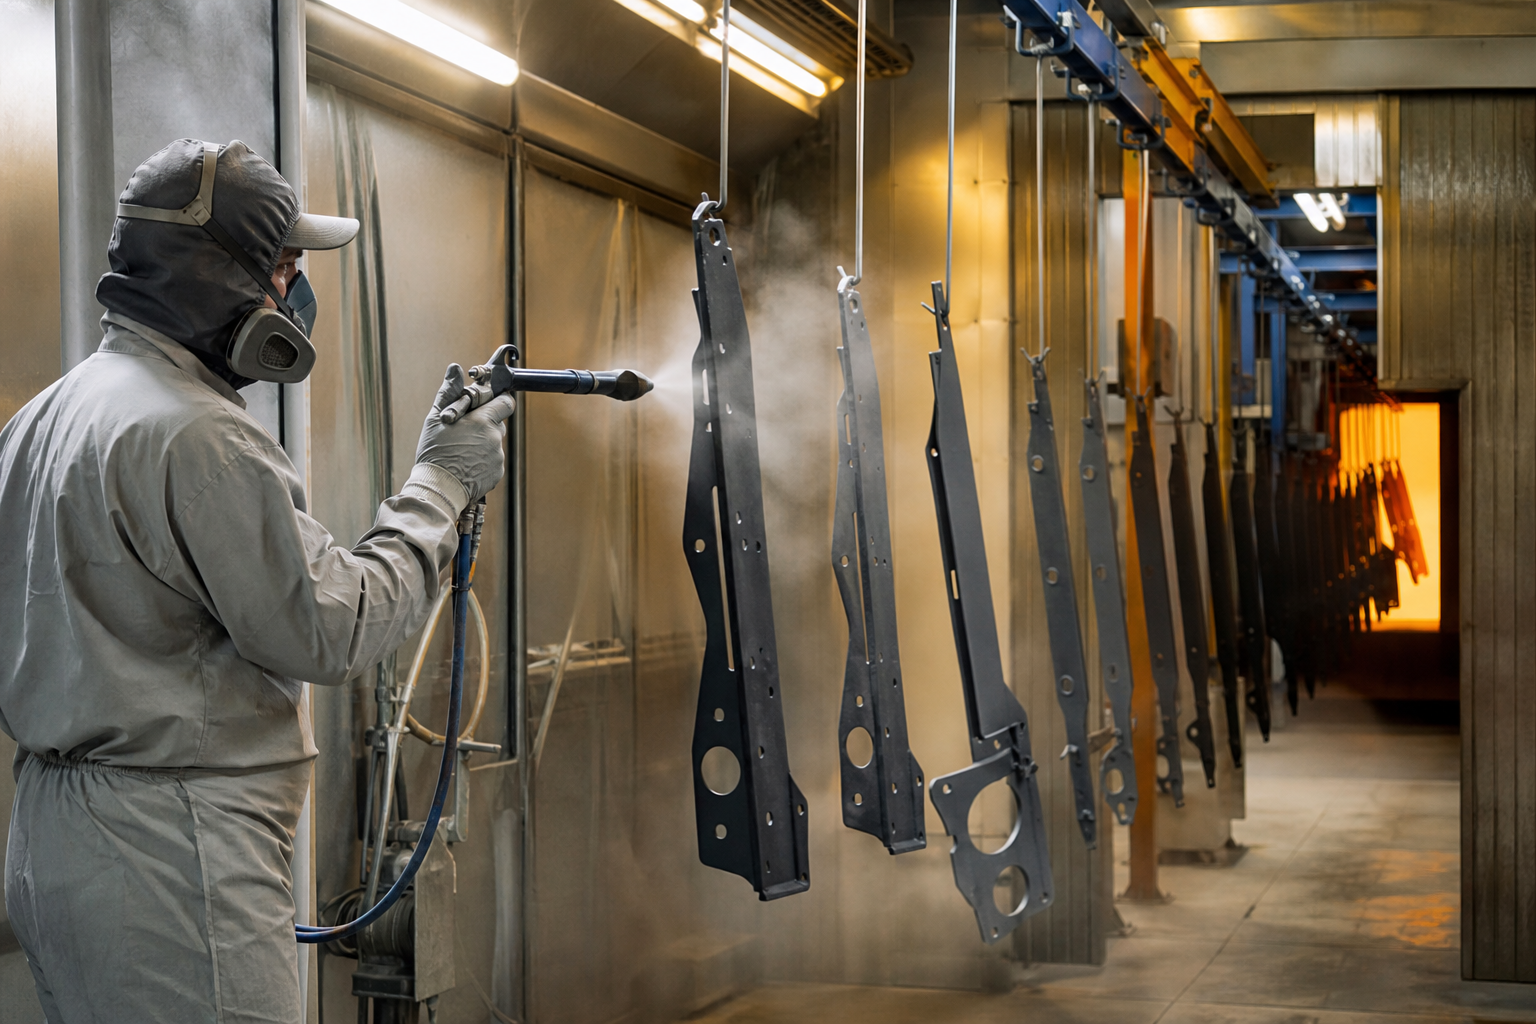
Η πραγματική δυσκολία βρίσκεται στο όριο μεταξύ των δύο διαδικασιών. Για να το αντιμετωπίσουμε, χρησιμοποιούμε εξαρτήματα μάσκας για να καθορίσουμε με ακρίβεια τις περιοχές εμβάπτισης, και εκτελούμε δοκιμές συνάφειας και δειγματοληψίας πάχους επίστρωσης σε κάθε παρτίδα — διασφαλίζοντας ότι οι περιοχές με θερμική βαφή δεν κρέμονται, οι περιοχές με εμβάπτιση δεν υπερχειλίζουν πέρα από το όριο και η σύνδεση μεταξύ των δύο επιστρώσεων δεν αποκολλάται.
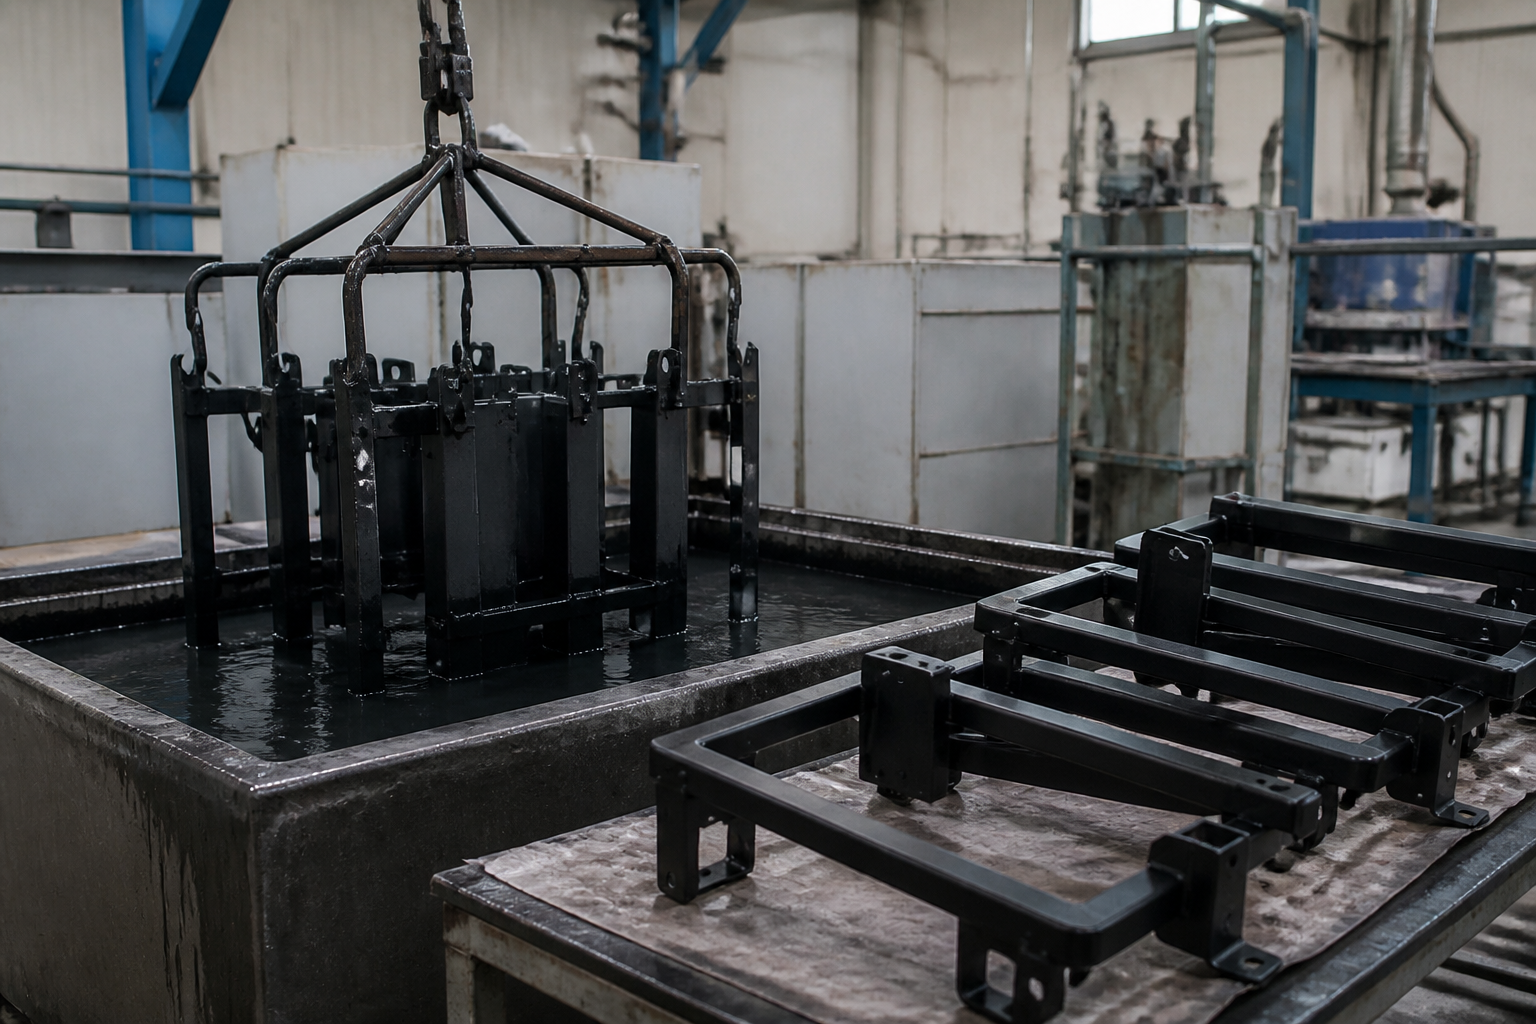
Το έργο παραδόθηκε: εξασφαλίστηκαν εξαρτήματα με σταθερές διαστάσεις από παρτίδα σε παρτίδα, τα οποία εντάσσονται επιτυχώς στη συναρμολόγηση με την πρώτη προσπάθεια· καθαρό όριο μεταξύ της επικάλυψης με βαφή που εφαρμόζεται σε φούρνο και της εμβάπτισης, χωρίς διαφορά χρώματος ή περιοχές χωρίς επικάλυψη· και πλήρης σειρά εξειδικευμένων εργαλείων που έχουν εγκατασταθεί για τον πελάτη, ώστε οι επαναλαμβανόμενες παραγγελίες να απαιτούν μόνο επανέναρξη της παραγωγής — χωρίς επαναληπτική δειγματοληψία.
Ειδικευόμαστε στην κατασκευή εξαρτημάτων από λαμαρίνα και στην κατασκευή μεταλλικών εξαρτημάτων με σχεδιασμό, με υποστηρικτικές διαδικασίες επιφανειακής επεξεργασίας, όπως βαφή σε φούρνο, εμβάπτιση, ψεκασμός και ηλεκτροπλάκωση. Εάν το προϊόν σας περιλαμβάνει ταυτόχρονα πολύπλοκη διαμόρφωση με ακριβή συγκέντρωση και πολλαπλές επιφανειακές διαδικασίες, στείλτε μας το σχέδιο ή το δείγμα σας — προτιμούμε να επιλύσουμε τα προβλήματα της μαζικής παραγωγής νωρίς, στο στάδιο των εργαλείων.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - ΠΟΛΙΤΙΚΗ ΑΠΟΡΡΗΤΟΥ