Dalam penggunaan pihak ketiga untuk komponen logam, projek-projek yang gagal pada peringkat pengeluaran pukal biasanya adalah projek-projek di mana dua keperluan saling bertindih: ketepatan penjajaran dan konsistensi antara kelompok bagi komponen yang ditarik, serta kadar hasil apabila satu komponen mesti menjalani lebih daripada satu proses rawatan permukaan. Baru-baru ini, kami menyiapkan satu kes yang sangat representatif untuk seorang pelanggan industri luar negara — suatu komponen logam yang pertama kali diproses melalui pembuatan logam keping dan kemudian dibentuk melalui proses penarikan. Ia memerlukan alat khas, dan permukaannya mesti dicat bakar secara keseluruhan manakala kawasan-kawasan tertentu memerlukan salutan celup.
Komponen ini kelihatan mudah, tetapi ia menimbulkan tiga keperluan serentak di sisi pengilangan:
Pertama, ketepatan penarikan. Bahan mentah ditarik daripada kepingan logam rata, dan lengkungan peralihan mesti bebas daripada kedutan, koyak, atau melenting balik — jika tidak, celah akan wujud semasa pemasangan.
Kedua, ketepatan pelarasan. Cara bahan mentah diletakkan dalam acuan secara langsung menentukan kesimetrian proses pembentukan. Sekali pelarasan berubah, setiap proses seterusnya akan memperbesar ralat tersebut.
Ketiga, dua jenis penyelesaian permukaan. Produk ini memerlukan cat bakar secara keseluruhan untuk rupa yang seragam dan tahan cuaca, manakala kawasan tertentu mesti dilapisi secara rendam bagi membentuk lapisan pelindung yang lebih tebal untuk ketahanan haus, penebatan, atau cengkaman.
Apa yang pelanggan alami dengan pembekal sebelumnya ialah kombinasi tepat ini: perubahan dimensi antara kelompok bahagian yang dibentuk, serta perbezaan warna dan kawasan tanpa lapisan di sempadan antara cat bakar dan lapisan rendam.
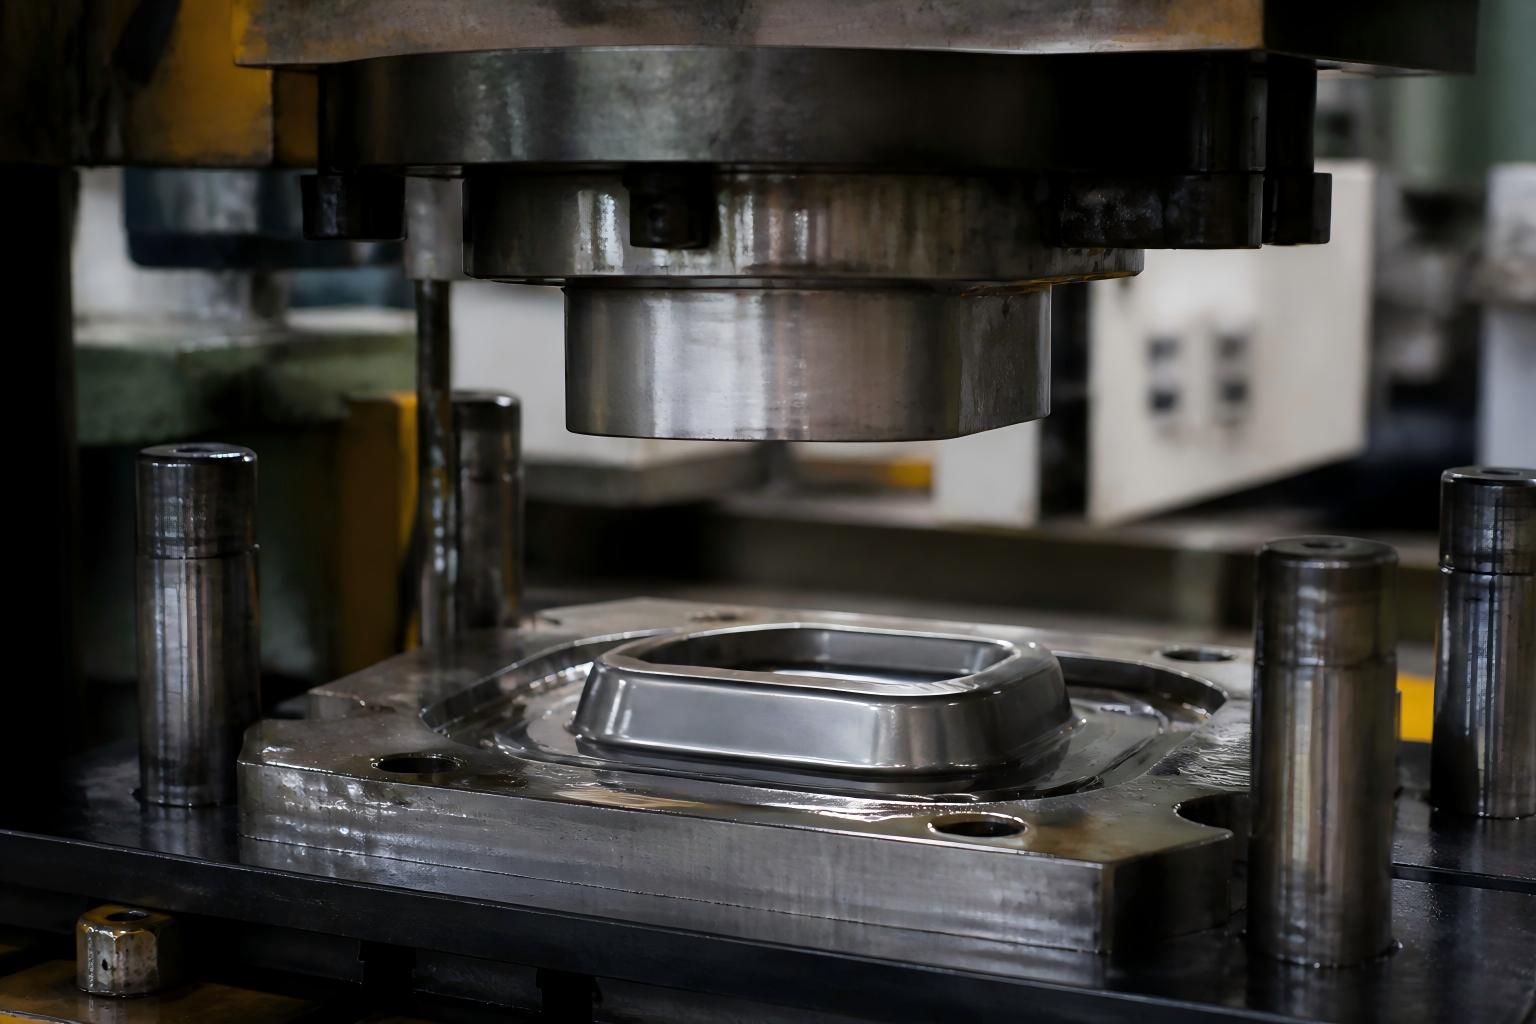
Kami sentiasa percaya bahawa 80% daripada masalah kualiti komponen yang ditarik ditentukan pada peringkat rekabentuk alat. Oleh itu, langkah pertama projek ini bukanlah pengeluaran — tetapi pembukaan alat.
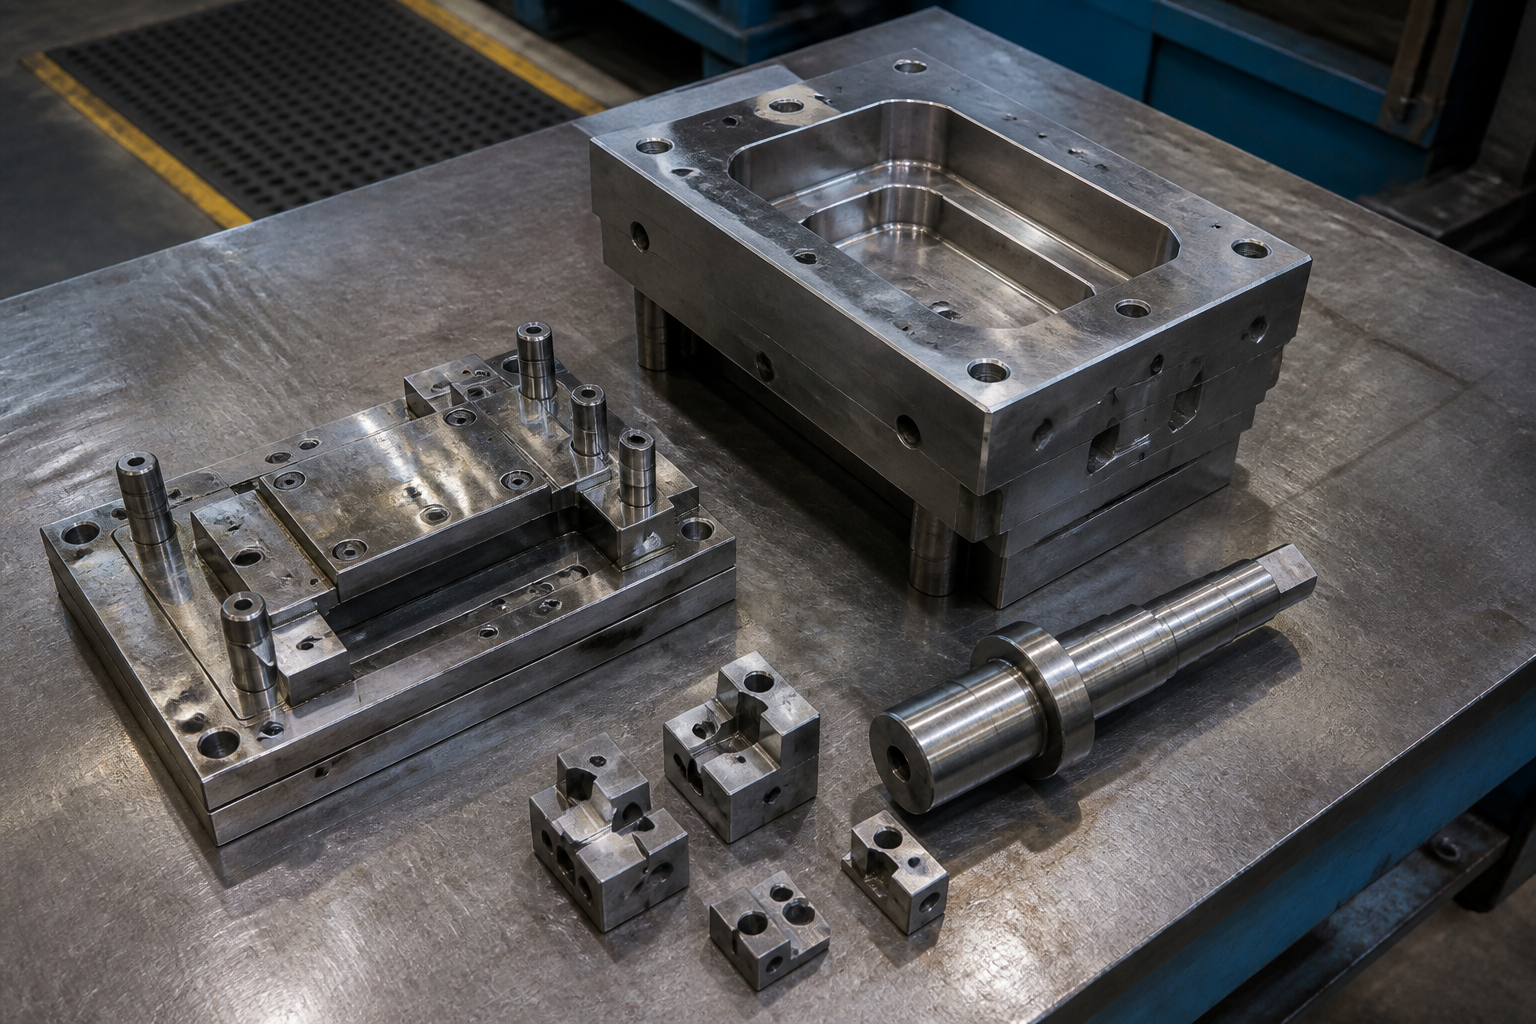
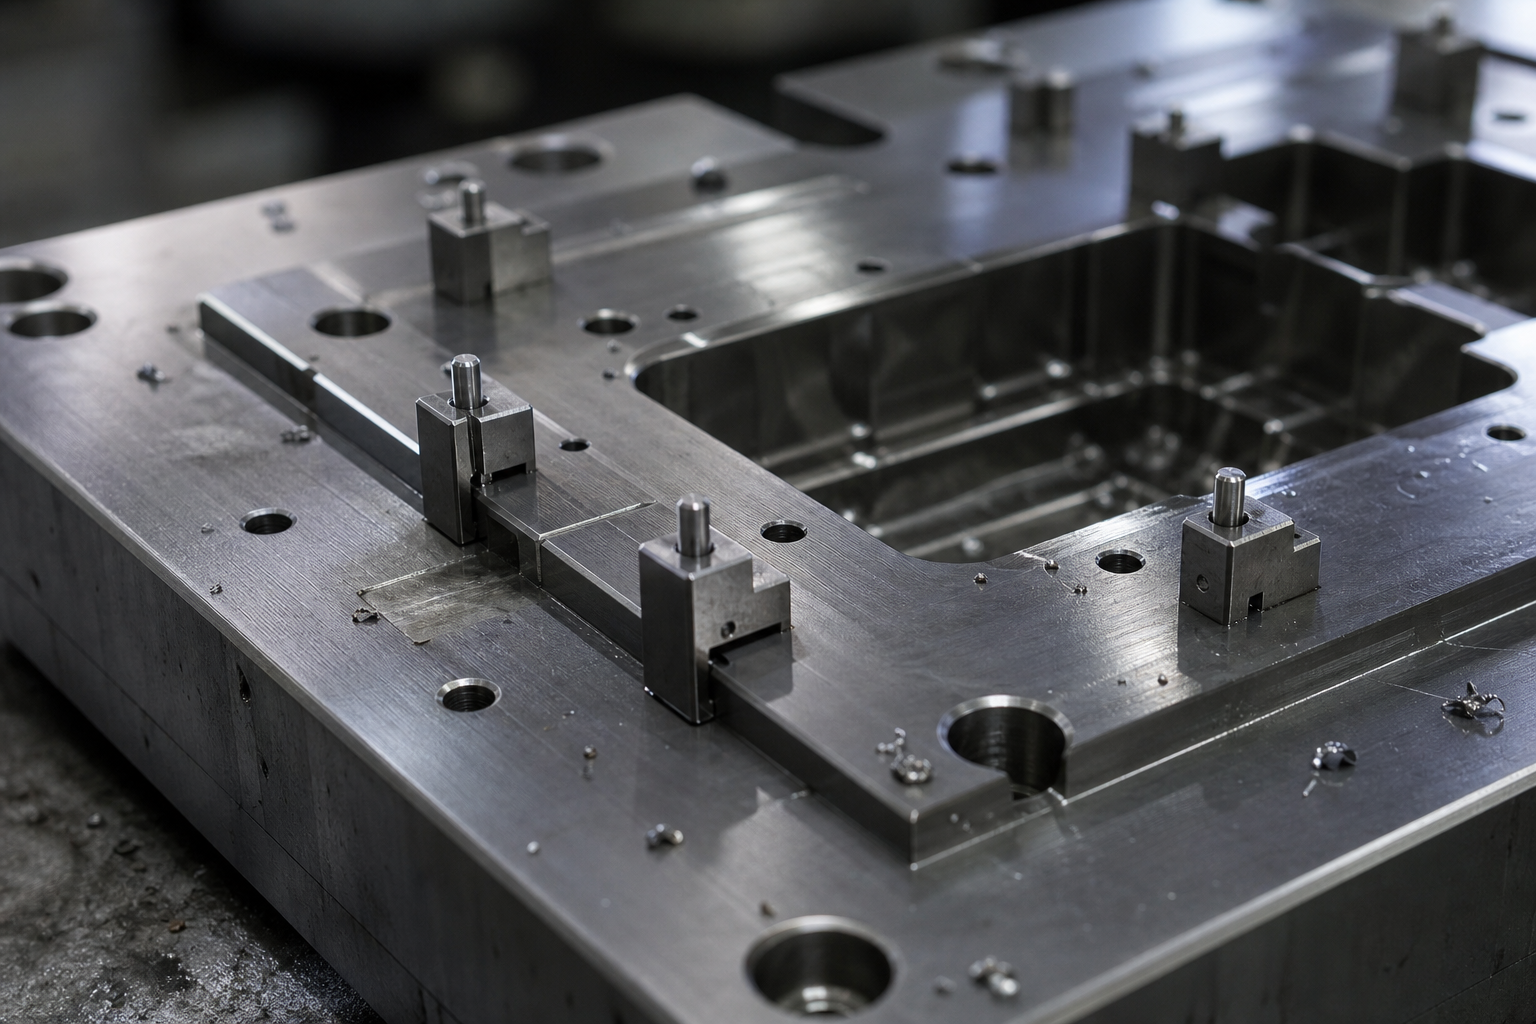
Bagi komponen ini, kami mereka dan membina satu set alat tersuai sepenuhnya, yang komponen utamanya termasuk:
Acuan lukisan |
Mengawal aliran bahan dan profil pembentukan, serta mengatur nisbah tarikan untuk mengelakkan kedutan dan koyak. |
Punch |
Beroperasi bersama acuan tarikan untuk memberikan tekanan pembentukan yang stabil dan boleh dipercayai. |
Blok ayun pembentukan acuan bawah |
Melakukan pembalikan tempatan dan pensaizan pada akhir proses pembentukan, supaya permukaan melengkung kompleks berubah secara lebih lancar. |
Penyelarasan kimpalan acuan bawah |
Suatu titik rujukan yang dimesin secara langsung ke dalam acuan bawah, supaya bahan mentah sentiasa diletakkan dengan identikal setiap kali. |
Empat titik pelarasan tambahan |
Suatu penguatan yang direka khas untuk menangani masalah utama pelanggan. Dengan menambah empat titik pelarasan di kedudukan kritikal, kami mengurangkan anjakan bahan mentah kepada julat yang jauh lebih kecil, seterusnya menyelesaikan ketidakkonsistenan antara kelompok pengeluaran pada punca asalnya. |
Nilai perkakasan ini bukan terletak pada kemampuannya ‘membentuk’ — tetapi pada keupayaannya membentuk secara identikal setiap kali.
Setelah proses pembentukan berjaya, cabaran kedua ialah rawatan permukaan.
Kami menggunakan urutan proses ‘cat bakar dahulu, salutan celup kemudian’: cat bakar keseluruhan memastikan rupa luaran dan rintangan cuaca, manakala salutan celup tempatan membentuk lapisan pelindung plastik yang lebih tebal di kawasan-kawasan tertentu.
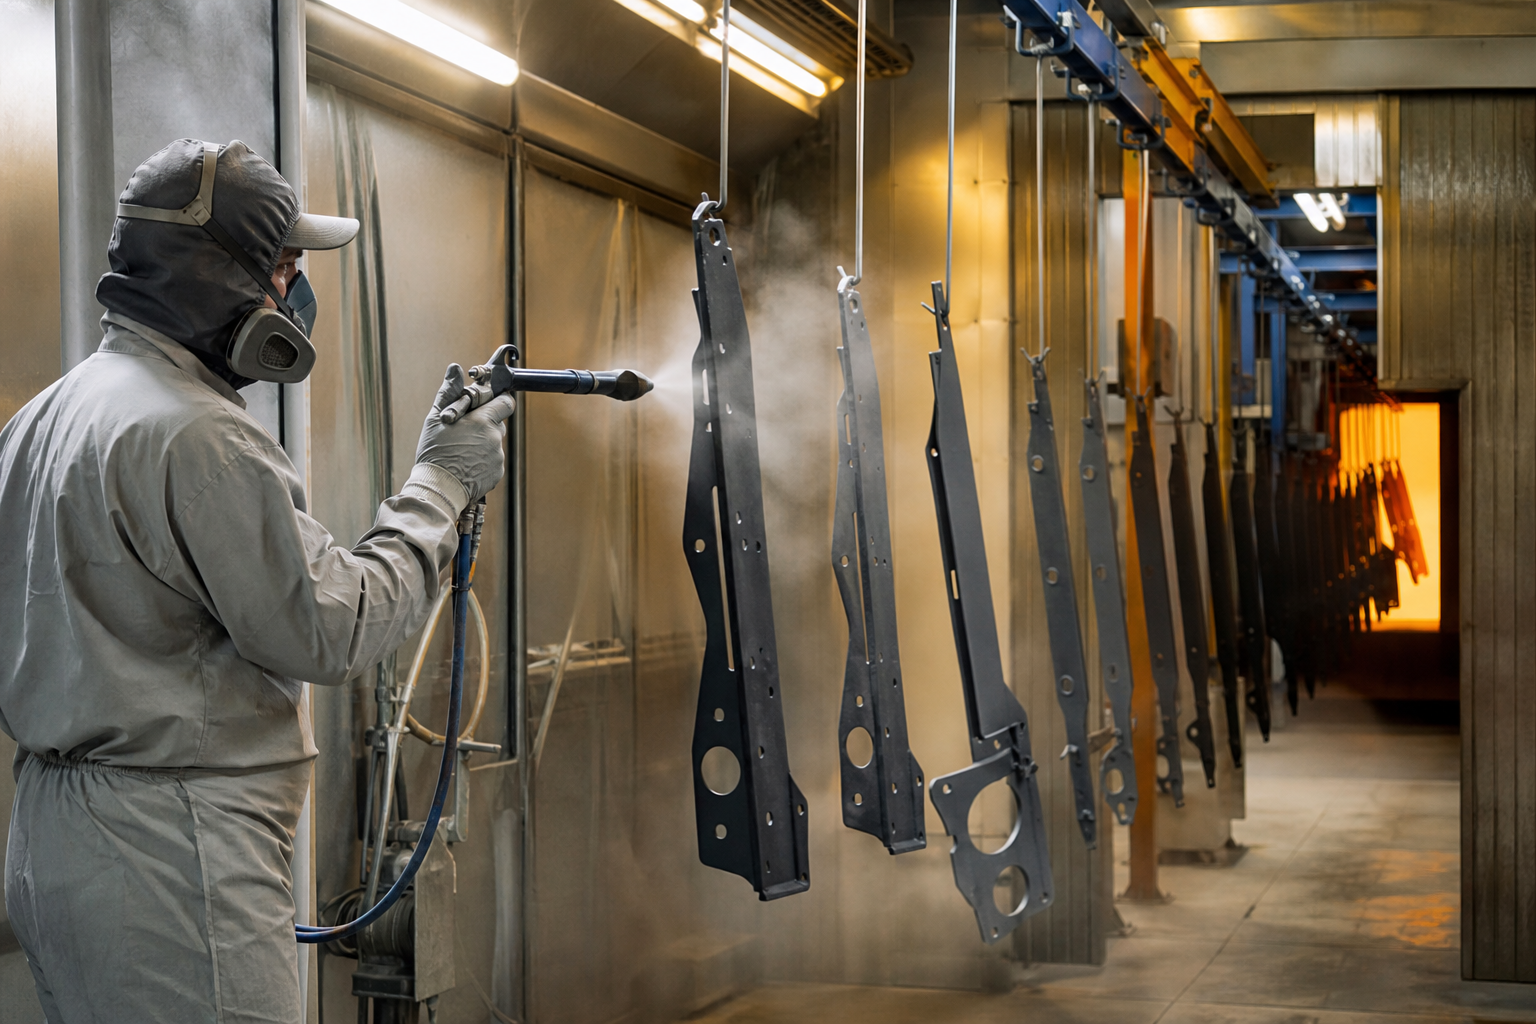
Kesukaran sebenar terletak di sempadan antara dua proses tersebut. Untuk mengatasinya, kami menggunakan alat bantu penutup (masking fixtures) bagi menentukan kawasan yang dilapisi secara pencelupan dengan tepat, serta menjalankan ujian lekatan dan pengambilan sampel ketebalan lapisan pada setiap kelompok — memastikan kawasan yang dicat melalui proses pembakaran tidak mengendur, kawasan yang dilapisi secara pencelupan tidak melebihi sempadan, dan sambungan antara dua jenis penyelesaian tersebut tidak terkelupas.
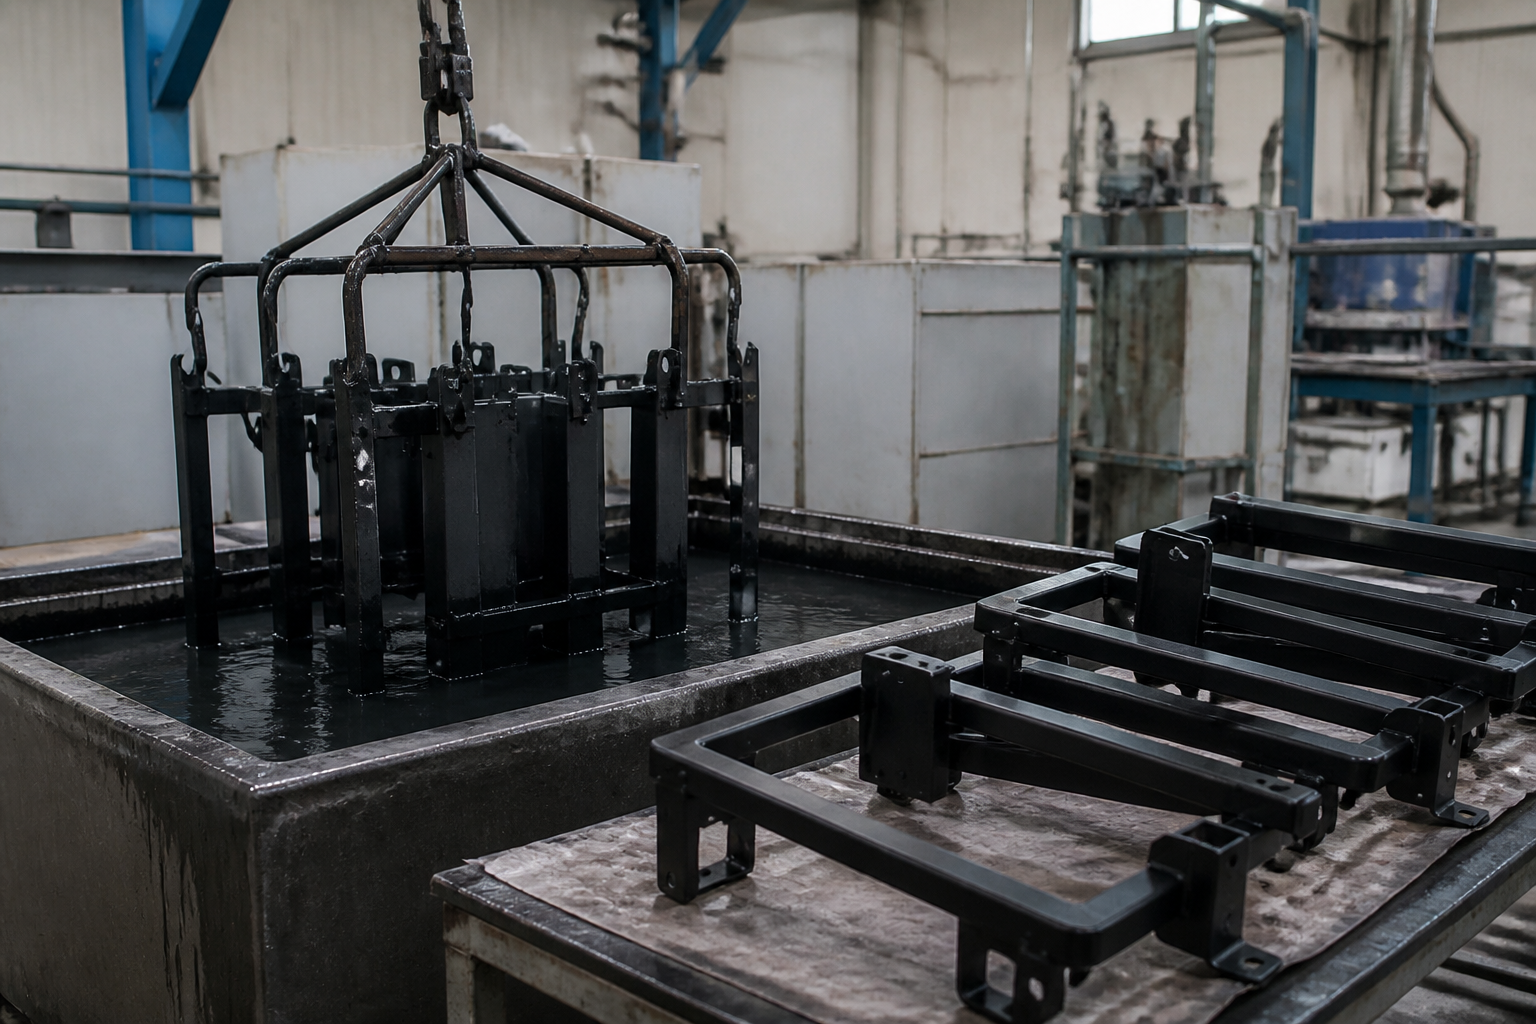
Projek ini berjaya menyampaikan: komponen terbentuk yang stabil dari segi dimensi antara kelompok demi kelompok dan lulus pemasangan pada percubaan pertama; sempadan yang bersih antara cat bakar dan lapisan pencelup tanpa perbezaan warna serta tanpa kawasan yang terlepas dilapisi; serta satu set penuh alat khusus yang telah dipasang tetap untuk pelanggan, sehingga pesanan ulangan hanya memerlukan permulaan semula pengeluaran — tanpa perlu pengambilan sampel semula.
Kami menumpukan perhatian pada fabrikasi logam lembaran dan lukisan komponen logam, dengan proses rawatan permukaan sokongan termasuk cat bakar, salutan celup, salutan semburan, dan penyaduran elektro. Jika produk anda melibatkan pelarasan pembentukan kompleks dan pelbagai proses permukaan, hantarkan lukisan atau sampel anda kepada kami — kami lebih suka menyelesaikan masalah pengeluaran pukal lebih awal, pada peringkat perkakasan.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - POLISI PRIVASI