Metal komponentlarning tashqi ishlab chiqarishida massali ishlab chiqarish bosqichida muammoga duch keladigan loyihalar odatda ikkita talab bir-birining ustiga qo'yilganda yuzaga keladi: tortilgan detaldagi joylashish aniqligi va partiyadan partiyaga doimiylik, shuningdek, bitta komponentga bir nechta sirt qoplamasi jarayonlarini qo'llashda chiqish darajasi. So'nggi vaqtlarda biz xorijiy sanoat mijoz uchun juda namunaviy holatni yakunladik — bu metal komponent avvalo metall varaqalarni ishlab chiqarish jarayonidan o'tkaziladi, so'ngra tortish usulida shakllantiriladi. U maxsus asbob-uskunalarga ega bo'lishi kerak edi va uning sirti butunlay pechda bo'yoqlanishi kerak edi, shu bilan birga ayrim hududlarga immersiya (dip) qoplamasi qo'llanilishi kerak edi.
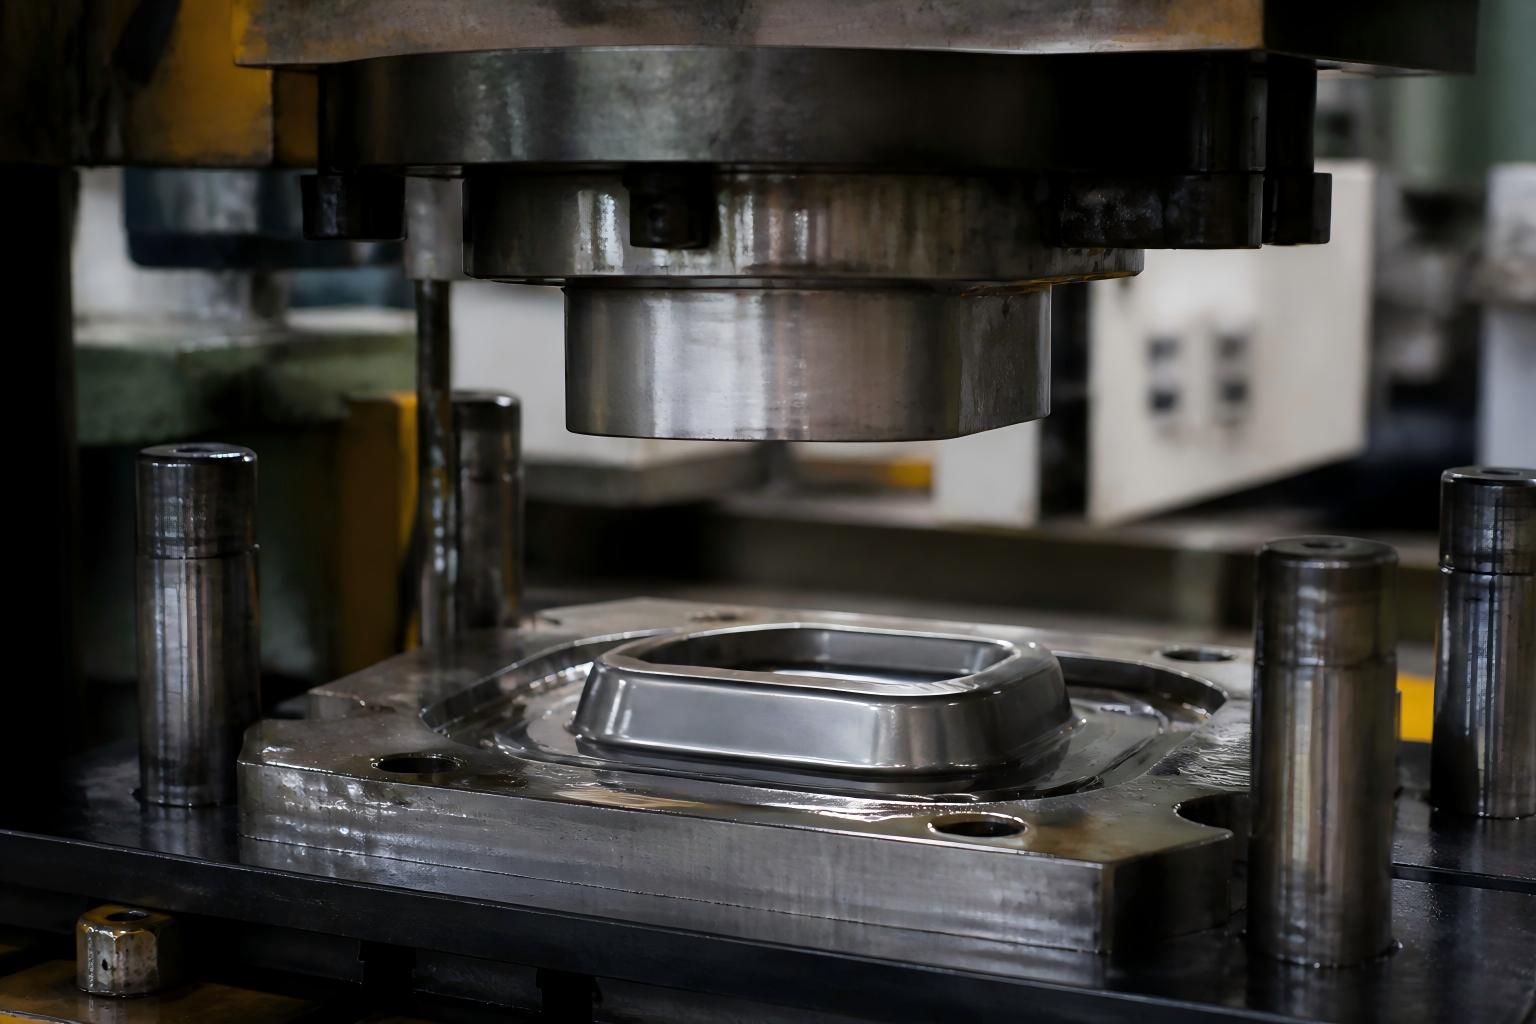
Komponent oddiy ko'rinsa ham, u ishlab chiqarish tomoniga bir vaqtda uchta talab qo'ydi:
Birinchidan, tortish doimiyligi. Bo'sh joy tekis metall varaqdan tortiladi va egri o'tishlar burilmasligi, yorilmasligi yoki qaytib kelmasligi kerak — aks holda montajda bo'shliqlar hosil bo'ladi.
Ikkinchidan, tekislik aniqligi. Bo'sh joyning qoliplarga o'rnatilish usuli shakllanish simmetriyasini to'g'ridan-to'g'ri belgilaydi. Tekislik siljiganda, har bir keyingi jarayon xatoni ko'paytiradi.
Uchinchidan, ikki yuzali yopish. Mahsulotning bir xil, ob-havoqa chidamli ko'rinishini ta'minlash uchun uning butun sirti pishirilgan bo'yoq bilan qoplangan bo'lishi kerak; shu bilan birga, ishlash chidamliligini, izolyatsiyasini yoki ushlab turish qobiliyatini ta'minlash uchun ayrim hududlarga chuqur botirib qoplash (dip-coating) qilish kerak.
Mijozning avvalgi etkazib beruvchisida yuzaga kelgan muammo aynan shu kombinatsiya edi: shakllangan detallarda partiyadan partiyaga o'lcham siljishi hamda pishirilgan bo'yoq va chuqur botirib qoplash chegarasida rang farqlari va qoplamani qo'llashdan qutulish.
Biz doim 80% ni chizilgan detallarning sifat muammolari qoliplar loyihasi bosqichida hal qilinishini ishonamiz. Shu sababli, ushbu loyihaning birinchi qadami ishlab chiqarish emas — balki qoliplarni ochish edi.
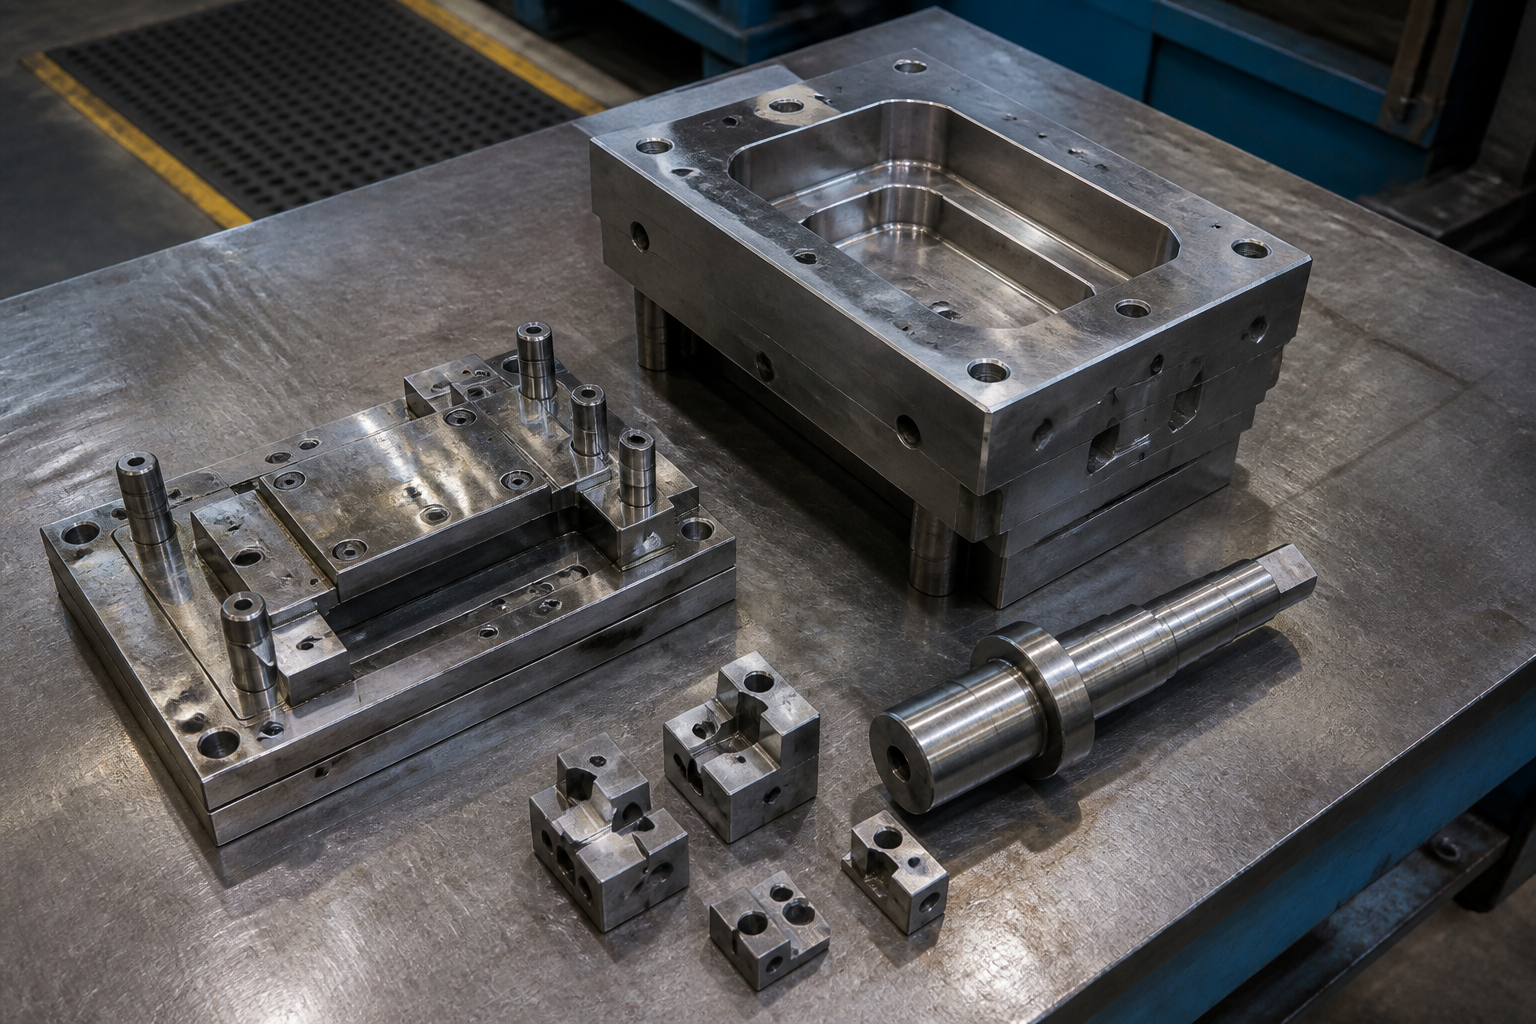
Ushbu komponent uchun biz to'liq maxsus qoliplar to'plamini loyihalab va yaratdik; uning asosiy tarkibiy qismlari quyidagilardan iborat:
Chizish matritsasi |
Material oqimini va shakllanish profilini boshqaradi, burish nisbatini nazorat qiladi, bu esa burish va yorilishni oldini oladi. |
Cheltirgich |
Shakllantirish kalibi bilan birga ishlaydi va barqaror, ishonchli shakllantirish bosimini ta'minlaydi. |
Quyi kalipdagi shakllantirish tebranuvchi bloki |
Shakllantirishning oxirida mahalliy aylantirish va o'lchamni moslashtirishni amalga oshiradi, shu sababli murakkab egri sirtlar yanada silliq o'tadi. |
Quyi kalipda frezeralangan muvofiqlik |
Quyi kalipga to'g'ridan-to'g'ri ishlab chiqilgan referent nuqta, shu tufayli blank har safar bir xil joylashadi. |
To'rtta qo'shimcha muvofiqlik nuqtasi |
Mijozning muammoli joyiga maxsus mo'ljallangan mustahkamlash. To'rtta joylashuv nuqtasini muhim joylarga qo'shish orqali blank siljishini ancha kichik doiraga cheklaymiz, bu esa partiyadan partiyaga moslikni ildizidan hal qiladi. |
Ushbu uskunaning qiymati faqat "shakllantira oladi" emas — balki u har safar aynan bir xil shakllantiradi.
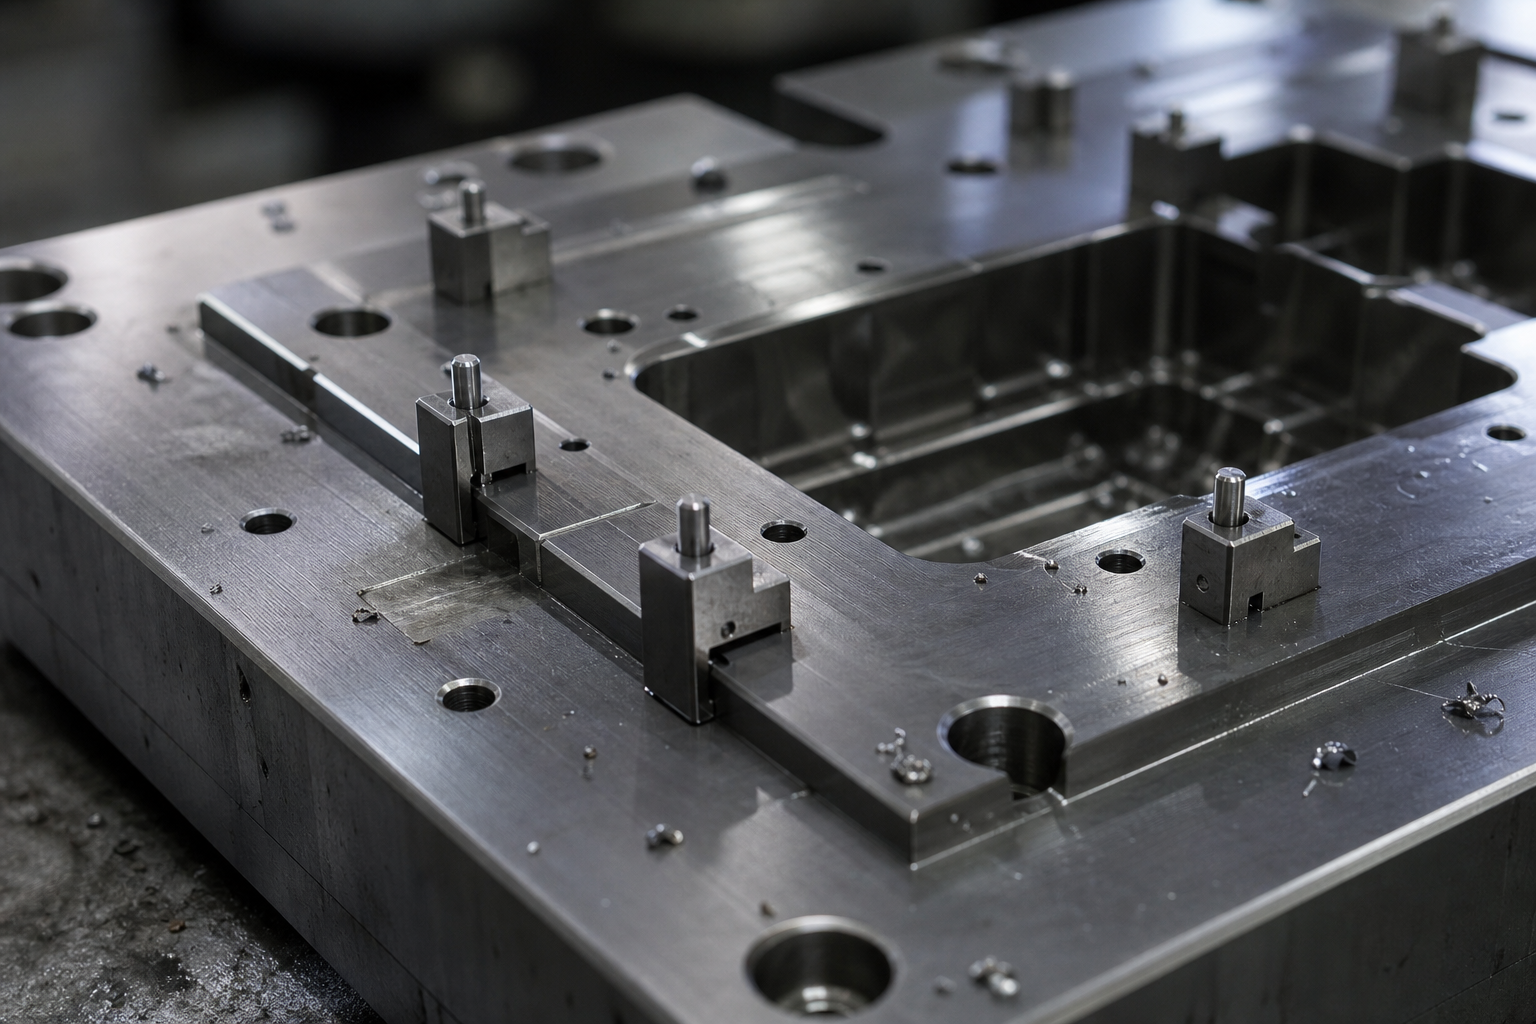
Birinchi bosqich — shakllantirish muvaffaqiyatli yakunlangandan so'ng — ikkinchi qiyinlik sirtni qayta ishlashda yuzaga keldi.
Biz avvalo pishiriladigan bo'yoq, keyinroq immersiya (suvga botirib) qoplam olish usulini qo'lladik: umumiy pishiriladigan bo'yoq ko'rinishni va ob-havo chidamliligini ta'minlaydi, shu bilan birga mahalliy immersiya qoplamasi belgilangan joylarda qalinroq plastik himoya qatlami hosil qiladi.
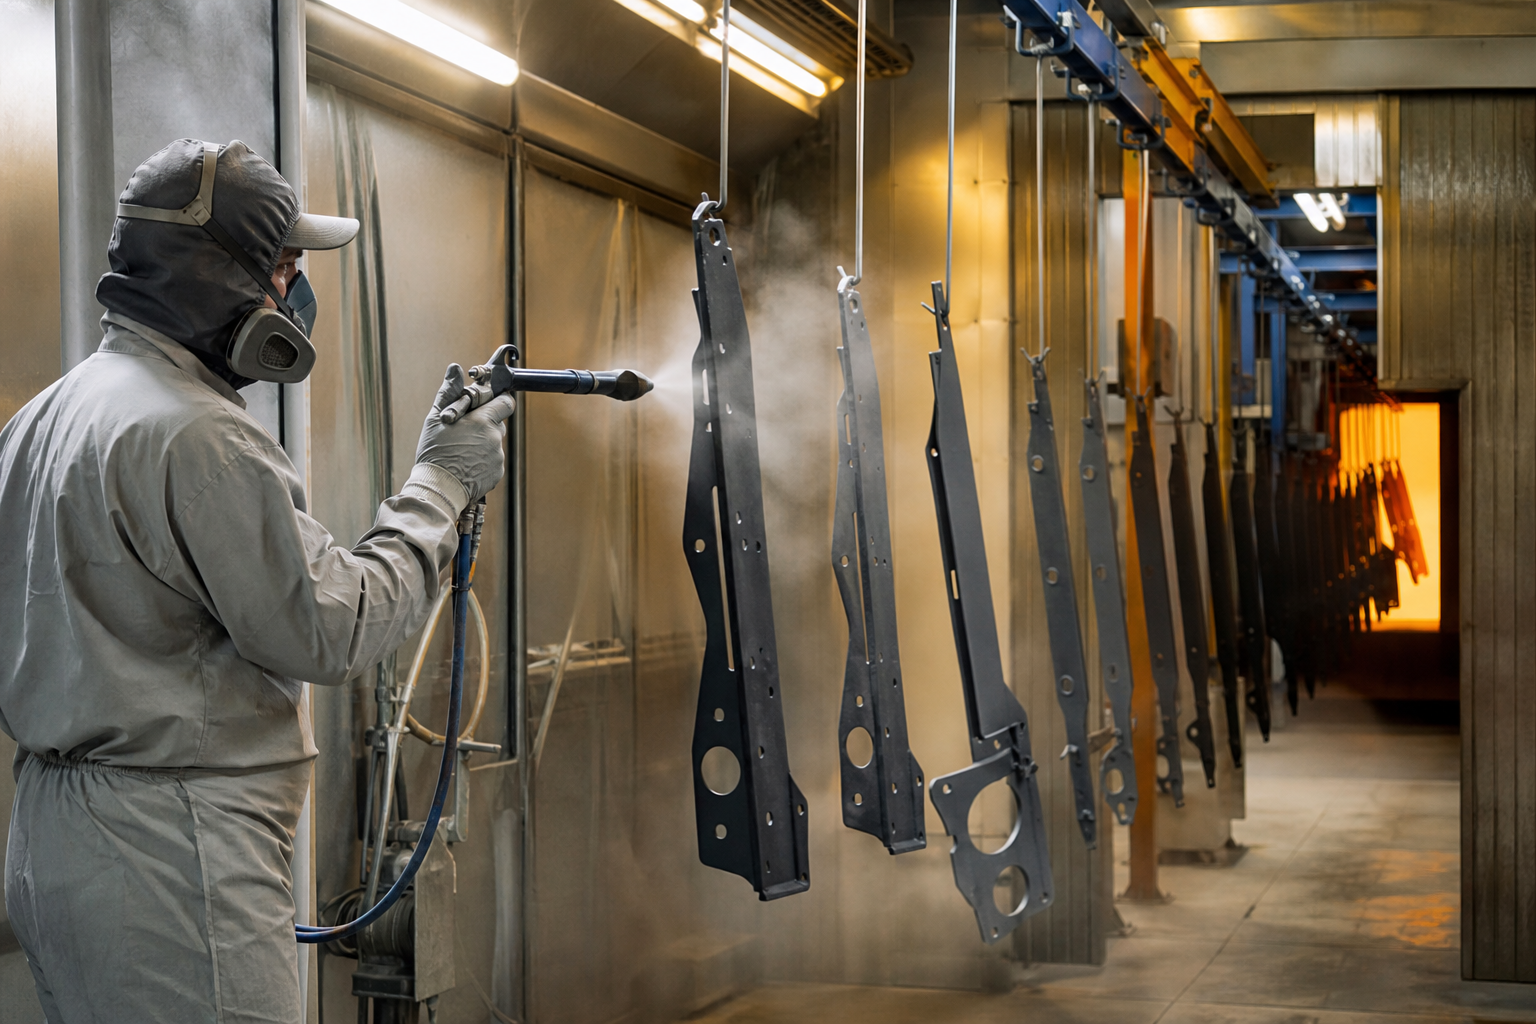
Haqiqiy qiyinlik ikkita jarayon chegarasida yuzaga keladi. Uni hal qilish uchun biz immersiya qoplamasi qo'llaniladigan joylarni aniq belgilash uchun maskalovka (qoplamani cheklash) qurilmalaridan foydalanamiz va har bir partiyada qoplamaga yopishuv sinovlarini hamda qoplam qalinligi namunalari olishni amalga oshiramiz — bu esa pishiriladigan bo'yoq qatlami oqmasligini, immersiya qoplamasi chegaradan tashqariga tarqalmay qolishini va ikkita qoplam birlashgan joyida qoplam qatlamining ajralmasligini ta'minlaydi.
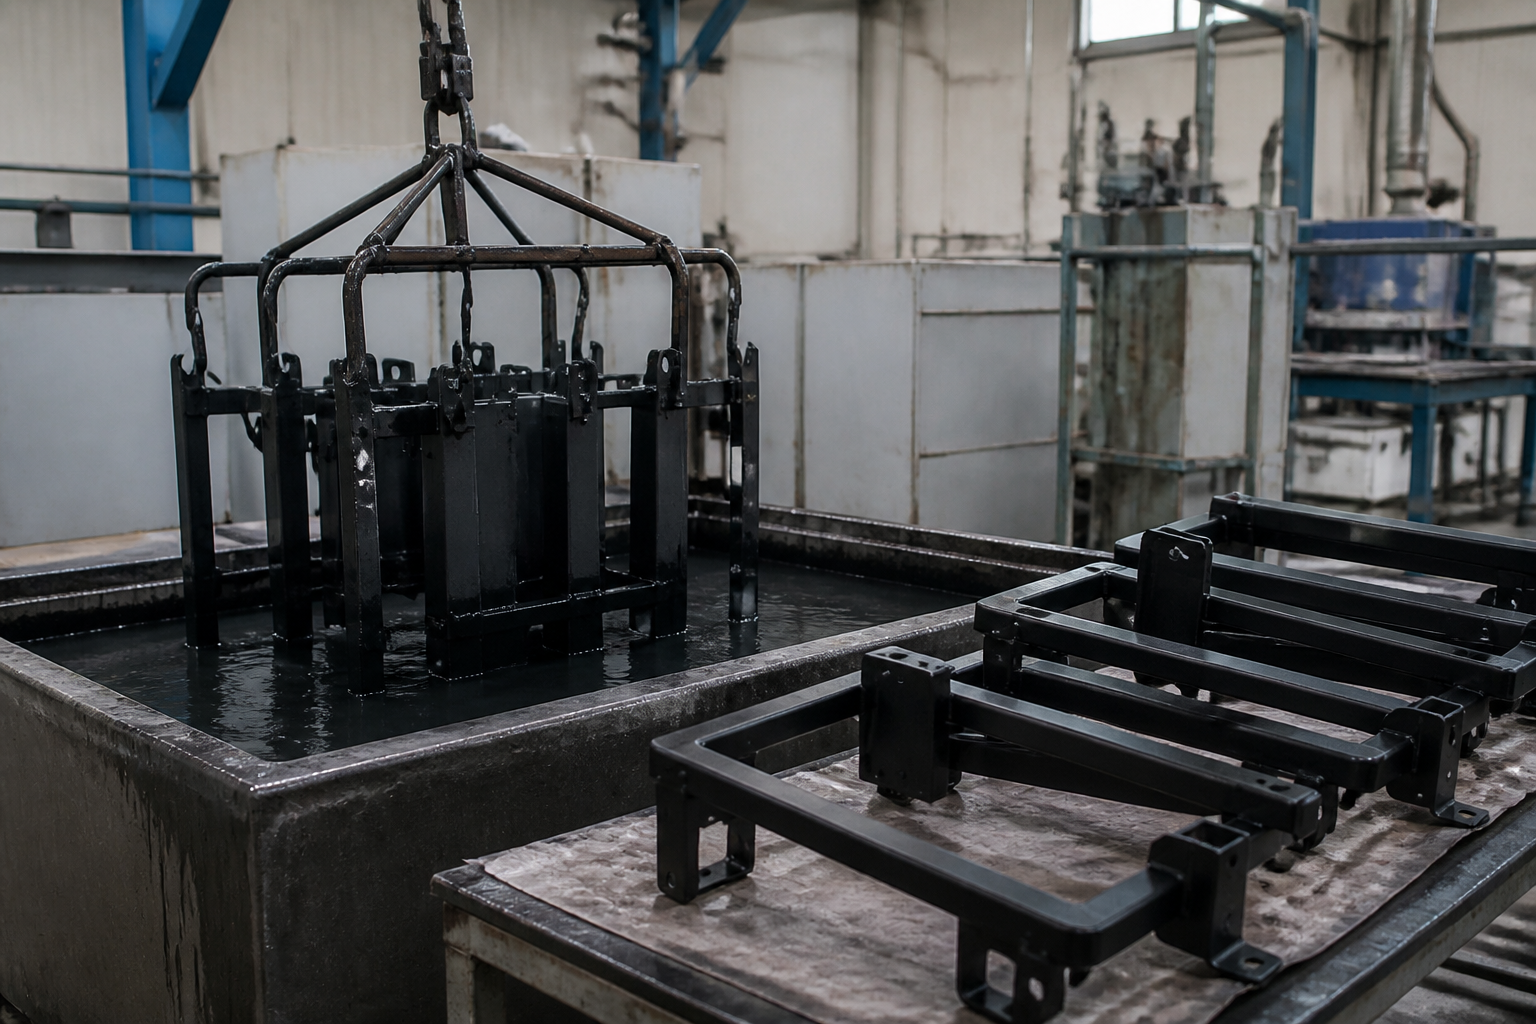
Loyiha yetkazib berildi: har bir partiyada o'lchamlari barqaror bo'lgan shakllantirilgan detallar, birinchi urinishda montajga mos keladi; pishirilgan bo'yoq va immersiya qoplamasi o'rtasida rang farqi yoki qoplamasiz joy qolmagan tozalik chegarasi; mijoz uchun to'liq maxsus uskunalar to'plami o'rnatildi, shuning uchun takroriy buyurtmalar faqat ishlab chiqarishni qayta boshlashni talab qiladi — qayta namuna olish kerak emas.
Biz varaqsimon metallarni ishlash va metall tarkibiy qismlarini chizishga e'tibor qaratamiz; qo'llab-quvvatlovchi sirt qayta ishlash jarayonlari — pishirilgan bo'yoq, immersiya qoplamasi, purkash orqali bo'yoq va elektroplatingni ham o'z ichiga oladi. Agar sizning mahsulotingiz murakkab shakllantirishni va bir nechta sirt qayta ishlash jarayonlarini bir vaqtda talab qilsa, chizmangiz yoki namunangizni bizga yuboring — biz massaviy ishlab chiqarish muammolarini uskunalar bosqichida erta hal qilishni afzal ko'ramiz.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - MAXFIYLIK SIYOSATI