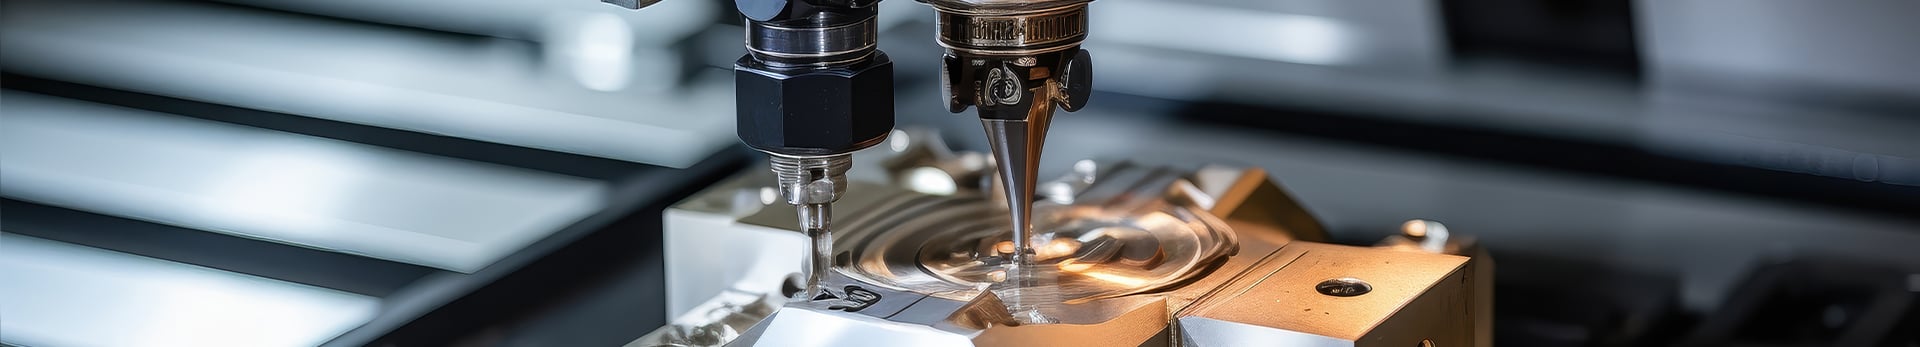
Bei der Fremdfertigung von Metallkomponenten scheitern Projekte in der Serienproduktion meist dann, wenn sich zwei Anforderungen überlagern: die Ausrichtgenauigkeit und die Chargen-zu-Chargen-Konsistenz eines gezogenen Teils sowie die Ausbeute, wenn eine einzelne Komponente mehr als einen Oberflächenbehandlungsprozess durchlaufen muss. Kürzlich haben wir einen besonders repräsentativen Fall für einen internationalen Industriekunden abgeschlossen – eine Metallkomponente, die zunächst durch blechbearbeitung und anschließend durch Tiefziehen geformt wird. Sie erforderte einen maßgefertigten Werkzeugsatz, wobei die gesamte Oberfläche lackiert werden musste, während bestimmte Bereiche zusätzlich einer Tauchbeschichtung unterzogen werden mussten.
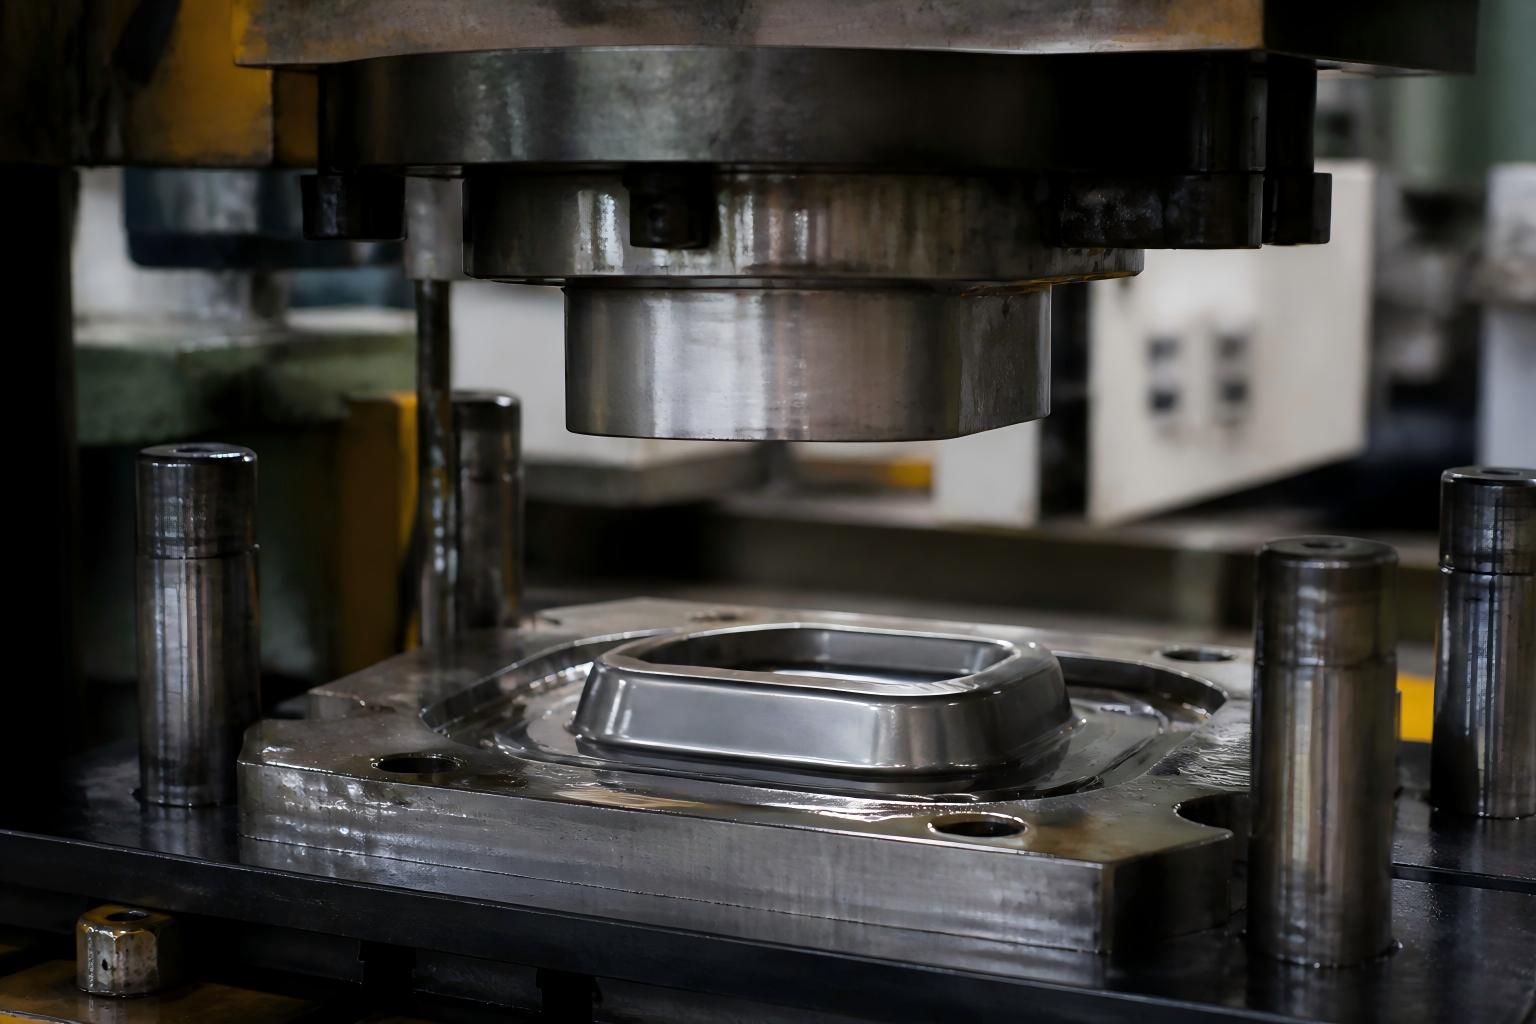
Die Komponente sieht einfach aus, stellte jedoch gleichzeitig drei Anforderungen an die Fertigung:
Erstens die Konsistenz der Umformung. Das Ausgangsteil wird aus flachem Blech gezogen, und die gekrümmten Übergänge dürfen weder Falten werfen, reißen noch zurückspringen – andernfalls entstehen Spalte bei der Montage.
Zweitens die Ausrichtgenauigkeit. Wie das Ausgangsteil in der Werkzeugvorrichtung positioniert wird, bestimmt unmittelbar die Symmetrie der Umformung. Sobald die Ausrichtung abweicht, vervielfacht jeder nachfolgende Prozess den Fehler.
Drittens die zweifache Oberflächenbeschichtung. Das Produkt muss insgesamt mit Backlack beschichtet werden, um ein einheitliches, wetterbeständiges Erscheinungsbild zu erzielen; zugleich müssen bestimmte Bereiche tauchbeschichtet werden, um eine dickere Schutzschicht für Verschleißfestigkeit, Isolation oder Griff zu bilden.
Genau diese Kombination war dem Kunden beim vorherigen Lieferanten begegnet: dimensionsbedingte Schwankungen von Charge zu Charge bei den umgeformten Teilen sowie Farbunterschiede und fehlende Beschichtung dort, wo der Backlack auf die Tauchbeschichtung trifft.
Wir sind stets der Überzeugung, dass 80 % der qualitätsprobleme eines gezogenen Bauteils bereits in der Werkzeugkonstruktionsphase entschieden werden. Daher war der erste Schritt dieses Projekts nicht die Produktion – sondern das Öffnen der Werkzeuge.
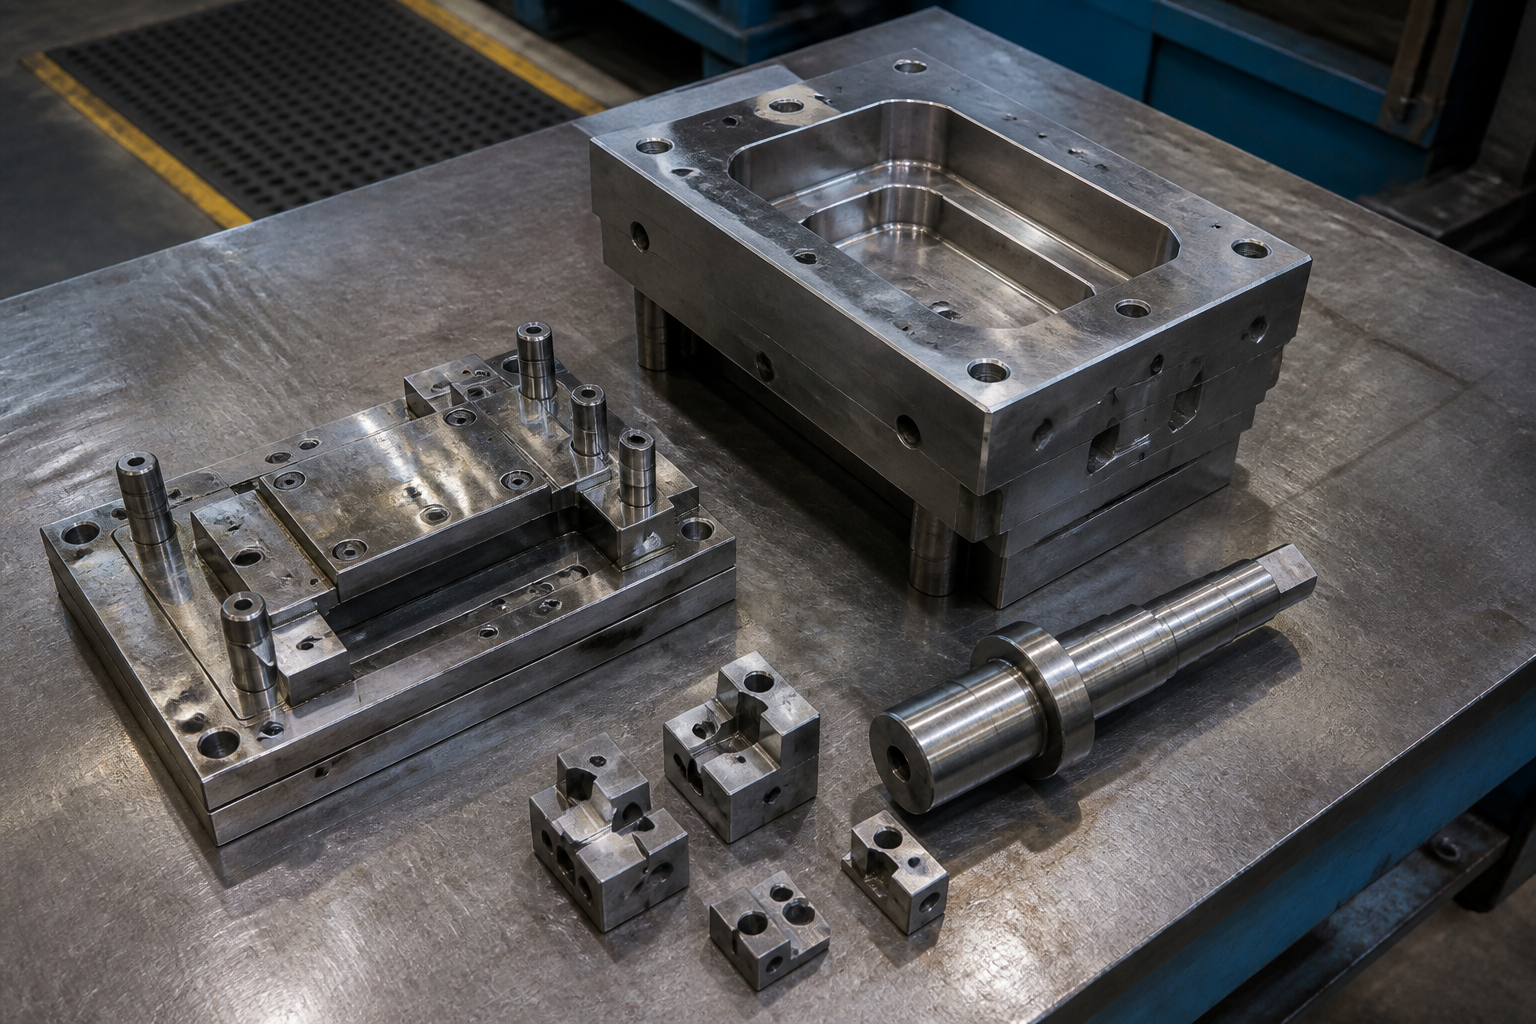
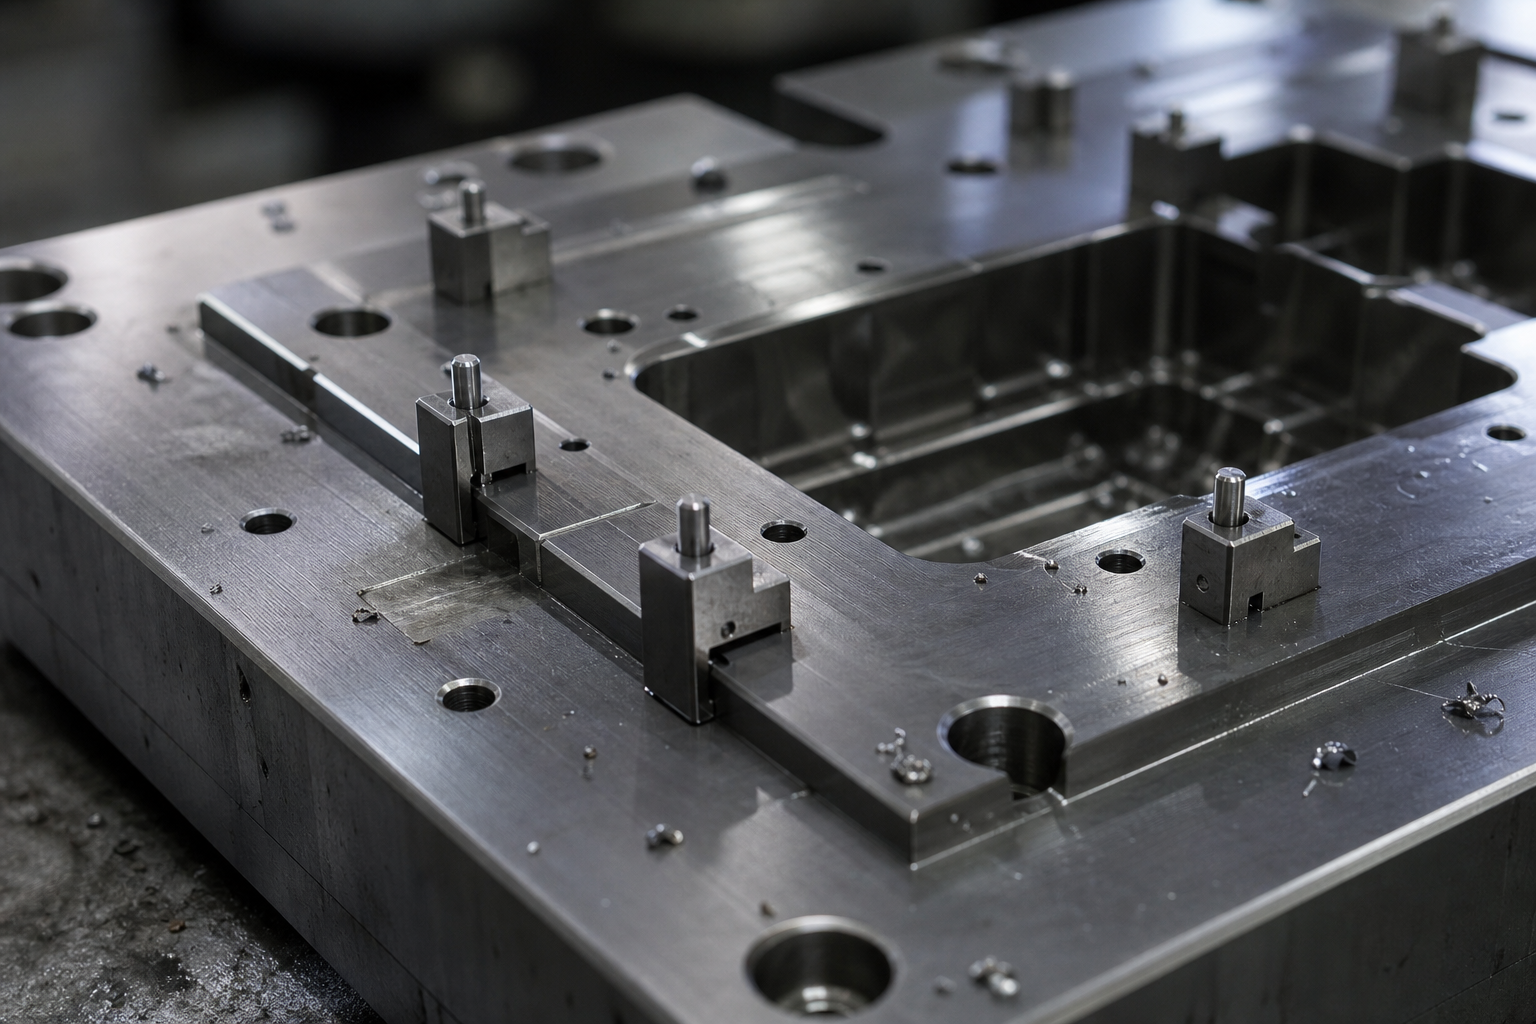
Für diese Komponente haben wir ein vollständiges, maßgeschneidertes Werkzeugset konstruiert und gefertigt, dessen Kernkomponenten folgende sind:
Ziehform |
Regelt den Materialfluss und das Umformprofil und steuert das Ziehverhältnis, um Faltenbildung und Rissbildung zu vermeiden. |
Lochstanz |
Arbeitet zusammen mit dem Ziehstempel, um einen stabilen und zuverlässigen Umformdruck zu erzielen. |
Untere Umform-Schwenkblock |
Führt am Ende der Umformung eine lokale Umschlag- und Kalibrieraufgabe aus, sodass komplexe gekrümmte Oberflächen fließender ineinander übergehen. |
Untere, fräsbearbeitete Ausrichtung |
Ein Datum, das direkt in den unteren Werkzeugteil eingebracht wird, sodass das Blechblank bei jedem Einlegen identisch positioniert wird. |
Vier zusätzliche Ausrichtungspunkte |
Eine Verstärkung, die gezielt auf den Schwachpunkt des Kunden ausgerichtet ist. Durch Hinzufügen von vier Positionierungspunkten an kritischen Stellen wird die Verschiebung des Blechblanks auf einen deutlich kleineren Bereich komprimiert – damit wird die Chargen-zu-Chargen-Konsistenz bereits an der Wurzel gelöst. |
Der Wert dieses Werkzeugs liegt nicht darin, dass es „formen kann“, sondern darin, dass es jedes Mal identisch formt.
Nachdem die Umformung erfolgreich war, stellte die Oberflächenbehandlung die zweite Herausforderung dar.
Wir wählten einen zweistufigen Prozess: zuerst Backlackierung, dann Tauchbeschichtung. Die gesamte Backlackierung gewährleistet Optik und Witterungsbeständigkeit, während die lokale Tauchbeschichtung in den vorgegebenen Bereichen eine dickere Kunststoff-Schutzschicht aufbaut.
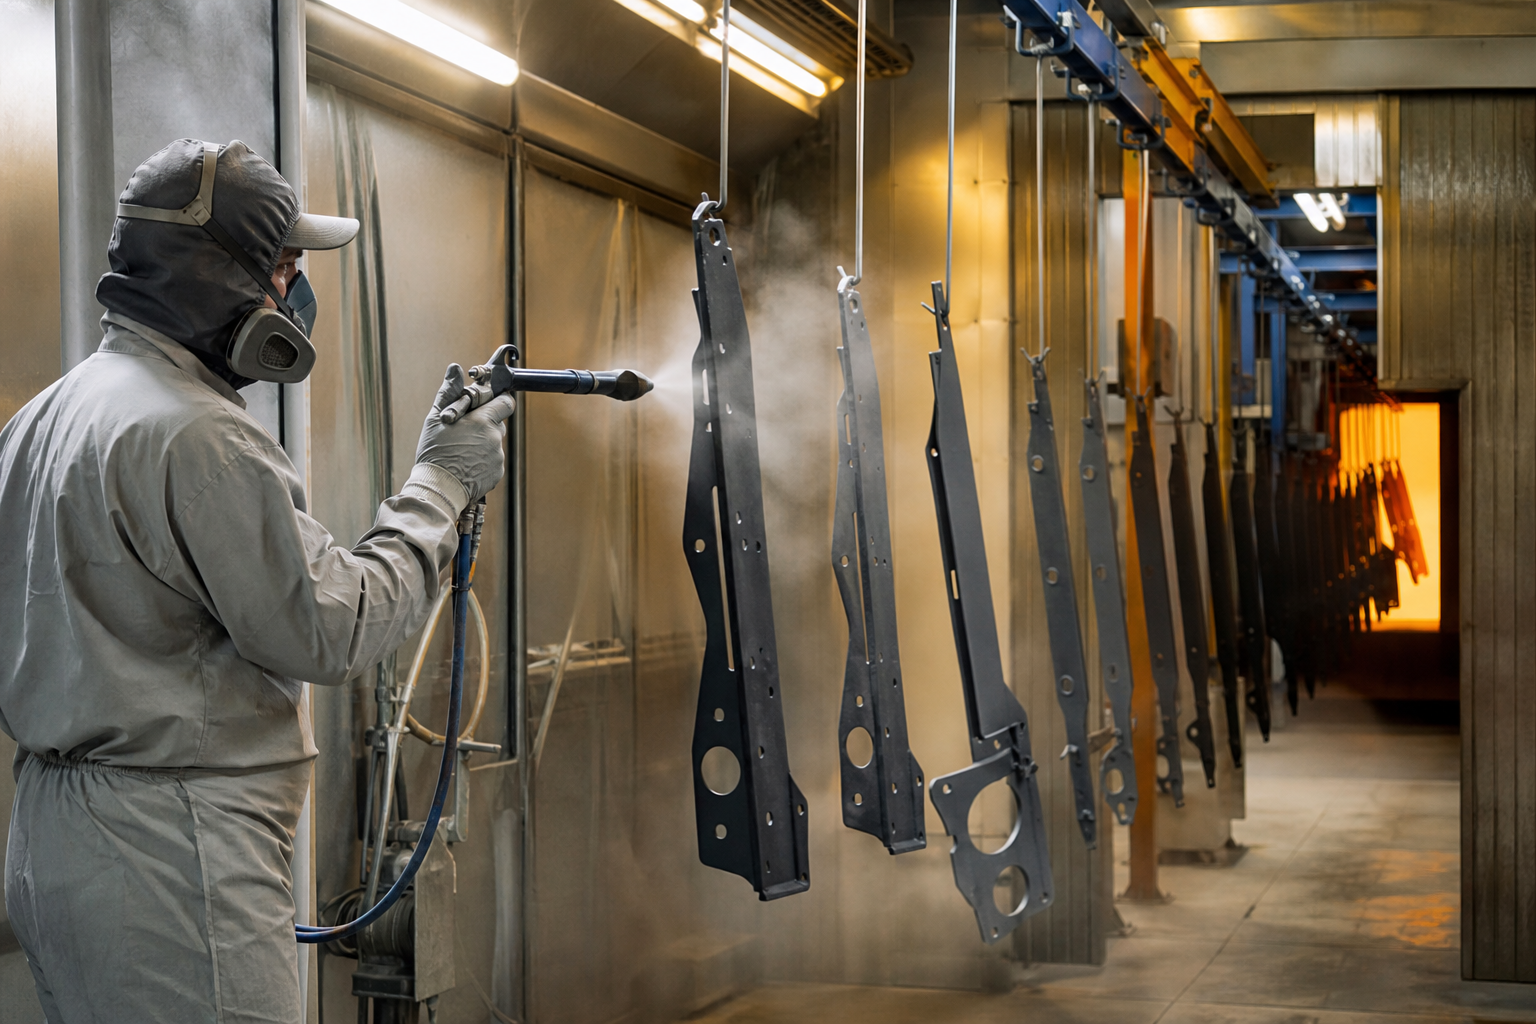
Die eigentliche Schwierigkeit liegt an der Grenze zwischen den beiden Prozessen. Um sie zu bewältigen, verwenden wir Abdeckvorrichtungen, um die Tauchbeschichtungsbereiche präzise abzugrenzen, und führen bei jeder Charge Haftfestigkeitsprüfungen sowie Stichproben zur Ermittlung der Beschichtungsstärke durch – um sicherzustellen, dass die Backlackbereiche nicht durchhängen, die Tauchbeschichtungsbereiche nicht über die Kante laufen und die Verbindungsstelle zwischen den beiden Oberflächen nicht abblättert.
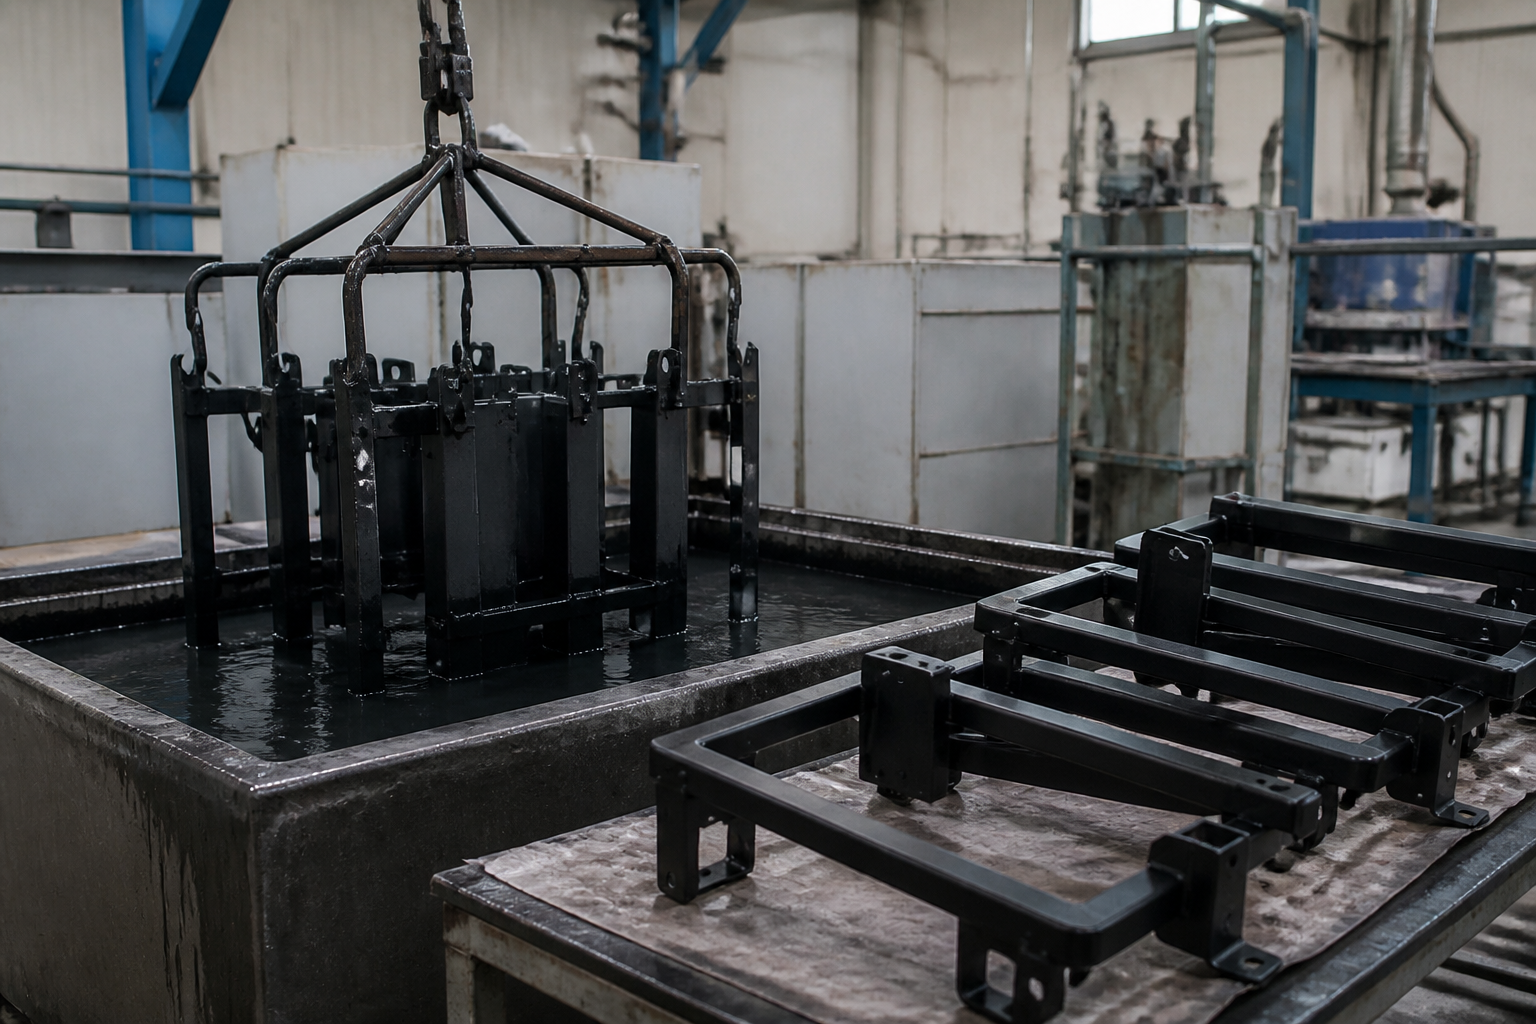
Das Projekt lieferte: Formteile mit stabiler Maßhaltigkeit von Charge zu Charge, die beim ersten Montageversuch problemlos eingebaut werden können; eine saubere Trennlinie zwischen Backlack und Tauchbeschichtung ohne Farbunterschiede und ohne unbeschichtete Stellen; sowie ein vollständiges, kundenspezifisches Werkzeugsatz-Set, das für den Kunden fest eingerichtet ist – so dass bei Folgeaufträgen lediglich die Produktion neu gestartet werden muss, ohne erneute Stichproben.
Wir konzentrieren uns auf die Blechbearbeitung und das Zeichnen metallischer Komponenten sowie unterstützende Oberflächenbehandlungsverfahren wie Backlackierung, Tauchbeschichtung, Spritzbeschichtung und Galvanisierung. Falls Ihr Produkt sowohl komplexe Umform- und Ausrichtungsanforderungen als auch mehrere Oberflächenbehandlungsschritte umfasst, senden Sie uns bitte Ihre Zeichnung oder ein Muster – wir bevorzugen es, Massenproduktionsprobleme frühzeitig, bereits in der Werkzeugbauphase, zu lösen.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - DATENSCHUTZRICHTLINIE