در برونسپاری قطعات فلزی، پروژههایی که در مرحلهی تولید انبوه با مشکل روبهرو میشوند، معمولاً پروژههایی هستند که دو نیاز بر یکدیگر انباشته شدهاند: دقت همترازی و یکنواختی بین دفعات تولید برای قطعهی کشیدهشده، و نرخ بازدهی زمانی که یک قطعهی تنها باید بیش از یک فرآیند پوششدهی سطحی را تحمل کند. اخیراً ما یک نمونهی بسیار نماینده را برای یک مشتری صنعتی خارج از کشور به اتمام رساندیم — قطعهای فلزی که ابتدا از طریق ساخت ورقکاری پردازش میشود و سپس با روش کشیدن شکلدهی مییابد. این قطعه نیازمند ابزار دقیق سفارشی بود و سطح آن باید بهطور کامل با رنگ پختهشده پوشانده شود، در حالی که مناطق خاصی از آن نیازمند پوشش غوطهوری بود.
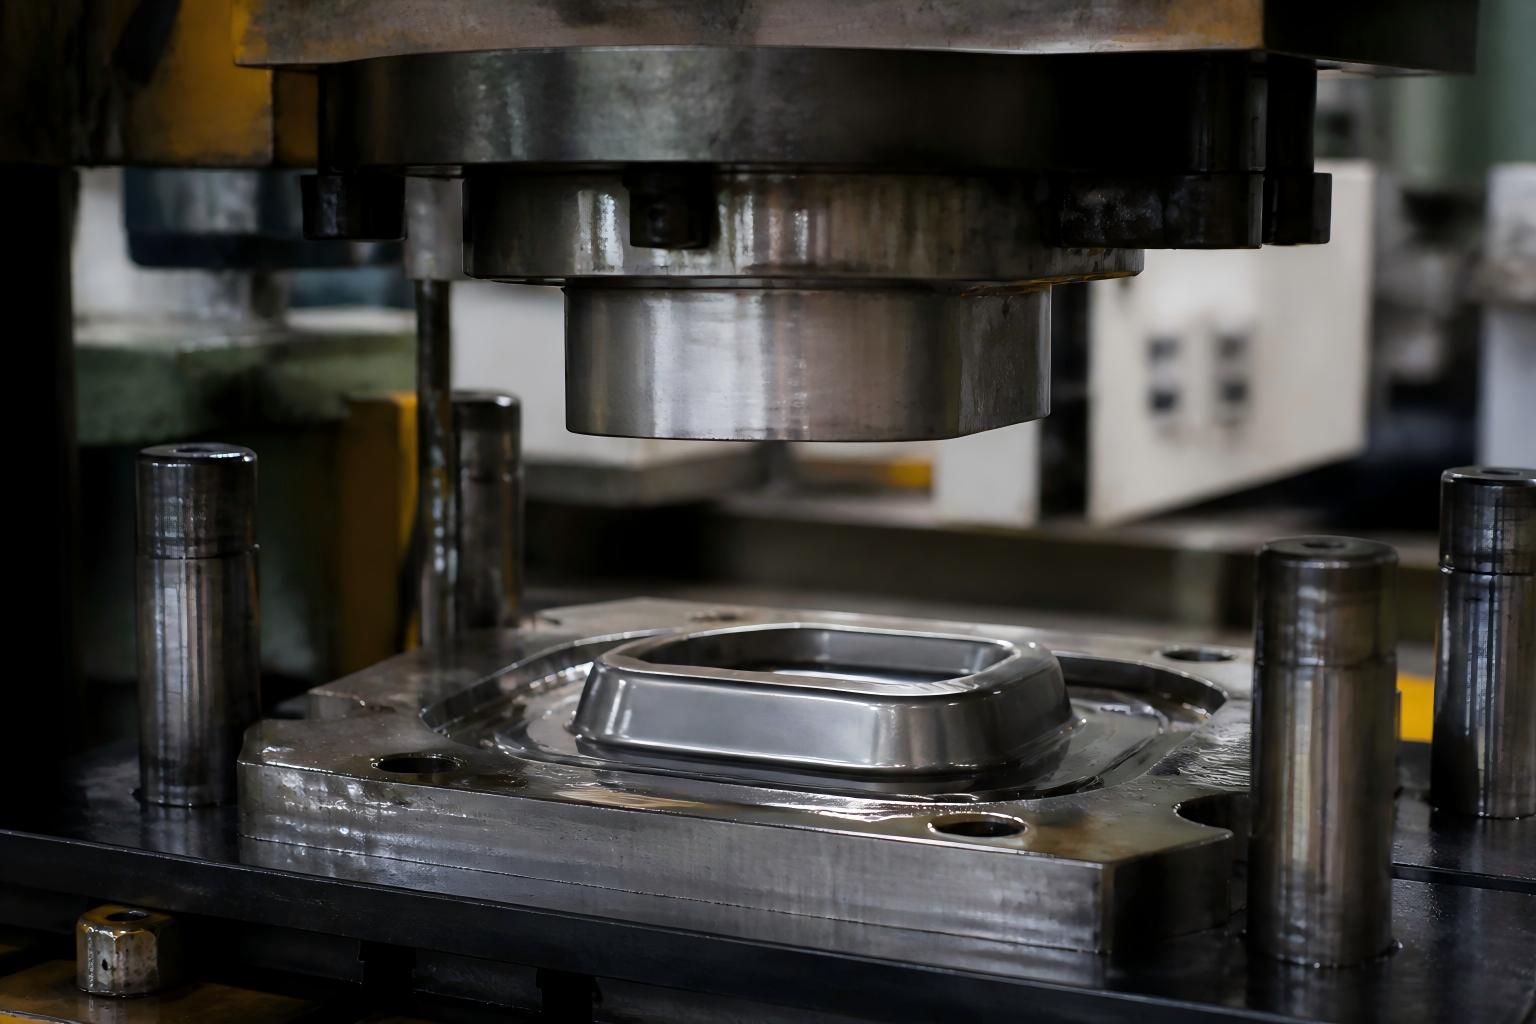
این قطعه ساده به نظر میرسد، اما در عین حال سه الزام را همزمان بر بخش تولید تحمیل میکند:
اولاً، پایداری کشیدگی. ورق تخت فلزی به شکل خامهای کشیده میشود و انتقالهای منحنیدار باید بدون ایجاد چینخوردگی، پارگی یا بازگشت الاستیک انجام شوند؛ در غیر این صورت در مرحله مونتاژ شکافهایی ایجاد میشود.
ثانیاً، دقت ترازبندی. نحوه قرارگیری خامه در قالب مستقیماً متقارنبودن فرآیند شکلدهی را تعیین میکند. هرگونه انحراف در ترازبندی، خطایی را در تمام فرآیندهای بعدی تکثیر میکند.
ثالثاً، پرداخت دوگانه سطح. این محصول نیازمند رنگپاشی حرارتی در سراسر سطح برای ظاهری یکنواخت و مقاوم در برابر شرایط آبوهوایی است، در حالی که برخی نواحی خاص باید با روش غوطهوری پوششدهی شوند تا لایه محافظ ضخیمتری برای مقاومت در برابر سایش، عایقبندی یا افزایش چسبندگی ایجاد شود.
آنچه مشتری در تأمینکننده قبلی خود تجربه کرده بود دقیقاً این ترکیب بود: انحراف ابعادی از دستهبهدسته در قطعات شکلگرفته و تفاوت در رنگ و عدم پوشش مناسب در نقاطی که رنگ حرارتی با پوشش غوطهوری همپوشانی داشت.
همیشه باور داشتهایم که ۸۰ درصد مشکلات کیفیتی قطعهای کشیدهشده در مرحله طراحی ابزارآلات تعیین میشود. بنابراین اولین گام این پروژه تولید نبود — بلکه بازکردن ابزارآلات بود. مشکلات کیفیت در مرحله طراحی ابزارها تعیین میشوند. بنابراین اولین گام این پروژه تولید نبود — بلکه باز کردن ابزارها بود.
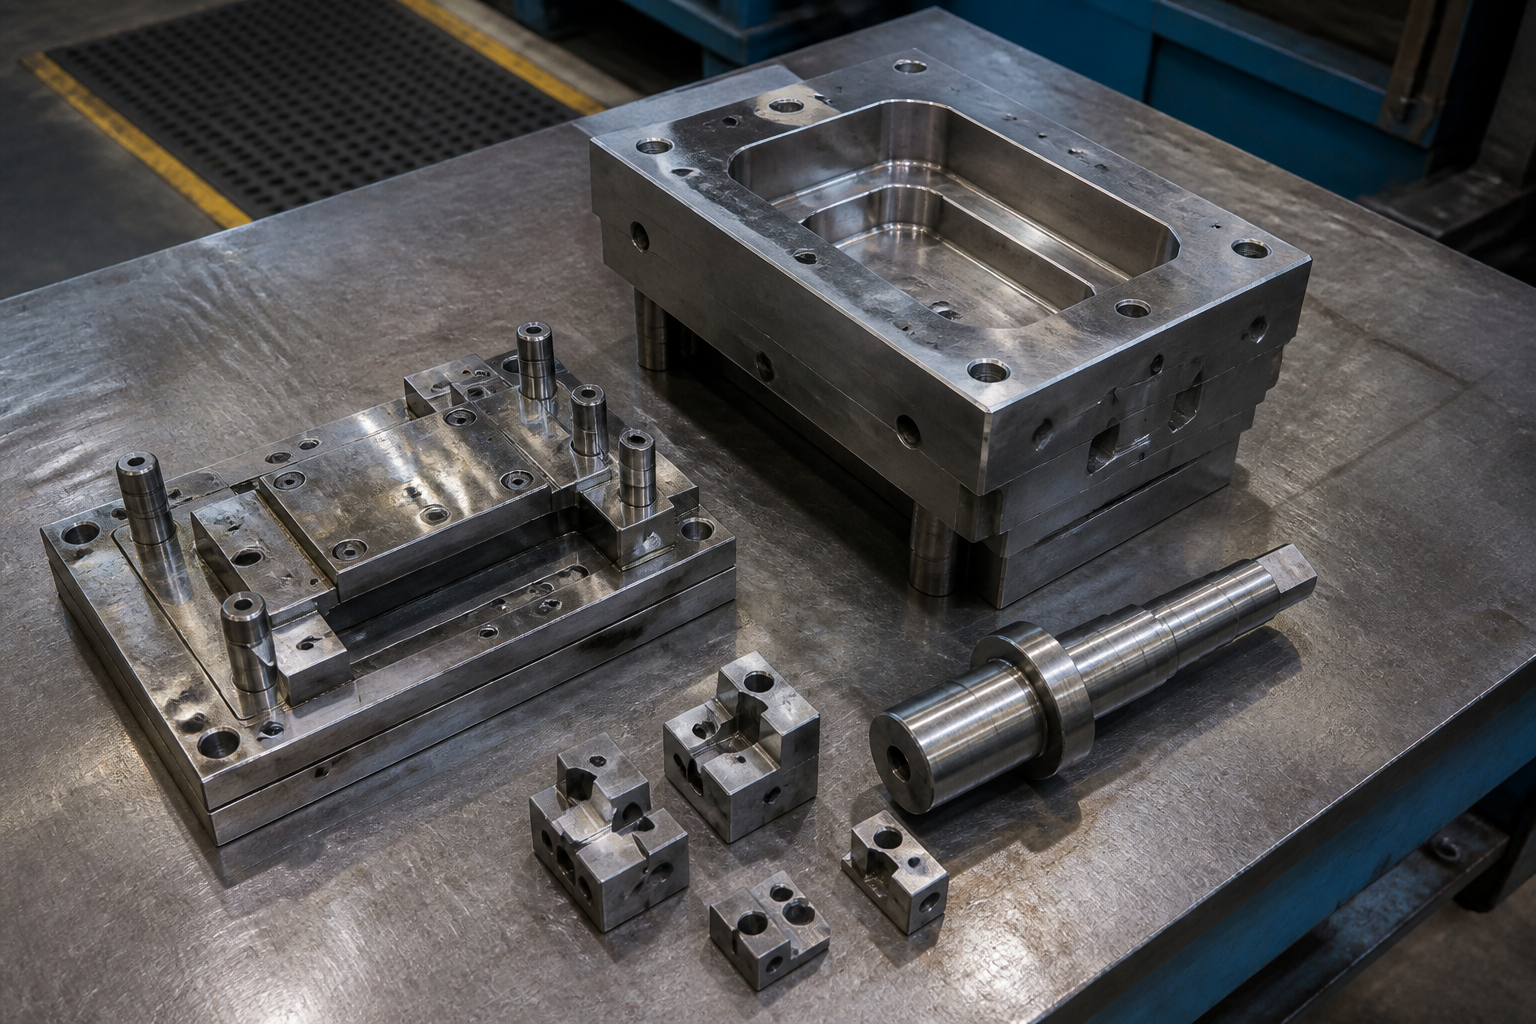
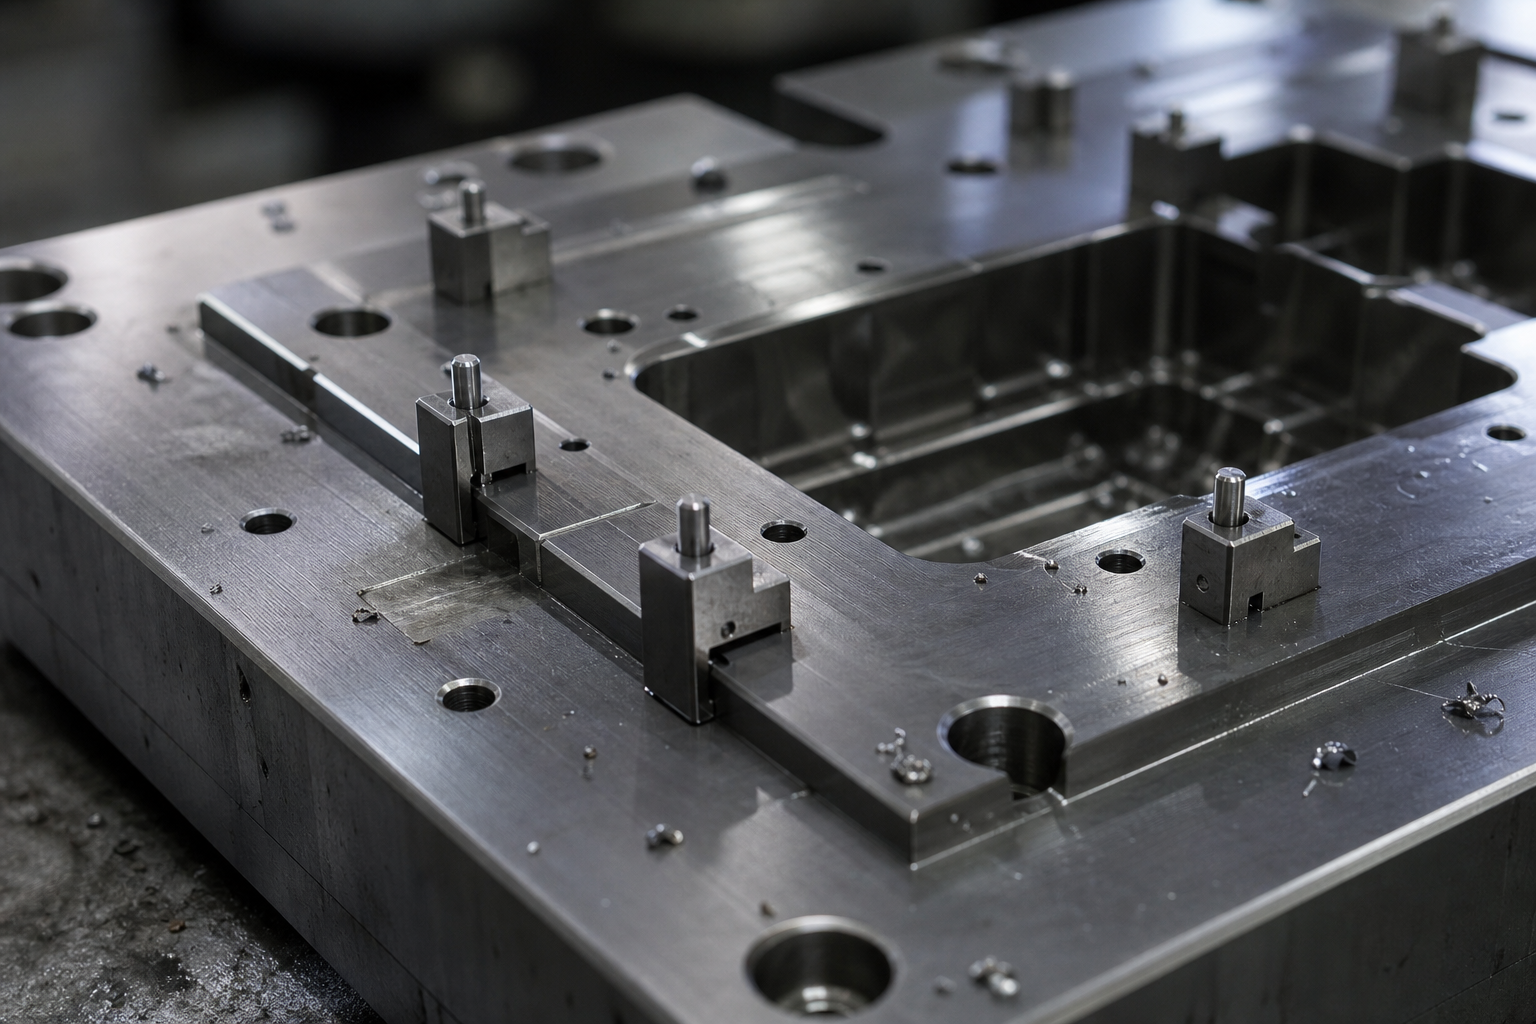
برای این قطعه، مجموعهای کاملاً سفارشی از ابزارآلات طراحی و ساختهشده است که اجزای اصلی آن عبارتند از:
قالب کشش |
جریان مواد و پروفیل شکلدهی را کنترل میکند و نسبت کشش را تنظیم مینماید تا از ایجاد چینخوردگی و پارگی جلوگیری شود. |
درشتکن |
با قالب کشش همکاری میکند تا فشار شکلدهی پایدار و قابل اعتمادی اعمال نماید. |
بلوک نوسانی شکلدهی پایینقالب |
در انتهای فرآیند شکلدهی، برگرداندن محلی و اندازهگیری دقیق را انجام میدهد تا انتقال بین سطوح منحنی پیچیده روانتر صورت گیرد. |
ترازسازی فرزکاریشده در قالب پایینی |
یک مبدأ اندازهگیری که مستقیماً در قالب پایینی ماشینکاری شده است تا ورق بهطور یکسان در هر بار قرار گیرد. |
چهار نقطه ترازسازی اضافی |
تقویتی که دقیقاً بر اساس مشکل اصلی مشتری طراحی شده است. با افزودن چهار نقطه موقعیتیابی در مکانهای حیاتی، جابهجایی ورق را در محدوده بسیار کوچکتری فشرده میکنیم و اینگونه ثبات دستهبهدسته را از ریشه حل میکنیم. |
ارزش این ابزار این نیست که «قادر به شکلدهی» است — بلکه این است که هر بار بهطور دقیقاً یکسان شکل میدهد.
پس از موفقیت در فرآیند شکلدهی، چالش دوم، پوشش سطحی بود.
ما از مسیر فرآیندی رنگپخت ابتدا و سپس غوطهوری استفاده کردیم: رنگپخت کلی ظاهر و مقاومت در برابر عوامل جوی را تضمین میکند، در حالی که غوطهوری محلی لایه محافظ پلاستیکی ضخیمتری را در نواحی مشخص ایجاد میکند.
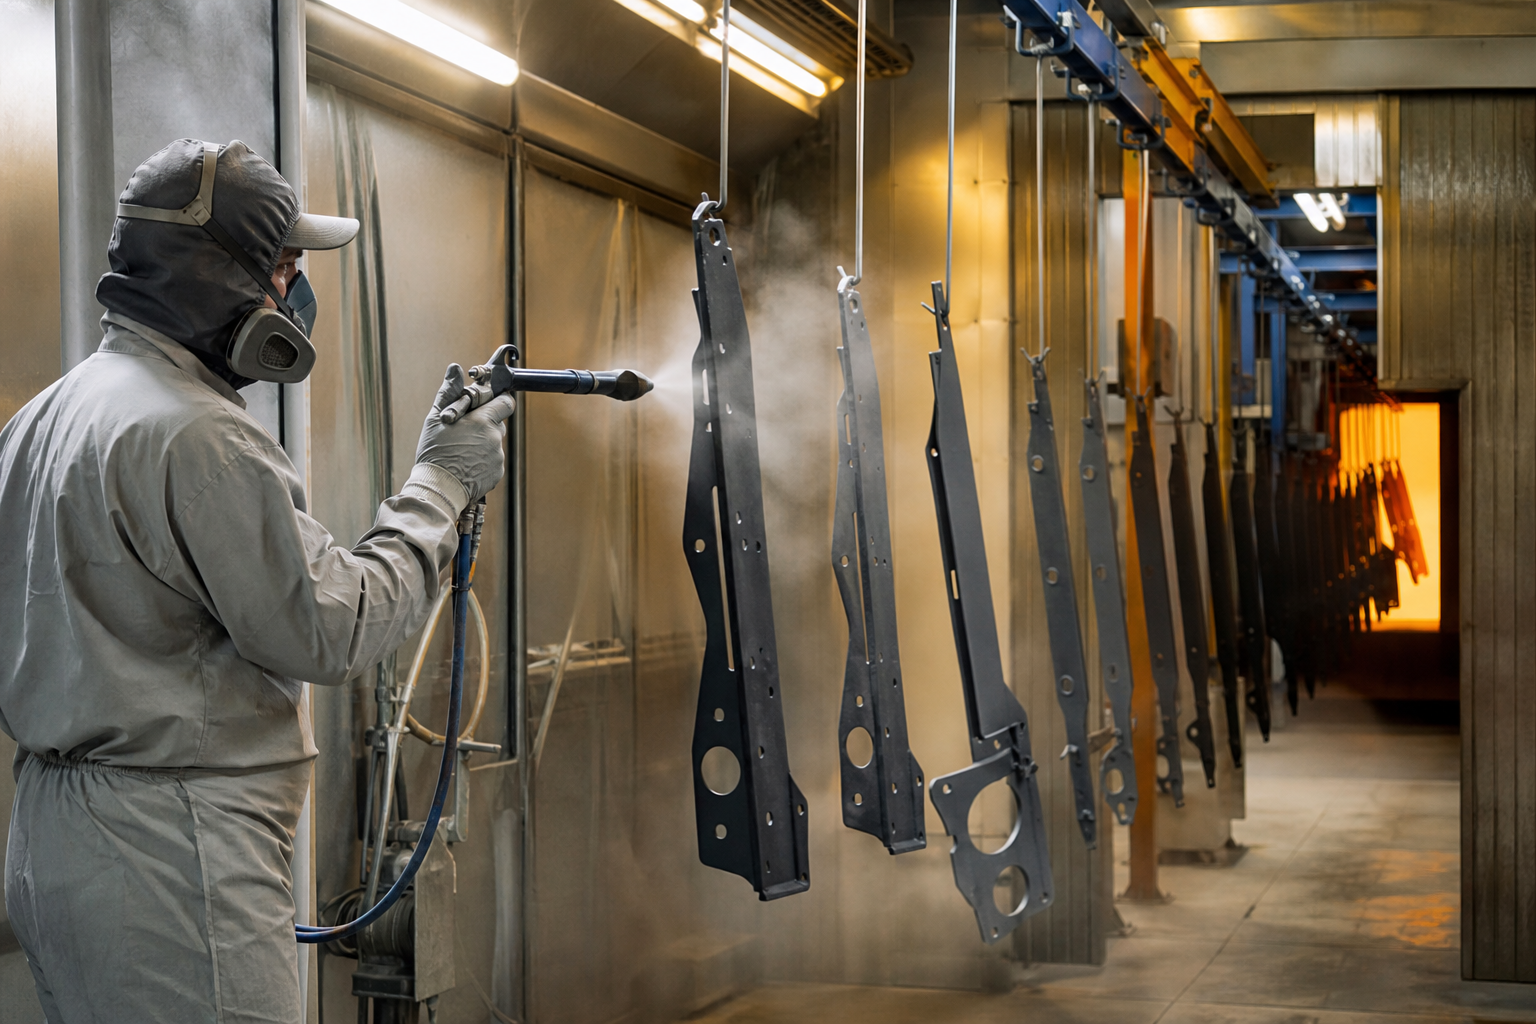
دشواری واقعی در مرز بین دو فرآیند قرار دارد. برای مقابله با آن، از فیکسچرهای ماسکزنی استفاده میکنیم تا نواحی پوششدهی شده با روش غوطهوری را بهطور دقیق تعریف کنیم و آزمونهای چسبندگی و نمونهبرداری از ضخامت پوشش را روی هر لوت انجام میدهیم — این امر تضمین میکند که نواحی رنگپزی شده از جای خود جابهجا نشوند، نواحی پوششدهی شده با روش غوطهوری از لبه بیرون نزند و اتصال بین دو نوع پوشش جدا نشود.
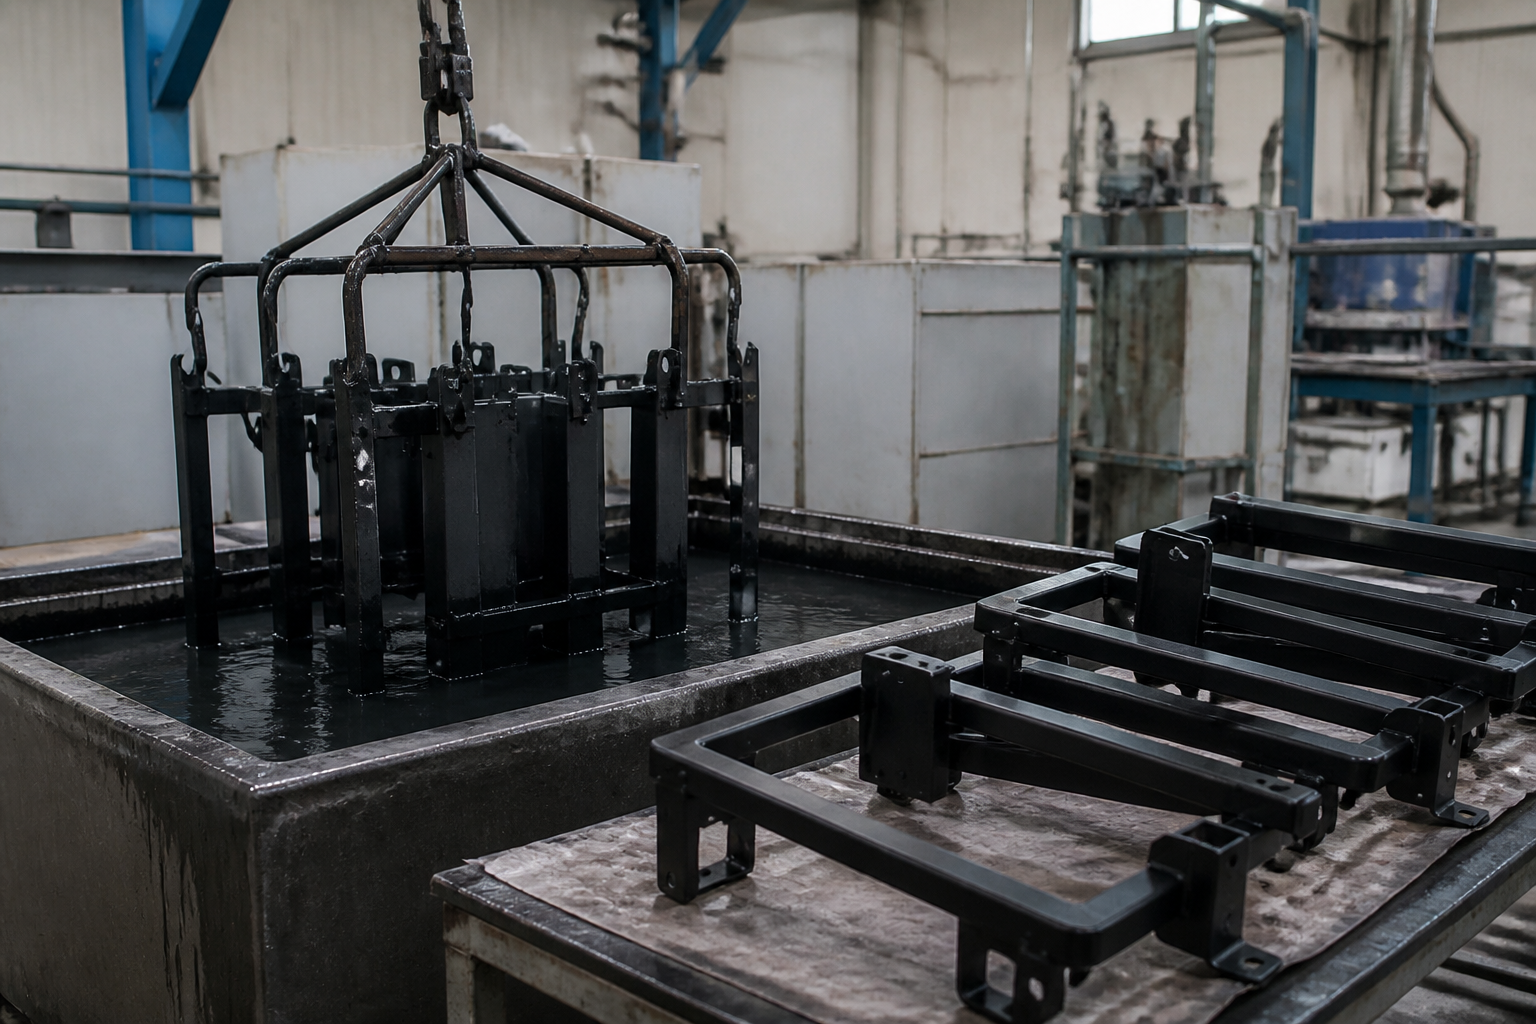
پروژه تحویلدادهشده شامل: قطعات شکلگرفتهای است که از نظر ابعادی در تمام لوتها پایدار هستند و در اولین تلاش در مونتاژ قابل استفادهاند؛ مرزی تمیز بین رنگپزی و پوشش غوطهوری بدون تفاوت رنگ و بدون نقص در پوشش؛ و مجموعهای کامل از ابزارهای سفارشی که برای مشتری ثابت شدهاند، بنابراین سفارشهای تکراری تنها نیازمند راهاندازی مجدد تولید هستند — نه نمونهبرداری مجدد.
ما بر ساخت ورقهای فلزی و ترسیم اجزای فلزی تمرکز داریم و فرآیندهای پشتیبان پوششدهی سطح از جمله رنگپاشی گرمایی، غوطهوری، پاشش و الکتروپلاکینگ را نیز ارائه میدهیم. اگر محصول شما شامل همترازسازی پیچیدهی شکلدهی و هم چندین فرآیند پوششدهی سطح باشد، طرح یا نمونهی خود را برای ما ارسال کنید — ما ترجیح میدهیم مشکلات تولید انبوه را در ابتدا، یعنی در مرحلهی ساخت ابزارها، حل کنیم.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - سیاست حریم خصوصی