От проверки чертежей и планирования технологического процесса до протоколов контроля и контрольных точек поставки
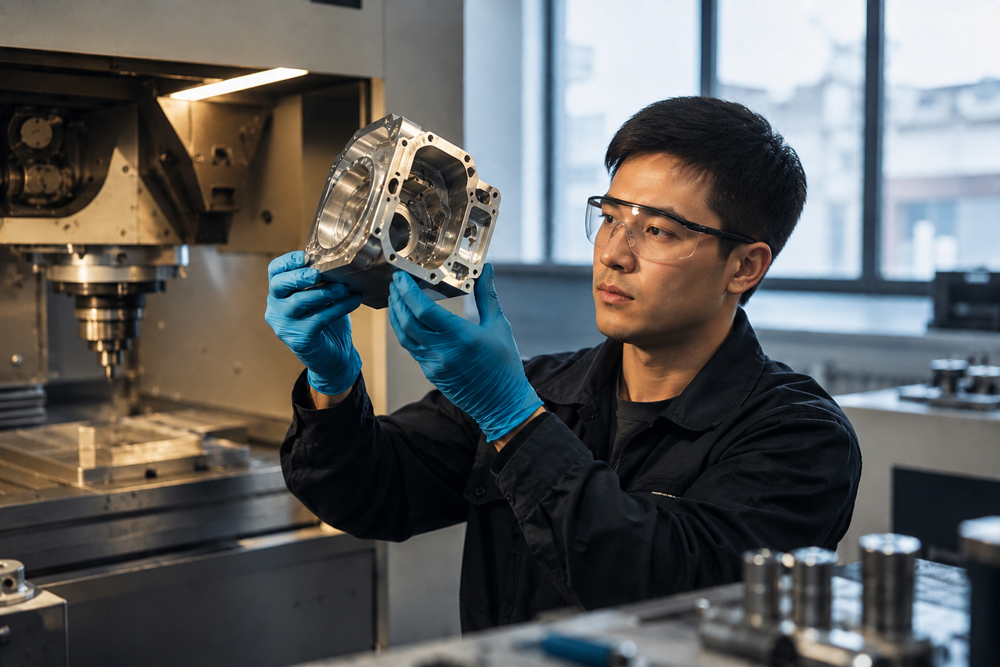
Инженер по ЧПУ проверяет обработанную деталь
Для зарубежной команды по закупкам самая сложная задача при поиске индивидуальных деталей на ЧПУ — не найти поставщика, способного изготовить один образец. Настоящая сложность заключается в оценке того, сможет ли этот поставщик стабильно обеспечивать одинаковое качество, чётко документировать весь процесс и оперативно реагировать на любые изменения.
Чертёж можно оформить в виде коммерческого предложения. Можно изготовить прототип. Однако успех проекта по индивидуальной механической обработке обычно определяется позже — когда заказ переходит в серийное производство, и покупателю приходится управлять стабильностью партий, сроками поставки, записями контрольных проверок, импортной документацией и коммуникацией через часовые пояса.
Вот почему цена за единицу должна быть лишь одной из составляющих решения. Более важный вопрос — способен ли поставщик выявить риски производства до его начала и превратить неопределённость в процесс, поддающийся проверке и верификации.
Многие чертежи функционально корректны, однако не учитывают реалии механической обработки в полной мере. Типичные точки риска включают:
Если эти проблемы выявляются только после изготовления первого образца, проект может быстро превратиться в цикл многократных доработок, повторного оформления коммерческих предложений и задержек по срокам поставки.
Два коммерческих предложения могут описывать изделие как «алюминиевая деталь, изготавливаемая методом ЧПУ» или «индивидуальный металлический компонент», при этом подразумевая совершенно разные материалы, технологические процессы и требования к контролю.
Разница в ценах может быть обусловлена:
Когда покупатель сравнивает только цену за единицу, легко спутать различия в охвате с различиями в эффективности поставщика.
Прототип часто находится под пристальным контролем инженера. Массовое производство зависит гораздо больше от стабильного процесса, воспроизводимой оснастки и чётко определённого плана контроля.
Типичные проблемы включают нестабильную посадку, смещение отверстий, толщину покрытия, влияющую на сборку, а также резьбу и фаски, не совпадающие с сопрягаемым компонентом.
Для деталей, используемых в оборудовании автоматизации, промышленных корпусах, технологической оснастке или готовых изделиях продукты , стоимость несоответствующей детали выходит за рамки стоимости самой детали. Она может также включать затраты на переделку, доставку замены, простои сборочной линии и задержку поставки конечному заказчику.
Производственная линия, находящаяся под наблюдением на промышленном объекте
4. Срок поставки указан в коммерческом предложении, однако видимые этапы отсутствуют.
«15–20 дней» — это не то же самое, что управляемый план производства. Команде по закупкам необходимо знать, когда будет завершено преобразование чертежей, когда будет подтверждён материал, когда пройдёт проверка первого образца, сколько времени займёт отделка и когда будут завершены окончательный контроль и упаковка.
Срок поставки без этапов можно управлять только путём многократного контроля. План с чёткими этапами позволяет выявить риски до наступления обещанной даты поставки.
В зависимости от рынка покупателя и внутреннего процесса согласования проект может требовать сертификаты на материалы, протоколы измерительного контроля, информацию о способах нанесения покрытий, документы о происхождении или декларации соответствия.
Если эти требования не подтверждены в начале, документы могут потребоваться срочно перед отгрузкой. Это может вызвать предотвратимые задержки при внутреннем принятии или таможенном оформлении.
Хорошо управляемый проект по изготовлению деталей по индивидуальному заказу не должен начинаться со слов «Пожалуйста, предоставьте коммерческое предложение». Он должен начинаться с вопроса: «Можно ли производить эту деталь стабильно в требуемых условиях?»
Анализ DFM (проектирование с учётом технологичности производства) не преследует цели перепроектировать продукт заказчика. Его цель — выявить те конструктивные особенности, которые могут повлиять на стоимость, сроки изготовления или воспроизводимость.
Практический анализ DFM может включать следующие аспекты:
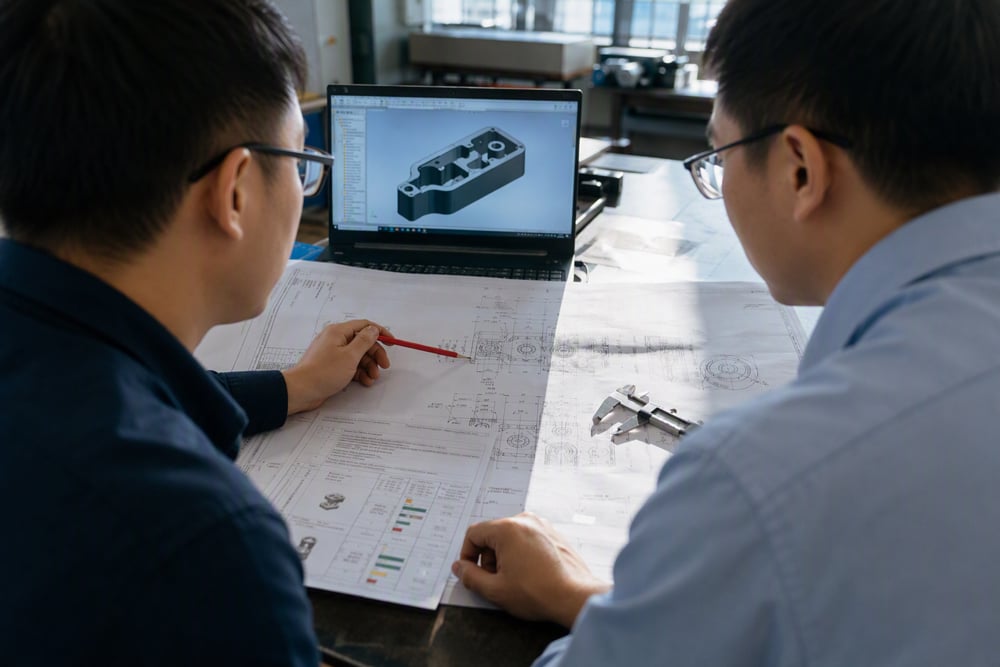
Полезный анализ конструкции с точки зрения технологичности изготовления (DFM) не ограничивается простыми формулировками «возможно» или «невозможно». Он связывает каждую рекомендацию с её функциональными последствиями, влиянием на стоимость и рисками в производстве, чтобы команды по закупкам и инженерные команды могли совместно принимать обоснованные решения.
Прежде чем сравнивать цены, попросите поставщиков чётко указать следующие пункты:
Элемент |
Что необходимо подтвердить |
Материал |
Точную марку материала, его состояние и наличие сертификата на материал |
Пустое |
Форму поставки: лист, пруток, профиль, труба, отливка или другая форма |
Процесс |
Объём работ: фрезерование на ЧПУ, токарная обработка, токарно-фрезерная обработка, сверление, нарезание резьбы, термообработка и отделка |
КАЧЕСТВО |
Критические размеры, соотношение проверяемых элементов и метод измерений |
Документы |
Документы: первоначальный контроль (FAI), измерения координатно-измерительной машиной (CMM), сертификат соответствия материалу (MTC), соответствие директиве RoHS или другие документы, требуемые конкретным проектом |
Срок выполнения заказа |
Сроки изготовления прототипов, серийного производства, отделки и отгрузки |
Упаковка |
Защита от царапин, влаги, ударов и контакта деталей друг с другом |
Как только объём работ становится видимым, покупатель перестаёт сравнивать отдельное числовое значение. Покупатель начинает сравнивать чётко определённый пакет поставки и связанный с ним общий проектный риск.
Этап 3: Использование проверки первого образца для контроля производственных рисков
Проверка первого образца не должна рассматриваться как «изготовление одного образца, чтобы посмотреть, как он выглядит». Это верификация процесса, который будет использоваться в серийном производстве.
На этом этапе покупатель и поставщик должны подтвердить следующее:
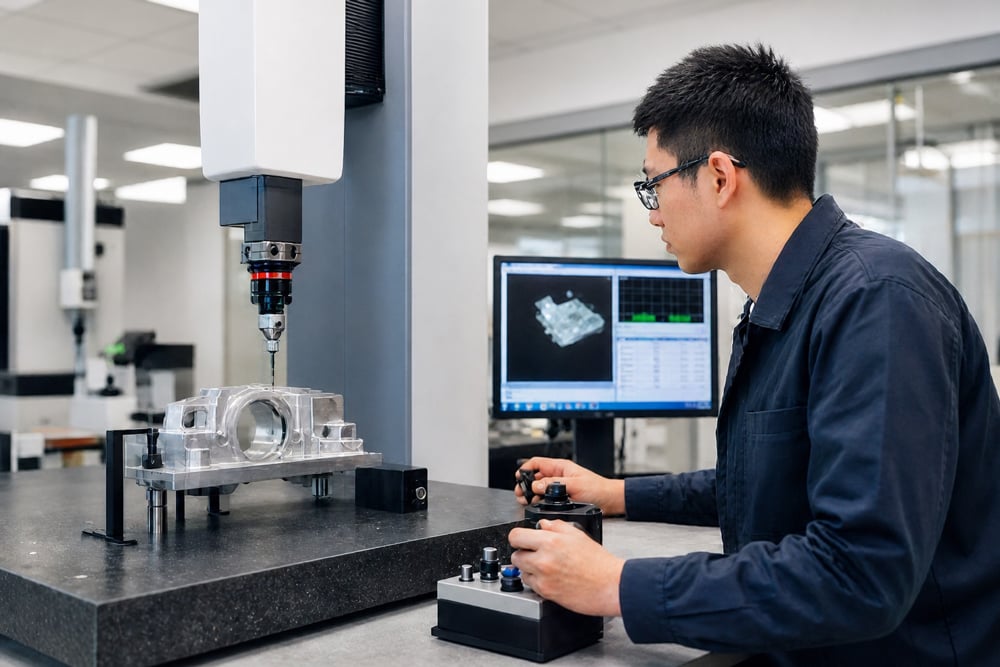
Инспекция компонента с механической обработкой с помощью КИМ
Если при проверке первого образца выявляется проблема, приоритетом должно стать устранение неисправности в технологическом маршруте, а не отбор одного визуально приемлемого образца и переход непосредственно к серийному производству.
Для международного проекта производство может быть разделено на контрольные точки, например:
Каждая контрольная точка должна иметь четко определенный результат, например утвержденный цеховой чертеж, материальные доказательства, результаты измерений первого образца, фотографии производства или протокол окончательного осмотра. Это дает покупателю конкретные материалы для проверки вместо запроса общей информации о ходе работ.
Краткое резюме технического задания может снизить путаницу между электронными письмами, чертежами и сообщениями в чатах. Оно должно включать:
Цель не в том, чтобы создавать дополнительную бумажную работу. Цель — обеспечить команды инженеров, производства, контроля качества и закупок единой версией требований, на основе которой они будут работать.
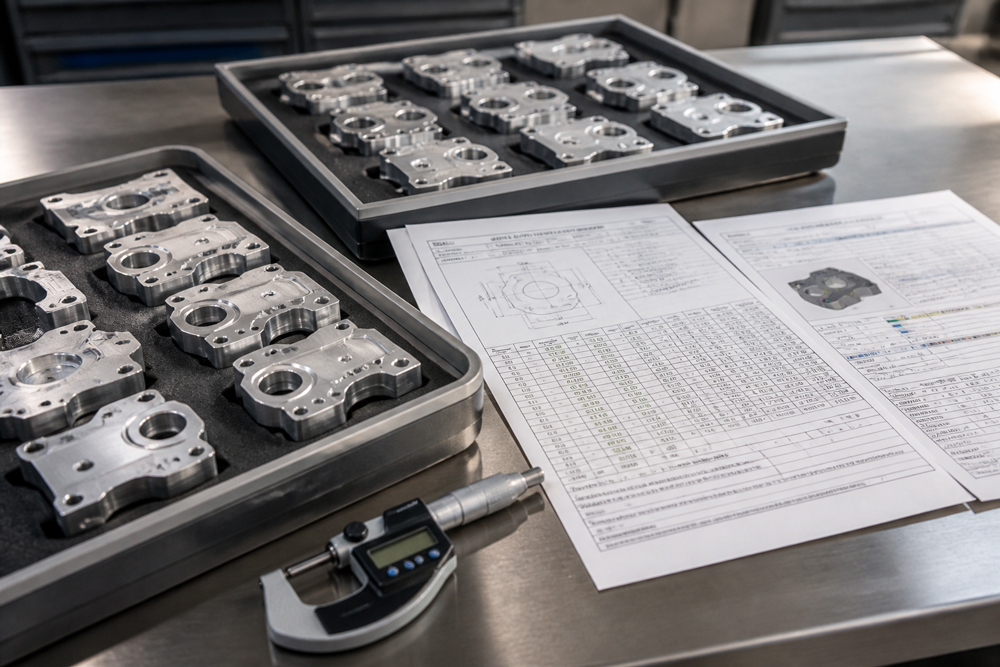
Механически обработанные детали, упакованные вместе с протоколами проверки
Списки оборудования и фотографии производственных помещений могут дать контекст, но не отвечают на все вопросы, связанные с закупками. Обратите внимание на то, как поставщик работает с деталями:
Зрелый поставщик не обещает, что каждый проект «не вызовет проблем», пока не будут подтверждены конструкция, материалы и критерии приёмки. Более надёжный подход — выявить риски, объяснить доступные решения, а затем предоставить коммерческое предложение и сроки поставки на основе подтверждённого объёма работ.
Для зарубежного покупателя идеальный поставщик — это не обязательно тот, кто предлагает самую низкую цену. Это поставщик, который помогает избежать предотвратимых ошибок в проекте.
Хорошо организованное взаимодействие должно позволить команде закупок уверенно ответить на пять вопросов:
Когда на эти вопросы можно ответить с помощью определённого процесса и пригодных к использованию записей, решение о покупке больше не зависит исключительно от доверия к обещаниям продавца. Оно основывается на системе поставки, которую можно проверить, подтвердить и проследить.
Если вы оцениваете деталь для станка с ЧПУ, металлический корпус или компонент оборудования для автоматизации, начать с анализа чертежа зачастую эффективнее, чем просто искать самое низкое предложение по цене. Сначала выявите риски производства, затем сравнивайте коммерческие предложения по одинаковым техническим и сроковым требованиям.
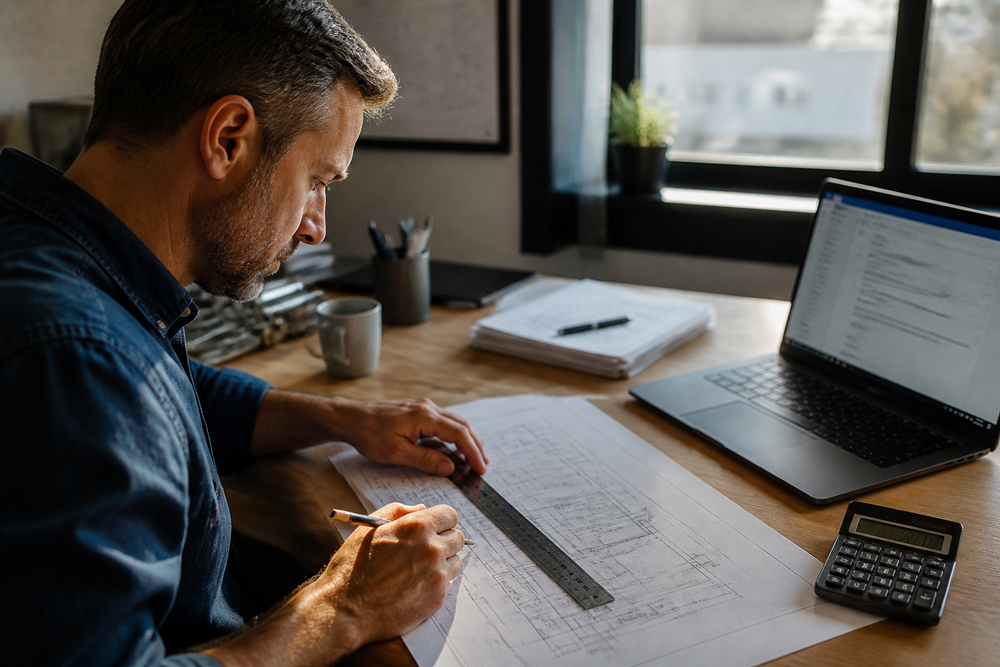
Инженер анализирует чертёж заказчика до подготовки коммерческого предложения
У вас есть чертёж на рассмотрении? Начните с вопросов технологичности изготовления — до обсуждения цены.
Copyright © 2024 by Xiamen Tongchengjianhui Industry & Trade Co., Ltd. - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ